

Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-10-11 Nguồn gốc: Địa điểm


Việc chọn sai loại vật liệu mang lại rủi ro cao cho nhà sản xuất. Nó thường dẫn đến sự xuống cấp sớm của khuôn, độ không chính xác về kích thước và tăng thời gian ngừng sản xuất. Việc dựa vào phỏng đoán có thể nhanh chóng làm chệch hướng tiến độ sản xuất của bạn. Bạn cần một khuôn khổ khách quan, tập trung vào kỹ thuật để đánh giá chính xác các loại silicone. Điều này có nghĩa là so sánh các đặc tính vật lý, yêu cầu tuân thủ và quy mô sản xuất thực tế của bạn. Chúng tôi tiếp cận việc lựa chọn vật liệu với tư duy hoài nghi, dựa trên bằng chứng. Bạn nên tránh bất kỳ lời hứa 'một kích cỡ phù hợp cho tất cả' nào. Việc lựa chọn vật liệu phù hợp luôn là một sự đánh đổi có tính toán. Bạn phải cân bằng độ bền xé, độ nhớt và thời gian xử lý để đáp ứng các ràng buộc cụ thể của dự án. Trong hướng dẫn này, bạn sẽ học cách điều hướng những cân bằng kỹ thuật này một cách hiệu quả. Chúng tôi sẽ chia nhỏ chính xác cách kết hợp hình dạng khuôn của bạn với thành phần hóa học silicon chính xác, đảm bảo bạn đạt được kết quả tối ưu cho mỗi lần sản xuất.
Độ nhớt cho biết chi tiết: Độ nhớt thấp làm giảm hiện tượng kẹt bong bóng nhưng có thể cần dụng cụ chuyên dụng để phun; độ nhớt cao ngăn chặn sự chớp cháy nhưng làm phức tạp quá trình khử khí.
Máy đo độ cứng (Shore A) dẫn động quá trình đúc khuôn: Độ cứng thấp hơn (10-20A) phù hợp với các đường cắt dưới phức tạp, dễ vỡ, trong khi độ cứng cao hơn (40A+) mang lại sự ổn định về cấu trúc cho các vật đúc phẳng, quy mô lớn.
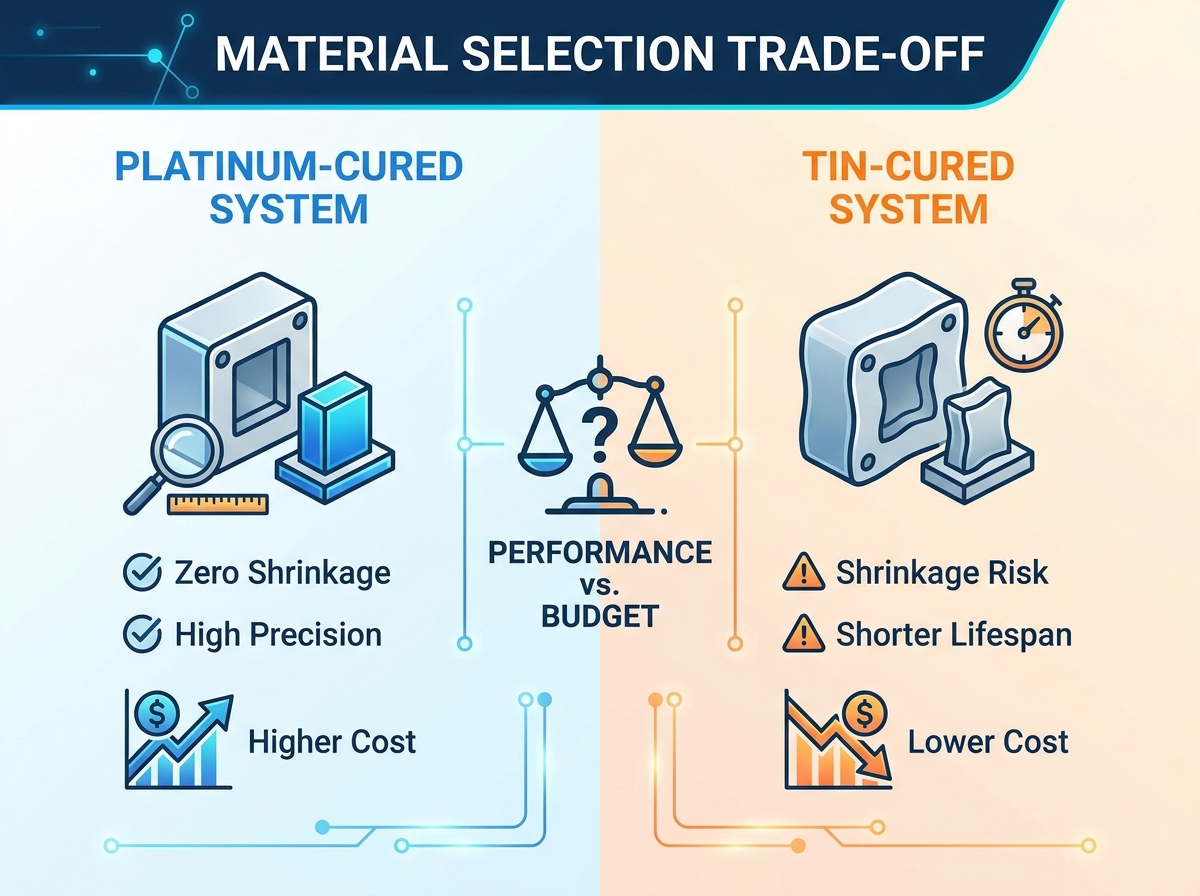
Hóa học xác định tuổi thọ: Silicon được xử lý bằng bạch kim mang lại độ ổn định kích thước và tuổi thọ cao hơn so với các chất thay thế được xử lý bằng thiếc, mặc dù chúng yêu cầu kiểm soát ô nhiễm nghiêm ngặt.
Tuân thủ là nhị phân: Các ứng dụng y tế (USP Class VI/ISO 10993) và cấp thực phẩm yêu cầu các hóa chất cơ bản được chứng nhận và môi trường sản xuất phòng sạch đã được kiểm toán.
Chúng ta phải đánh giá hiệu suất vật liệu một cách nghiêm ngặt thông qua lăng kính sản xuất. Đang chọn cao su silicon lỏng để làm khuôn quyết định tuổi thọ dụng cụ của bạn. Nó tác động trực tiếp đến số lần kéo khả thi trước khi xảy ra hiện tượng rách khuôn. Một khuôn bị hỏng sau mười lần đúc thay vì một trăm lần sẽ làm thay đổi đáng kể tính kinh tế của đơn vị của bạn. Việc thay khuôn thường xuyên sẽ làm giảm lợi nhuận và làm đình trệ dây chuyền lắp ráp. Sự xuống cấp của chi tiết theo thời gian làm chậm quá trình sản xuất và buộc các kỹ sư phải liên tục giám sát chất lượng.
Tỷ lệ khuyết tật cũng xuất phát trực tiếp từ việc lựa chọn vật liệu kém. Tỷ lệ co ngót cao khiến các bộ phận đúc bị trôi ra ngoài dung sai chấp nhận được. Khử khí không đúng cách dẫn đến không khí bị mắc kẹt trong khoang. Bọt khí tạo thành những khoảng trống bề mặt đáng chú ý trên các bộ phận đúc cuối cùng của bạn. Những khiếm khuyết này làm tăng tỷ lệ phế liệu nhanh chóng. Bạn lãng phí cả thời gian lẫn việc đổ nhựa đắt tiền vào những bộ phận bị hỏng. Giải quyết những vấn đề này ở giai đoạn lựa chọn vật liệu sẽ ngăn ngừa những thất bại ở khâu tiếp theo.
Quy mô sản xuất thay đổi hoàn toàn các yêu cầu về nguyên liệu của bạn. Việc rót nguyên mẫu khối lượng thấp phụ thuộc rất nhiều vào quá trình lưu hóa ở nhiệt độ phòng (RTV). RTV đáp ứng các quy trình trộn thủ công và đổ ngoài trời. Đúc phun chất lỏng khối lượng lớn (LIM) đòi hỏi những đặc điểm vật lý hoàn toàn khác nhau. LIM yêu cầu chu kỳ xử lý nhanh, tăng tốc nhiệt. Tự động hóa làm tăng nhu cầu của bạn về độ ổn định kích thước nghiêm ngặt và tốc độ dòng chảy chính xác. Bạn phải kết hợp chính xác loại vật liệu với khối lượng sản xuất cụ thể của mình.
Hóa chất silicon quyết định hiệu suất vật lý và tuổi thọ của thư viện. Bạn phải lựa chọn giữa hai cơ chế bảo dưỡng chính. Mỗi loại đều có những lợi thế riêng biệt và có những rủi ro hoạt động riêng. Hiểu được những khác biệt hóa học này là rất quan trọng cho sự thành công về mặt kỹ thuật.
Silicon được xử lý bằng bạch kim sử dụng cơ chế xử lý bổ sung được điều khiển bởi chất xúc tác phức hợp bạch kim. Chúng không giải phóng bất kỳ sản phẩm phụ hóa học nào trong quá trình lưu hóa. Tính chất hóa học ổn định này đảm bảo không co ngót khi đóng rắn. Nó mang lại tuổi thọ thư viện khuôn đặc biệt dài. Những silicon này giữ được các đặc tính vật lý của chúng qua nhiều thập kỷ mà không bị giòn. Chúng đại diện cho tiêu chuẩn không thể tranh cãi cho một silicone làm khuôn chính xác . Mật độ liên kết ngang cao của chúng mang lại độ bền xé vượt trội.
Tuy nhiên, hệ thống bạch kim rất dễ bị ức chế xử lý. Một số hóa chất gây độc cho chất xúc tác bạch kim khi tiếp xúc. Việc tiếp xúc với lưu huỳnh, găng tay cao su, epoxit gốc amin hoặc một số loại nhựa in 3D sẽ cản trở quá trình đóng rắn. Silicone chỉ đơn giản là vẫn dính hoặc hoàn toàn ở dạng lỏng ở bề mặt. Bạn phải thực thi các quy trình kiểm soát ô nhiễm nghiêm ngặt trong xưởng của mình để sử dụng thành công các loại này.
Silicon được xử lý bằng thiếc sử dụng cơ chế xử lý ngưng tụ. Họ dựa vào chất xúc tác muối thiếc và độ ẩm xung quanh để chữa bệnh. Họ giải phóng rượu như một sản phẩm phụ trong quá trình lưu hóa. Hóa chất này rẻ hơn và có khả năng chống ức chế chữa bệnh cao. Bạn có thể đổ trực tiếp lên đất sét làm mô hình gốc lưu huỳnh một cách an toàn. Nó phục vụ đặc biệt tốt cho việc tạo mẫu nhanh và các chất nền công nghiệp ít đòi hỏi hơn.
Hạn chế chính là sự không ổn định về chiều. Sự bay hơi liên tục của các sản phẩm phụ cồn gây ra sự co rút dần dần theo thời gian. Bạn có thể mong đợi sự thay đổi chiều từ 1% đến 2% trong vòng vài tháng. Khuôn được xử lý bằng thiếc cũng có tuổi thọ thư viện ngắn hơn. Sự phân hủy polyme tự nhiên làm cho cao su trở nên giòn sau hai đến năm năm.
Hướng dẫn so sánh hóa học cơ bản
Chỉ số hiệu suất |
Chữa khỏi bằng bạch kim (Bổ sung) |
Thiếc chữa khỏi (ngưng tụ) |
|---|---|---|
Tỷ lệ co ngót |
Hầu như không (<0,1%) |
1% đến 2% theo thời gian |
Nguy cơ ức chế chữa bệnh |
Cao (Lưu huỳnh, Latex, Amin) |
Thấp (Mạnh mẽ cao) |
Tuổi thọ thư viện |
Hơn 20 năm |
2 đến 5 năm |
Hồ sơ chi phí |
Phần thưởng |
Tiết kiệm |
Bạn phải căn chỉnh các đặc tính vật lý cụ thể với hình học chính của mình. Số bảng dữ liệu lý thuyết chỉ quan trọng khi áp dụng vào vật lý hội thảo thực tế. Chúng tôi đánh giá ba số liệu chính để tạo khuôn thành công.
Độ nhớt đo lực cản dòng chảy bên trong tính bằng con rết (cps). Nó ảnh hưởng đến mức độ hiệu quả của vật liệu chảy vào các khoang vi mô. Để hình dung điều này, nước là 1 cps, trong khi mật ong là khoảng 10.000 cps. Lựa chọn đúng độ nhớt của cao su silicone dùng cho khuôn quyết định chiến lược quản lý bong bóng của bạn. Độ nhớt thấp (dưới 10.000 cps) đổ như xi-rô. Nó dễ dàng tự khử khí và ghi lại các chi tiết cực nhỏ. Độ nhớt cao (trên 40.000 cps) hoạt động giống như dầu mỡ hoặc bột bả. Nó ngăn chặn đèn flash nhưng làm phức tạp đáng kể quá trình khử khí.
Bạn phải cân bằng khả năng tự khử khí với tính toàn vẹn của cấu trúc. Các loại có độ nhớt thấp thường thiếu độ bền vật lý tuyệt đối cần thiết để đúc phun áp suất cao. Chúng có thể biến dạng dưới áp lực kẹp lớn.
Máy đo độ cứng đo khả năng chống lại vết lõm trên bề mặt của cao su đã được xử lý. Chúng tôi sử dụng thang đo Shore A cho khuôn linh hoạt. Bạn phải khớp độ cứng Shore A với độ phức tạp của mô hình chính. Cao su mềm 10A đến 20A cho cảm giác giống như một dây cao su dẻo. Nó dễ dàng kéo dài xung quanh các vết cắt sâu mà không làm hỏng bản gốc hoặc vật đúc cuối cùng. Ngược lại, phôi phẳng và quy mô lớn đòi hỏi sự ổn định về cấu trúc mạnh mẽ. Cao su 40A+ cứng hơn giống như gót giày. Nó ngăn không cho thành khuôn bị cong ra ngoài khi đổ nhựa nặng.
Độ bền xé đo lường khả năng chống lại sự lan truyền của vết khía của vật liệu. Các đường cắt sâu gây ra áp lực cơ học rất lớn lên các cạnh của khuôn trong quá trình tháo khuôn. Độ bền xé cao là rất quan trọng để ngăn chặn các cạnh mỏng này bị bong ra trong các chu kỳ lặp đi lặp lại. Các nhà sản xuất thường kiểm tra điều này bằng phương pháp xé Die B hoặc Die C.
Độ giãn dài khi đứt cho biết mức độ giãn của cao su trước khi hỏng. Độ giãn dài 500% có nghĩa là nó kéo dài gấp năm lần chiều dài ban đầu. Tuy nhiên, chúng tôi luôn quan sát mối quan hệ nghịch đảo trong mạng polymer. Độ giãn dài cao thường làm mất đi độ cứng của cấu trúc. Bạn phải cân bằng khả năng co giãn tối đa với nhu cầu duy trì kích thước khoang cứng, chính xác.
Các ngành được quản lý bắt buộc phải có chứng nhận vật liệu cụ thể. Việc tuân thủ trong các lĩnh vực này là hoàn toàn nhị phân. Bạn có thể đáp ứng tiêu chuẩn hoặc bạn phải đối mặt với các hình phạt nghiêm khắc và thu hồi sản phẩm.
Các ứng dụng y tế yêu cầu thử nghiệm tương thích sinh học nghiêm ngặt và được ghi chép lại. Các công thức phải vượt qua các bài kiểm tra nghiêm ngặt về độc tế bào, độ nhạy cảm và kích ứng da. Các nhà sản xuất yêu cầu truy xuất nguồn gốc tuyệt đối theo từng lô để kiểm tra đảm bảo chất lượng. Cao su được xử lý cũng phải chịu được các chu trình khử trùng khắc nghiệt mà không bị phân hủy. Bạn phải xác minh khả năng chịu nhiệt lâu dài của nồi hấp, bức xạ gamma và tiếp xúc với khí Ethylene Oxide (EtO).
Các ứng dụng cấp thực phẩm đòi hỏi các hóa chất cơ bản có độ tinh khiết cao. FDA yêu cầu các giới hạn nghiêm ngặt đối với các hợp chất có thể chiết xuất được. Các nhà sản xuất phải tuân theo các quy trình thoát khí cụ thể trước khi sử dụng. Thường cần phải xử lý khuôn sau vài giờ trong lò công nghiệp. Bước quan trọng này sẽ loại bỏ mọi hợp chất hữu cơ dễ bay hơi (VOC) còn sót lại. Nó đảm bảo khuôn vẫn hoàn toàn an toàn để đúc sôcôla, kẹo mềm hoặc đá thương mại.
Khuôn mẫu công nghiệp phải đối mặt với những cú sốc nhiệt cực độ hàng ngày. Việc đúc các kim loại có nhiệt độ nóng chảy thấp như thiếc hoặc kẽm khiến khoang khuôn phải chịu nhiệt độ cao, cục bộ. Epoxy đúc tỏa nhiệt cao cũng tạo ra ứng suất nhiệt đáng kể trong giai đoạn đóng rắn của chúng. Bạn phải đánh giá ngưỡng ổn định nhiệt một cách cẩn thận. Silicon tiêu chuẩn bị phân hủy nhanh chóng ở nhiệt độ trên 200°C. Công thức nhiệt độ cao kết hợp các chất phụ gia oxit sắt chuyên dụng để tồn tại liên tục trong các chu kỳ nhiệt khắc nghiệt này.
Các đặc tính lý thuyết sẽ không có ý nghĩa gì nếu thực tế tại xưởng liên tục gây ra những hư hỏng. Bạn phải chủ động quản lý các rủi ro sản xuất chung để đảm bảo sản lượng ổn định.
Các chất gây ô nhiễm sẽ làm hỏng khuôn được xử lý bằng bạch kim ngay lập tức. Chúng tôi xác định các amin, lưu huỳnh, băng che và một số chất kết dính là những chất gây ô nhiễm phổ biến trong xưởng. Bản in 3D SLA mới in cũng gây ra sự ức chế nghiêm trọng do các monome UV không phản ứng. Bạn phải thực hiện các giao thức cách ly nghiêm ngặt. Cần phải bịt kín mô hình chính bằng một lớp chắn đáng tin cậy, chẳng hạn như lớp phủ trong suốt acrylic hoặc chất giải phóng Polyvinyl Alcohol (PVA). Luôn kiểm tra một diện tích bề mặt nhỏ, ẩn trước khi tiến hành đổ khuôn đầy đủ.
Thiết bị xưởng hiện tại của bạn quyết định các lựa chọn vật liệu của bạn. Đánh giá xem buồng khử khí chân không của bạn có thể xử lý độ nhớt cao hay không. Hỗn hợp đặc nở ra đáng kể trong chân không và sẽ sôi lên nếu buồng không có đủ khoảng trống.
Tỷ lệ trộn cũng đặt ra những thách thức về thiết bị hữu hình. Tỷ lệ trộn 1:1 theo thể tích rất đơn giản và dễ dàng cho việc đổ thủ công. Tỷ lệ trộn 10:1 theo trọng lượng yêu cầu cân kỹ thuật số chính xác và trộn nghiêm ngặt. Máy bơm ép phun tự động phải phù hợp cụ thể với độ nhớt và tỷ lệ pha trộn của loại bạn đã chọn để ngăn chặn hiện tượng xâm thực.
Thời gian sống quyết định thời gian làm việc tích cực của bạn. Đổ phức tạp đòi hỏi thời gian sử dụng lâu dài. Bạn cần nhiều thời gian để trộn kỹ các thành phần, hút chân không hỗn hợp và đổ cẩn thận vào hộp khuôn. Tuy nhiên, thời gian sử dụng lâu thường dẫn đến thời gian bán hủy lâu. Cân bằng thời gian làm việc này với thời gian chu kỳ sản xuất cần thiết của bạn là rất quan trọng để duy trì lợi nhuận. Các giai đoạn xử lý chậm chắc chắn sẽ cản trở sản lượng hàng ngày của bạn.
Sử dụng phương pháp kỹ thuật có hệ thống này để thu hẹp các lựa chọn vật liệu của bạn. Nó loại bỏ sự phỏng đoán khỏi quá trình lựa chọn và ngăn ngừa những sai lầm mua hàng tốn kém.
Bước 1: Xác định những điều không thể thương lượng. Cô lập mọi chứng nhận cần thiết ngay lập tức. Lọc ra các loại không tuân thủ nếu bạn cần phê duyệt về y tế, cấp thực phẩm hoặc hàng không vũ trụ. Xác định ngân sách tối đa của bạn cho mỗi pound hoặc kg. Điều này thiết lập các ràng buộc cơ bản tuyệt đối của bạn.
Bước 2: Đánh giá hình học tổng thể. Phân tích phần cắt xén mạnh mẽ nhất trên mô hình chính của bạn. Xác định độ cứng và độ giãn dài cần thiết của Shore A dựa trên hình dạng cụ thể này. Chọn loại cao su mềm hơn (10A-20A) để có những đường cắt sâu và tinh tế. Chọn loại cao su cứng hơn (40A+) cho các bề mặt phẳng, lớn đòi hỏi độ chính xác kích thước cao.
Bước 3: Kiểm tra môi trường sản xuất. Đánh giá xưởng của bạn về những nguy cơ ô nhiễm tiềm ẩn. Chọn silicone đóng rắn bằng Thiếc nếu bạn không thể tránh hoàn toàn đất sét lưu huỳnh hoặc các bản in SLA chưa rửa. Chọn silicone được xử lý bằng bạch kim nếu bạn duy trì môi trường được kiểm soát chặt chẽ và yêu cầu độ chính xác về chiều dài. Xác nhận rằng bạn có thiết bị khử khí cần thiết cho độ nhớt đã chọn.
Bước 4: Yêu cầu Bảng dữ liệu kỹ thuật (TDS). Không bao giờ chỉ dựa vào các tuyên bố tiếp thị quảng cáo. Yêu cầu TDS chính thức từ nhà sản xuất. Xác minh dữ liệu độ bền xé, độ nhớt và độ co rút thực tế một cách độc lập. Tham khảo chéo những con số tiêu chuẩn này với yêu cầu dự án của bạn. Luôn đặt mua các bộ mẫu nhỏ để chạy thử nghiệm vật lý trước khi mua trống số lượng lớn.
Việc lựa chọn vật liệu phù hợp đòi hỏi phải cân bằng các đặc tính vật lý với thực tế sản xuất và nhu cầu tuân thủ. Bạn phải cân nhắc giới hạn độ nhớt đối với thiết bị khử khí của mình. Bạn phải cân bằng độ cứng Shore A với độ bền xé cần thiết đối với các đường cắt dưới. Đừng vội vàng trong quá trình đánh giá này, vì những lựa chọn kém sẽ dẫn đến sự chậm trễ trong sản xuất tốn kém.
Chúng tôi thực sự khuyên bạn nên bắt đầu bằng việc thử nghiệm vật liệu theo mẻ nhỏ. Chạy thử nghiệm A/B bằng cách sử dụng hai mức độ nhớt hoặc độ cứng riêng biệt. Đánh giá chính xác cách chúng hoạt động trong giai đoạn tháo khuôn. Kiểm tra chúng nhiều lần với các loại nhựa đúc cụ thể của bạn để quan sát kiểu mài mòn. Tham khảo ý kiến trực tiếp với kỹ sư vật liệu nếu bạn gặp phải các hình dạng phức tạp hoặc yêu cầu nhiệt độ cao. Luôn yêu cầu tài liệu TDS và MSDS chi tiết cho các tài liệu được liệt kê trong danh sách rút gọn của bạn trước khi bắt đầu quá trình sản xuất đầy đủ.
Đáp: Điểm phù hợp cho các đường cắt undercut phức tạp nằm trong khoảng từ 15A đến 30A. Phạm vi này cung cấp đủ tính linh hoạt để kéo dài qua các phần nhô ra mạnh mẽ mà không bị gãy. Nếu mô hình chính của bạn cực kỳ mỏng manh, hãy nghiêng gần hơn đến 10A hoặc 15A. Các lớp cứng hơn trên 30A thiếu độ giãn và có thể sẽ làm gãy các bộ phận mỏng manh trong quá trình tháo khuôn.
Trả lời: Bạn có thể thêm chất pha loãng silicon phản ứng để giảm độ nhớt. Chất pha loãng cải thiện dòng chảy và tích cực hỗ trợ giải phóng bong bóng. Tuy nhiên, việc thêm quá nhiều chất pha loãng sẽ làm giảm đáng kể độ bền xé và gây chảy dầu theo thời gian. Không bao giờ vượt quá tỷ lệ khuyến nghị của nhà sản xuất, thường được giới hạn ở mức 10% tổng trọng lượng.
Trả lời: Sự ức chế chữa bệnh bằng bạch kim là thủ phạm phổ biến nhất. Chất xúc tác bạch kim phản ứng tiêu cực với các chất gây ô nhiễm bề mặt cụ thể. Những thủ phạm phổ biến bao gồm đất sét làm mô hình gốc lưu huỳnh, găng tay cao su, epoxies amin và nhựa in 3D UV chưa rửa. Silicone sẽ vẫn dính và vô dụng. Luôn niêm phong các bản gốc nghi ngờ và chạy thử nghiệm bản vá nhỏ.
Trả lời: Tuổi thọ phụ thuộc hoàn toàn vào vật liệu đúc và hóa học. Nhựa polyurethane mịn có thể tạo ra hàng trăm vật đúc hoàn hảo. Các vật liệu mài mòn như bê tông hoặc epoxit tỏa nhiệt cao sẽ làm suy giảm bề mặt khuôn nhanh chóng, thường giới hạn ở mức 30 hoặc 50 lần đúc. Việc sử dụng đúng cách các chất tháo khuôn giúp kéo dài đáng kể tuổi thọ hoạt động này.


