

Просмотры: 0 Автор: Редактор сайта Время публикации: 11.10.2026 Происхождение: Сайт


Выбор неправильного сорта материала несет в себе высокие ставки для производителей. Это часто приводит к преждевременному разрушению формы, неточностям размеров и увеличению времени простоя производства. Полагаясь на догадки, можно быстро сорвать сроки производства. Для точной оценки марок силикона вам нужна объективная, инженерно-ориентированная система. Это означает сравнение физических свойств, требований соответствия и фактического масштаба производства. Мы подходим к выбору материалов со скептическим, основанным на фактах мышлением. Вам следует избегать любых «универсальных» обещаний. Выбор подходящего материала – это всегда продуманный компромисс. Вы должны сбалансировать прочность на разрыв, вязкость и время отверждения в соответствии с ограничениями вашего конкретного проекта. Из этого руководства вы узнаете, как эффективно преодолевать эти технические компромиссы. Мы подробно расскажем, как подобрать геометрию вашей формы к правильному химическому составу силикона, гарантируя, что вы достигнете оптимальных результатов для каждого производственного цикла.
Вязкость определяет детали: низкая вязкость уменьшает захват пузырьков, но для инъекции может потребоваться специальный инструмент; высокая вязкость предотвращает вспышку, но затрудняет дегазацию.
Дюрометр (по Шору А) способствует извлечению из формы: более низкая твердость (10–20 А) подходит для сложных, хрупких подрезов, а более высокая твердость (40 А+) обеспечивает структурную стабильность для плоских крупногабаритных отливок.
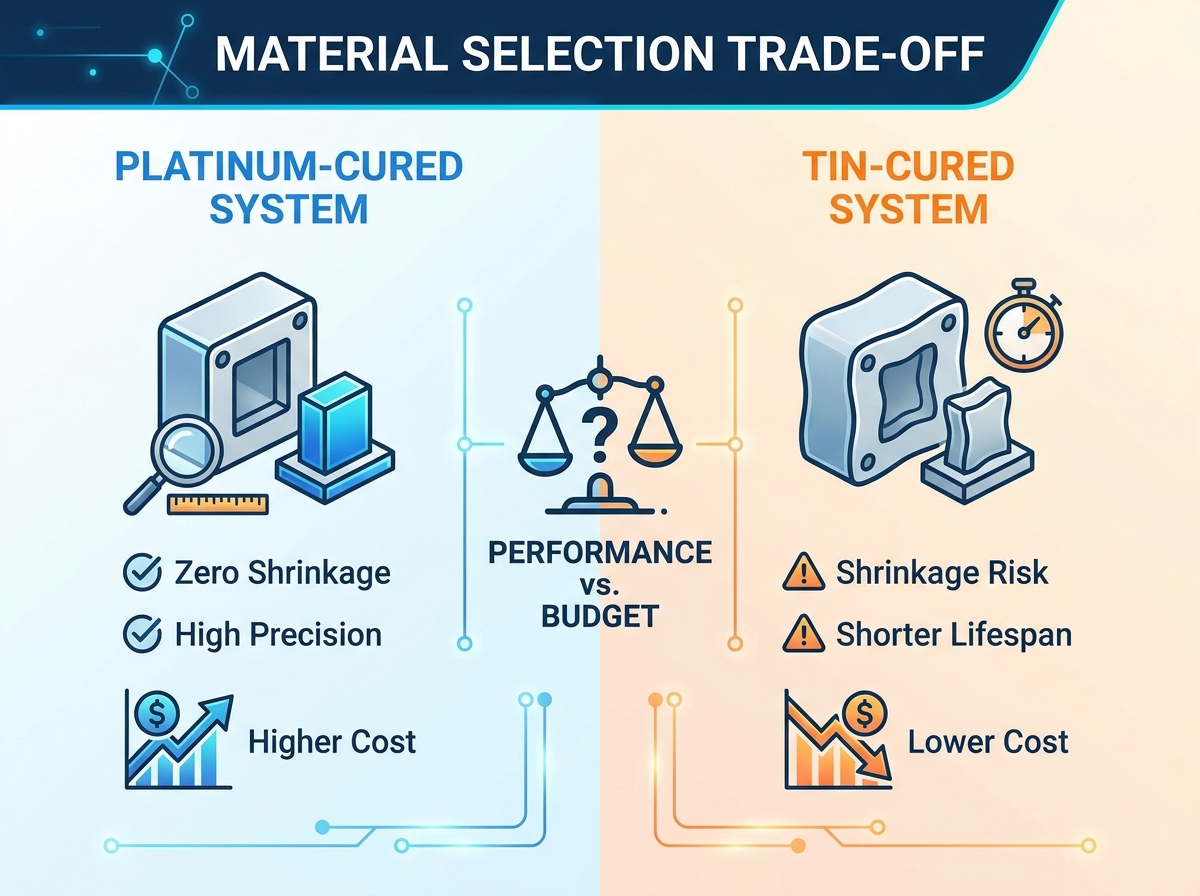
Химия определяет долговечность: силиконы, отвержденные платиной, обеспечивают превосходную стабильность размеров и срок службы по сравнению с альтернативами, отвержденными оловом, хотя они требуют строгого контроля загрязнения.
Соответствие является двоичным: медицинское (USP класс VI/ISO 10993) и пищевое применение требует сертифицированных базовых химических веществ и проверенных производственных сред с чистыми помещениями.
Мы должны оценивать характеристики материала строго через призму производства. Выбор жидкий силиконовый каучук для изготовления форм определяет срок службы вашего инструмента. Это напрямую влияет на количество жизнеспособных вытягиваний до того, как произойдет разрыв формы. Форма, вышедшая из строя после десяти отливок вместо ста, радикально меняет экономику вашего подразделения. Частая замена пресс-форм съедает прибыль и останавливает сборочные линии. Ухудшение детализации с течением времени замедляет производительность и заставляет инженеров постоянно контролировать качество.
Уровень дефектов также напрямую связан с неправильным выбором материалов. Высокая степень усадки приводит к выходу литых деталей за пределы допустимых допусков. Неправильная дегазация приводит к попаданию воздуха в полость. Пузырьки воздуха образуют заметные поверхностные пустоты на готовых отлитых деталях. Эти дефекты быстро увеличивают процент брака. Вы тратите время и дорогую литейную смолу на испорченные детали. Решение этих проблем на этапе выбора материала предотвращает сбои в дальнейшем.
Масштаб производства полностью меняет ваши потребности в материалах. Заливка прототипов в небольших объемах во многом зависит от вулканизации при комнатной температуре (RTV). RTV позволяет осуществлять ручное смешивание и разливку на открытом воздухе. Высокообъемное литье жидкости под давлением (LIM) требует совершенно других физических характеристик. LIM требует быстрых циклов отверждения с ускорением нагревания. Автоматизация увеличивает вашу потребность в строгой стабильности размеров и точных скоростях потока. Вы должны точно подобрать марку материала в соответствии с вашим конкретным объемом производства.
Химия силикона определяет физическую работоспособность и долговечность библиотеки. Вам придется выбирать между двумя основными механизмами лечения. Каждый из них предлагает определенные преимущества и представляет уникальные операционные риски. Понимание этих химических различий имеет решающее значение для инженерного успеха.
В силиконах, отверждаемых платиной, используется механизм аддитивного отверждения, приводимый в действие платиновым комплексным катализатором. Они не выделяют никаких химических побочных продуктов во время вулканизации. Этот стабильный химический состав гарантирует нулевую усадку при отверждении. Это обеспечивает исключительно длительный срок службы библиотеки пресс-форм. Эти силиконы сохраняют свои физические свойства на протяжении десятилетий, не становясь хрупкими. Они представляют собой бесспорный стандарт для прецизионное изготовление силиконовых форм . Их высокая плотность поперечных связей обеспечивает превосходную прочность на разрыв.
Однако платиновые системы очень чувствительны к ингибированию отверждения. Некоторые химические вещества отравляют платиновый катализатор при контакте. Воздействие серы, латексных перчаток, эпоксидных смол на основе аминов или некоторых смол для 3D-печати предотвратит отверждение. Силикон просто остается липким или полностью жидким на границе раздела. Чтобы успешно использовать эти марки, вы должны обеспечить соблюдение строгих протоколов контроля загрязнения в вашей мастерской.
В оловянных силиконах используется механизм конденсационного отверждения. Для отверждения они полагаются на катализатор на основе соли олова и влажность окружающей среды. Они выделяют спирт как побочный продукт во время вулканизации. Эта химия дешевле и обладает высокой устойчивостью к ингибированию отверждения. Вы можете смело выливать его прямо на глину для лепки на основе серы. Он исключительно хорошо подходит для быстрого прототипирования и менее требовательных промышленных подложек.
Основным недостатком является нестабильность размеров. Непрерывное испарение побочных продуктов спирта со временем приводит к постепенной усадке. Вы можете ожидать изменения размеров на 1–2% в течение нескольких месяцев. Оловянные формы также имеют более короткий срок службы. Естественная деградация полимера делает резину хрупкой через два-пять лет.
Руководство по сравнению базовой химии
Метрика производительности |
Платиновое отверждение (дополнение) |
Оловянная (Конденсация) |
|---|---|---|
Скорость усадки |
Практически ноль (<0,1%) |
от 1% до 2% с течением времени |
Устранение риска ингибирования |
Высокий (сера, латекс, амины) |
Низкий (Высокая надежность) |
Срок службы библиотеки |
20+ лет |
от 2 до 5 лет |
Профиль затрат |
Премиум |
Экономичный |
Вы должны согласовать определенные физические свойства с вашей основной геометрией. Теоретические номера паспортов имеют значение только тогда, когда они применяются к реальной физике в мастерской. Мы оцениваем три основных показателя успешного изготовления пресс-форм.
Вязкость измеряет внутреннее сопротивление потоку в сантипуазах (сП). Это влияет на то, насколько эффективно материал течет в микрополости. Чтобы представить это, вода равна 1 сП, а мед — около 10 000 сП. Выбор правильного Вязкость силиконовой резины для форм определяет вашу стратегию управления пузырьками. Низкая вязкость (менее 10 000 сП) льется как сироп. Он легко самодегазируется и улавливает мельчайшие микроскопические детали. Высокая вязкость (более 40 000 сП) ведет себя как смазка или замазка. Это предотвращает вспышку, но существенно усложняет процесс дегазации.
Вы должны сбалансировать возможности самодегазации и структурную целостность. Маркам с низкой вязкостью часто не хватает физической прочности, необходимой для литья под высоким давлением. Они могут деформироваться под сильным давлением зажима.
Дюрометр измеряет устойчивость вулканизированной резины к вмятинам на поверхности. Мы используем шкалу Шора А для гибких форм. Вы должны подобрать твердость по Шору А в соответствии со сложностью мастер-модели. Мягкая резина на ток от 10 до 20 А ощущается как гибкая резиновая лента. Он легко растягивается вокруг серьезных подрезов, не повреждая мастер или окончательную отливку. И наоборот, плоские и крупномасштабные отливки требуют прочной структурной стабильности. Более твердая резина 40А+ напоминает каблук обуви. Это предотвращает выгибание стенок формы наружу во время заливки обильной смолы.
Прочность на разрыв измеряет устойчивость материала к распространению надрезов. Глубокие подрезы создают огромную механическую нагрузку на края формы во время извлечения из формы. Высокая прочность на разрыв имеет решающее значение для предотвращения отламывания этих тонких краев при повторных циклах. Производители обычно проверяют это, используя методы разрыва матрицы B или C.
Удлинение при разрыве показывает, насколько резина растянется перед разрушением. Удлинение на 500% означает, что он растягивается в пять раз по сравнению с первоначальной длиной. Однако мы постоянно наблюдаем обратную зависимость в полимерных сетках. Высокое удлинение часто приводит к ухудшению жесткости конструкции. Вы должны сбалансировать чрезвычайную растяжимость с необходимостью поддерживать точные и жесткие размеры полости.
Регулируемые отрасли требуют сертификации конкретных материалов. Соблюдение требований в этих секторах носит строго бинарный характер. Вы либо соответствуете стандарту, либо вам грозят серьезные штрафы и отзыв продукции.
Медицинские применения требуют строгих, документированных испытаний на биосовместимость. Составы должны пройти строгие испытания на цитотоксичность, сенсибилизацию и раздражение кожи. Производители требуют абсолютной прослеживаемости от партии к партии для проведения проверок обеспечения качества. Вулканизированная резина также должна выдерживать суровые циклы стерилизации, не разрушаясь. Вы должны проверить его долговременную устойчивость к нагреванию в автоклаве, гамма-излучению и воздействию газа оксида этилена (EtO).
Для применения в пищевой промышленности требуются базовые химические вещества высокой чистоты. FDA устанавливает строгие ограничения на экстрагируемые соединения. Производители должны соблюдать определенные процедуры дегазации перед использованием. Обычно необходимо пост-отверждение формы в промышленной печи в течение нескольких часов. Этот важный шаг удаляет все оставшиеся летучие органические соединения (ЛОС). Это гарантирует, что форма остается абсолютно безопасной для отливки шоколада, помадки или коммерческого льда.
Промышленные формы ежедневно подвергаются экстремальным термическим ударам. При литье легкоплавких металлов, таких как олово или цинк, полость формы подвергается интенсивному локализованному нагреву. Высокоэкзотермические литейные эпоксидные смолы также создают значительные термические напряжения во время фазы отверждения. Вы должны тщательно оценить пороги термостабильности. Стандартные силиконы быстро разлагаются при температуре выше 200°C. В состав высокотемпературных составов входят специальные добавки оксида железа, позволяющие многократно выдерживать эти жестокие термические циклы.
Теоретические свойства ничего не значат, если реалии цеха вызывают постоянные сбои. Вы должны активно управлять общими производственными рисками, чтобы обеспечить стабильную доходность.
Загрязнения мгновенно разрушают отвержденные платиной формы. Мы относим амины, серу, малярные ленты и некоторые клеи к распространенным загрязнителям в мастерских. Свежеотпечатанные 3D-отпечатки SLA также вызывают серьезное ингибирование из-за непрореагировавших УФ-мономеров. Вы должны внедрить строгие протоколы изоляции. Крайне важно герметизировать мастер-модель надежным барьером, например акриловым прозрачным лаком или разделительным составом на основе поливинилового спирта (ПВА). Всегда проверяйте небольшой скрытый участок поверхности, прежде чем приступать к полной заливке формы.
Ваше текущее оборудование в мастерской определяет выбор материалов. Оцените, способны ли ваши камеры вакуумной дегазации работать с продуктами высокой вязкости. Густые смеси значительно расширяются под вакуумом и закипят, если в камере недостаточно свободного пространства.
Пропорции смешивания также создают ощутимые проблемы с оборудованием. Пропорция смеси 1:1 по объему проста и не требует ручной заливки. Соотношение смеси по весу 10:1 требует точных цифровых весов и тщательного перемешивания. Автоматические насосы для литья под давлением должны точно соответствовать вязкости и соотношению смеси выбранной вами марки, чтобы предотвратить кавитацию.
Жизнеспособность определяет ваше активное рабочее окно. Сложные заливки требуют длительной жизнеспособности. Вам понадобится достаточно времени, чтобы тщательно перемешать компоненты, дегазировать смесь вакуумом и осторожно вылить ее в форму. Однако длительный срок годности обычно приводит к длительному времени извлечения из формы. Балансирование этого рабочего времени с требуемым временем производственного цикла имеет решающее значение для поддержания прибыльности. Медленные фазы отверждения неизбежно ограничивают вашу ежедневную производительность.
Используйте этот системный инженерный подход, чтобы сузить выбор материалов. Это исключает необходимость догадок в процессе выбора и предотвращает дорогостоящие ошибки при покупке.
Шаг 1: Определите необоротные вопросы. Немедленно изолируйте все необходимые сертификаты. Отфильтруйте несоответствующие сорта, если вам нужны разрешения для медицины, пищевых продуктов или аэрокосмической отрасли. Определите свой максимальный бюджет на фунт или килограмм. Это устанавливает ваши абсолютные базовые ограничения.
Шаг 2: Оцените основную геометрию. Проанализируйте наиболее агрессивный подрез вашей основной модели. Определите требуемую твердость по Шору А и удлинение на основе этой конкретной геометрии. Выбирайте более мягкую резину (10А–20А) для деликатных и глубоких подрезов. Выбирайте более прочную резину (40А+) для больших плоских поверхностей, требующих высокой точности размеров.
Шаг 3. Аудит производственной среды. Оцените свою мастерскую на предмет потенциальных рисков загрязнения. Выбирайте оловянный силикон, если вы не можете полностью избежать серной глины или несмываемых отпечатков SLA. Выбирайте силикон с платиновым отверждением, если вы поддерживаете строго контролируемую среду и требуете долгосрочной точности размеров. Убедитесь, что у вас есть необходимое оборудование для дегазации для выбранной вязкости.
Шаг 4: Запросите листы технических данных (TDS). Никогда не полагайтесь исключительно на рекламно-маркетинговые заявления. Запросите официальный TDS у производителя. Независимо проверьте фактическую прочность на разрыв, вязкость и усадку. Сравните эти стандартизированные цифры с требованиями вашего проекта. Прежде чем покупать большие бочки, всегда заказывайте небольшие наборы образцов для проведения физических испытаний.
Выбор правильного материала требует баланса физических свойств с производственными реалиями и требованиями соответствия. Вы должны сопоставить пределы вязкости с вашим оборудованием для дегазации. Вы должны сбалансировать твердость по Шору А с требуемой прочностью на разрыв для подрезов. Не торопите процесс оценки, поскольку неправильный выбор приведет к дорогостоящим задержкам производства.
Мы настоятельно рекомендуем начать с испытания материала небольшой партией. Запустите A/B-тест, используя два разных уровня вязкости или твердости. Оцените, как именно они работают на этапе разборки. Неоднократно проверяйте их на конкретных литейных смолах, чтобы наблюдать закономерности износа. Если вы столкнулись со сложной геометрией или экстремальными тепловыми требованиями, проконсультируйтесь напрямую с инженером-материалистом. Всегда запрашивайте подробную документацию TDS и MSDS для материалов, включенных в короткий список, прежде чем приступать к полному производству.
Ответ: Оптимальный ток для сложных подрезов лежит между 15А и 30А. Этот диапазон обеспечивает достаточную гибкость, чтобы можно было растянуться на агрессивные выступы, не сломавшись. Если ваша основная модель очень хрупкая, наклонитесь ближе к 10А или 15А. Более твердые сорта выше 30А не растягиваются и, скорее всего, сломают хрупкие детали в процессе извлечения из формы.
О: Вы можете добавить реактивные силиконовые разбавители для снижения вязкости. Разбавители улучшают текучесть и активно способствуют высвобождению пузырьков. Однако добавление слишком большого количества разбавителя резко снижает прочность на разрыв и со временем вызывает кровотечение масла. Никогда не превышайте рекомендуемое производителем соотношение, которое обычно не превышает 10% от общего веса.
Ответ: Замедление лечения платиной является наиболее распространенной причиной. Платиновый катализатор отрицательно реагирует на специфические поверхностные загрязнения. К распространенным нарушителям относятся глины для моделирования на основе серы, латексные перчатки, аминные эпоксидные смолы и несмываемые смолы для УФ-3D-печати. Силикон останется липким и бесполезным. Всегда запечатывайте подозрительные мастера и запускайте небольшой тест на исправление.
О: Срок службы полностью зависит от материала отливки и химического состава. Гладкие полиуретановые смолы позволяют получить сотни идеальных слепков. Абразивные материалы, такие как бетон или высокоэкзотермические эпоксидные смолы, быстро разрушают поверхность формы, часто ограничивая количество отливок 30 или 50. Правильное применение смазок для форм значительно продлевает срок службы.


