

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-11 Origine : Site


Choisir la mauvaise qualité de matériau comporte des enjeux importants pour les fabricants. Cela entraîne souvent une dégradation prématurée des moules, des imprécisions dimensionnelles et une augmentation des temps d'arrêt de production. S'appuyer sur des conjectures peut rapidement faire dérailler vos délais de fabrication. Vous avez besoin d’un cadre objectif et axé sur l’ingénierie pour évaluer avec précision les qualités de silicone. Cela signifie comparer les propriétés physiques, les exigences de conformité et votre échelle de production réelle. Nous abordons la sélection des matériaux avec un état d’esprit sceptique et fondé sur des preuves. Vous devez éviter toute promesse « taille unique ». Choisir le bon matériau est toujours un compromis calculé. Vous devez équilibrer la résistance à la déchirure, la viscosité et les temps de durcissement pour répondre aux contraintes spécifiques de votre projet. Dans ce guide, vous apprendrez à gérer efficacement ces compromis techniques. Nous expliquerons exactement comment adapter la géométrie de votre moule à la chimie du silicone appropriée, vous garantissant ainsi d'obtenir des résultats optimaux pour chaque cycle de production.
La viscosité dicte les détails : une faible viscosité réduit le piégeage des bulles mais peut nécessiter un outillage spécialisé pour l'injection ; une viscosité élevée empêche le flash mais complique le dégazage.
Le duromètre (Shore A) pilote le démoulage : une dureté inférieure (10-20A) convient aux contre-dépouilles complexes et fragiles, tandis qu'une dureté plus élevée (40A+) offre une stabilité structurelle pour les moulages plats à grande échelle.
La chimie détermine la longévité : les silicones durcis au platine offrent une stabilité dimensionnelle et une durée de vie supérieures à celles des alternatives durcies à l'étain, bien qu'elles exigent un contrôle strict de la contamination.
La conformité est binaire : les applications médicales (USP Classe VI/ISO 10993) et alimentaires nécessitent des produits chimiques de base certifiés et des environnements de fabrication en salle blanche audités.
Nous devons évaluer les performances des matériaux uniquement du point de vue de la production. Sélection Le caoutchouc de silicone liquide pour la fabrication de moules détermine la durée de vie de vos outils. Cela a un impact direct sur le nombre de tirages viables avant que la déchirure du moule ne se produise. Un moule défaillant après dix moulages au lieu de cent modifie radicalement la rentabilité de votre unité. Le remplacement fréquent des moules ronge les marges bénéficiaires et bloque les chaînes de montage. La dégradation des détails au fil du temps ralentit la production et oblige les ingénieurs à surveiller constamment la qualité.
Les taux de défauts proviennent également directement de mauvais choix de matériaux. Des taux de retrait élevés font que les pièces moulées dérivent hors des tolérances acceptables. Un dégazage inapproprié conduit à l'emprisonnement d'air dans la cavité. Les bulles d'air forment des vides visibles à la surface de vos pièces moulées finales. Ces défauts augmentent rapidement les taux de rebut. Vous perdez du temps et des résines de coulée coûteuses sur des pièces en ruine. La résolution de ces problèmes dès la phase de sélection des matériaux évite les défaillances en aval.
L’échelle de production modifie entièrement vos besoins en matériaux. Le coulage de prototypes à faible volume repose en grande partie sur la vulcanisation à température ambiante (RTV). RTV s'adapte aux processus de mélange manuel et de coulée à l'air libre. Le moulage par injection de liquide (LIM) à grand volume exige des caractéristiques physiques totalement différentes. LIM nécessite des cycles de durcissement rapides et accélérés par la chaleur. L'automatisation augmente votre besoin de stabilité dimensionnelle stricte et de débits précis. Vous devez faire correspondre précisément la qualité du matériau à votre volume de fabrication spécifique.
La chimie du silicone détermine les performances physiques et la longévité de la bibliothèque. Vous devez choisir entre deux mécanismes de guérison principaux. Chacun offre des avantages distincts et présente des risques opérationnels uniques. Comprendre ces différences chimiques est essentiel au succès de l’ingénierie.
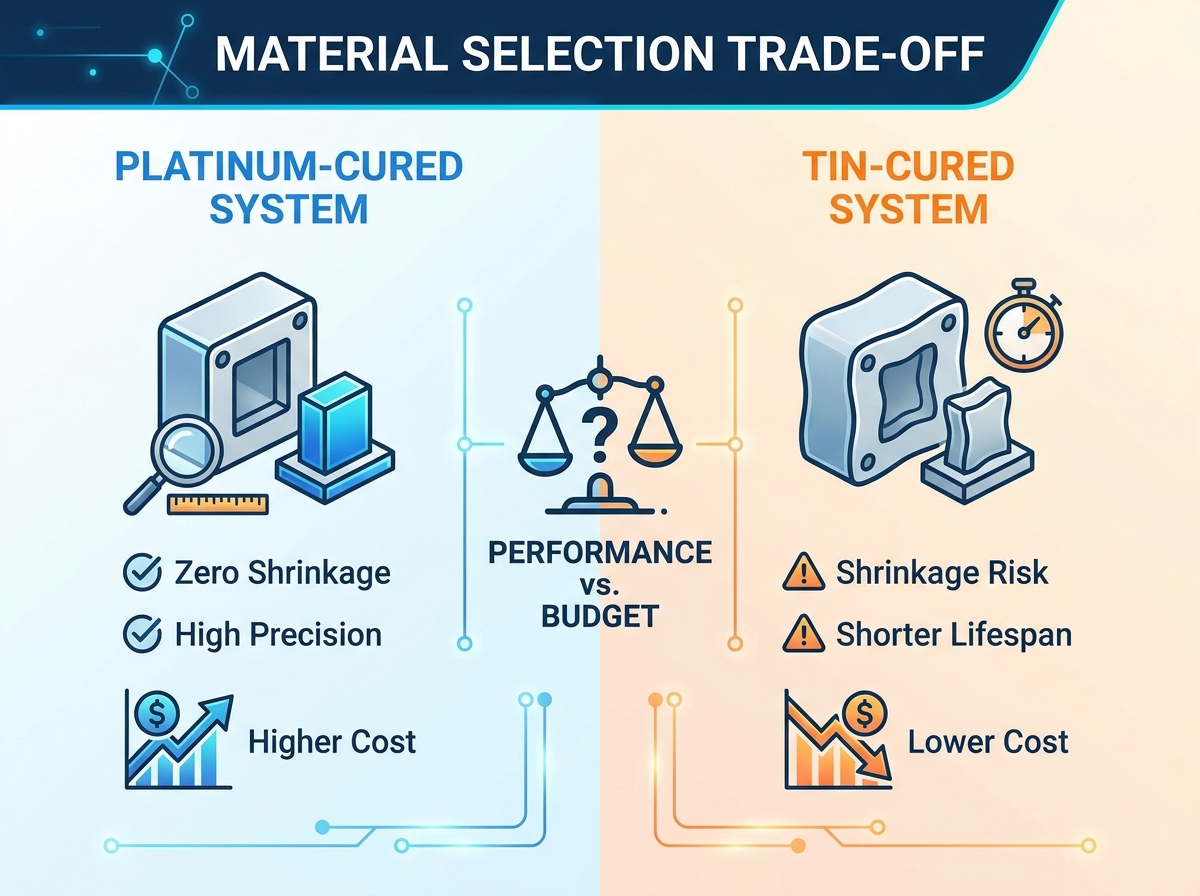
Les silicones durcis au platine utilisent un mécanisme de durcissement par addition piloté par un catalyseur complexe de platine. Ils ne libèrent aucun sous-produit chimique lors de la vulcanisation. Cette chimie stable garantit un retrait nul lors du durcissement. Il offre une durée de vie exceptionnellement longue à la bibliothèque de moules. Ces silicones conservent leurs propriétés physiques pendant des décennies sans devenir cassants. Ils représentent la norme incontestée pour un moule de précision faisant du silicone . Leur haute densité de réticulation offre une résistance supérieure à la déchirure.
Cependant, les systèmes au platine sont très sensibles à l'inhibition de la guérison. Certains produits chimiques empoisonnent le catalyseur au platine au contact. L'exposition au soufre, aux gants en latex, aux époxy à base d'amine ou à certaines résines d'impression 3D empêchera le durcissement. Le silicone reste simplement collant ou entièrement liquide à l'interface. Vous devez appliquer des protocoles stricts de contrôle de la contamination dans votre atelier pour utiliser ces qualités avec succès.
Les silicones durcis à l'étain utilisent un mécanisme de durcissement par condensation. Ils dépendent d’un catalyseur au sel d’étain et de l’humidité ambiante pour durcir. Ils libèrent de l'alcool comme sous-produit lors de la vulcanisation. Cette chimie est moins chère et très résistante à l’inhibition de la guérison. Vous pouvez le verser en toute sécurité directement sur des pâtes à modeler à base de soufre. Il convient exceptionnellement bien au prototypage rapide et aux substrats industriels moins exigeants.
Le principal inconvénient est l’instabilité dimensionnelle. L'évaporation continue des sous-produits de l'alcool provoque un retrait progressif au fil du temps. Vous pouvez vous attendre à un changement dimensionnel de 1 à 2 % d’ici quelques mois. Les moules étamés souffrent également d’une durée de vie de bibliothèque plus courte. La dégradation naturelle des polymères rend le caoutchouc cassant au bout de deux à cinq ans.
Guide de comparaison des produits chimiques de base
Mesure de performances |
Platine durcie (ajout) |
Durci à l'étain (condensation) |
|---|---|---|
Taux de retrait |
Pratiquement zéro (<0,1%) |
1 % à 2 % au fil du temps |
Risque d’inhibition de la guérison |
Élevé (soufre, latex, amines) |
Faible (très robuste) |
Durée de vie de la bibliothèque |
20+ ans |
2 à 5 ans |
Profil de coût |
Prime |
Économique |
Vous devez aligner des propriétés physiques spécifiques avec votre géométrie principale. Les numéros théoriques des fiches techniques n'ont d'importance que lorsqu'ils sont appliqués à la physique réelle de l'atelier. Nous évaluons trois paramètres principaux pour une fabrication de moules réussie.
La viscosité mesure la résistance à l'écoulement interne en centipoise (cps). Cela affecte l’efficacité avec laquelle le matériau s’écoule dans les microcavités. Pour visualiser cela, l'eau vaut 1 cps, tandis que le miel vaut environ 10 000 cps. Sélection du bon La viscosité du caoutchouc de silicone pour moules dicte votre stratégie de gestion des bulles. Faible viscosité (moins de 10 000 cps) se verse comme un sirop. Il s'auto-dégaze facilement et capture des détails microscopiques extrêmes. La viscosité élevée (plus de 40 000 cps) se comporte comme de la graisse ou du mastic. Cela empêche le flash mais complique considérablement le processus de dégazage.
Vous devez équilibrer les capacités d’auto-dégazage et l’intégrité structurelle. Les qualités à faible viscosité n’ont souvent pas la résistance physique requise pour le moulage par injection à haute pression. Ils pourraient se déformer sous une forte pression de serrage.
Le duromètre mesure la résistance du caoutchouc durci à l'indentation de la surface. Nous utilisons l'échelle Shore A pour les moules flexibles. Vous devez faire correspondre la dureté Shore A à la complexité du maître modèle. Un caoutchouc souple de 10 A à 20 A ressemble à un élastique flexible. Il s'étire facilement autour des contre-dépouilles sévères sans endommager le maître ou le casting final. À l’inverse, les moulages plats et à grande échelle nécessitent une stabilité structurelle robuste. Un caoutchouc 40A+ plus ferme ressemble à un talon de chaussure. Il empêche les parois du moule de s'incliner vers l'extérieur lors de coulées lourdes de résine.
La résistance à la déchirure mesure la résistance du matériau à la propagation des encoches. Les contre-dépouilles profondes exercent d'immenses contraintes mécaniques sur les bords du moule lors du démoulage. Une résistance élevée à la déchirure est essentielle pour empêcher ces bords fins de se casser au cours de cycles répétés. Les fabricants testent généralement cela en utilisant les méthodes de déchirement Die B ou Die C.
L'allongement à la rupture indique jusqu'où le caoutchouc s'étire avant de se rompre. Un allongement de 500 % signifie qu'il s'étire cinq fois par rapport à sa longueur d'origine. Cependant, nous observons systématiquement une relation inverse dans les réseaux de polymères. Un allongement élevé sacrifie souvent la rigidité structurelle. Vous devez équilibrer l’extensibilité extrême avec la nécessité de maintenir des dimensions de cavité précises et rigides.
Les industries réglementées exigent des certifications de matériaux spécifiques. La conformité dans ces secteurs est strictement binaire. Soit vous respectez la norme, soit vous vous exposez à des sanctions sévères et à des rappels de produits.
Les applications médicales nécessitent des tests de biocompatibilité rigoureux et documentés. Les formulations doivent passer des tests rigoureux de cytotoxicité, de sensibilisation et d’irritation cutanée. Les fabricants exigent une traçabilité absolue de lot à lot pour les audits d’assurance qualité. Le caoutchouc durci doit également résister à des cycles de stérilisation rigoureux sans se dégrader. Vous devez vérifier sa résistance à long terme à la chaleur de l'autoclave, aux rayonnements gamma et à l'exposition aux gaz d'oxyde d'éthylène (EtO).
Les applications de qualité alimentaire nécessitent des produits chimiques de base très purs. La FDA impose des limites strictes sur les composés extractibles. Les fabricants doivent suivre des procédures de dégazage spécifiques avant utilisation. Un post-durcissement du moule dans un four industriel pendant plusieurs heures est généralement nécessaire. Cette étape critique élimine tous les composés organiques volatils (COV) restants. Il garantit que le moule reste entièrement sûr pour couler des chocolats, des fondants ou de la glace commerciale.
Les moules industriels sont quotidiennement confrontés à des chocs thermiques extrêmes. La coulée de métaux à faible point de fusion comme l’étain ou le zinc soumet la cavité du moule à une chaleur intense et localisée. Les époxy de coulée hautement exothermiques génèrent également des contraintes thermiques importantes pendant leur phase de durcissement. Vous devez évaluer soigneusement les seuils de stabilité thermique. Les silicones standards se dégradent rapidement au-dessus de 200°C. Les formulations à haute température incorporent des additifs spécialisés à base d'oxyde de fer pour survivre à ces cycles thermiques brutaux à plusieurs reprises.
Les propriétés théoriques ne signifient rien si les réalités de l'atelier provoquent des échecs continus. Vous devez gérer les risques de production courants de manière proactive pour garantir des rendements constants.
Les contaminants détruisent instantanément les moules durcis au platine. Nous identifions les amines, le soufre, les rubans de masquage et certains adhésifs comme contaminants courants en atelier. Les impressions 3D SLA fraîchement imprimées provoquent également une inhibition sévère en raison des monomères UV n'ayant pas réagi. Vous devez mettre en œuvre des protocoles d’isolement stricts. Il est essentiel de sceller le maître-modèle avec une barrière fiable, telle qu'une couche transparente acrylique ou un agent de démoulage à base d'alcool polyvinylique (PVA). Testez toujours une petite surface cachée avant de vous engager dans un moulage complet.
Votre équipement d’atelier actuel dicte vos options matérielles. Évaluez si vos chambres de dégazage sous vide peuvent gérer des viscosités élevées. Les mélanges épais se dilatent considérablement sous vide et débordent si la chambre ne dispose pas d'une hauteur libre suffisante.
Les rapports de mélange présentent également des défis concrets en matière d’équipement. Un rapport de mélange de 1:1 en volume est simple et indulgent pour le versement manuel. Un rapport de mélange en poids de 10:1 nécessite des balances numériques de précision et un mélange rigoureux. Les pompes de moulage par injection automatisées doivent spécifiquement correspondre à la viscosité et au rapport de mélange de la qualité choisie pour éviter la cavitation.
La durée de vie en pot dicte votre fenêtre de travail active. Les coulées complexes nécessitent une longue durée de vie en pot. Vous avez besoin de suffisamment de temps pour bien mélanger les composants, dégazer le mélange sous vide et le verser soigneusement dans la boîte du moule. Cependant, une longue durée de vie en pot entraîne généralement un temps de démoulage long. Équilibrer ce temps de travail par rapport à votre temps de cycle de production requis est essentiel pour maintenir la rentabilité. Les phases de durcissement lentes gênent inévitablement votre production quotidienne.
Utilisez cette approche d’ingénierie systématique pour affiner vos options de matériaux. Cela élimine les approximations du processus de sélection et évite des erreurs d’achat coûteuses.
Étape 1 : Définir les éléments non négociables. Isolez immédiatement toutes les certifications requises. Filtrez les qualités non conformes si vous avez besoin d'approbations médicales, alimentaires ou aérospatiales. Déterminez votre budget maximum par livre ou kilo. Cela établit vos contraintes de base absolues.
Étape 2 : Évaluez la géométrie principale. Analysez la contre-dépouille la plus agressive de votre maître-modèle. Déterminez la dureté Shore A et l’allongement requis en fonction de cette géométrie spécifique. Choisissez un caoutchouc plus souple (10A-20A) pour des contre-dépouilles délicates et profondes. Sélectionnez un caoutchouc plus ferme (40A+) pour les grandes surfaces planes nécessitant une grande précision dimensionnelle.
Étape 3 : Auditer l'environnement de production. Évaluez votre atelier pour détecter les risques potentiels de contamination. Choisissez un silicone durci à l'étain si vous ne pouvez pas entièrement éviter les argiles soufrées ou les impressions SLA non lavées. Choisissez un silicone durci au platine si vous maintenez un environnement hautement contrôlé et avez besoin d'une précision dimensionnelle à long terme. Confirmez que vous disposez de l'équipement de dégazage nécessaire pour la viscosité sélectionnée.
Étape 4 : Demander des fiches techniques (TDS). Ne vous fiez jamais uniquement aux allégations de marketing promotionnel. Demandez la TDS officielle auprès du fabricant. Vérifiez indépendamment les données réelles de résistance à la déchirure, de viscosité et de retrait. Comparez ces numéros standardisés avec les exigences de votre projet. Commandez toujours de petits kits d’échantillons pour effectuer des tests physiques avant d’acheter des fûts en vrac.
La sélection du bon matériau nécessite d'équilibrer les propriétés physiques avec les réalités de production et les besoins de conformité. Vous devez comparer les limites de viscosité à votre équipement de dégazage. Vous devez équilibrer la dureté Shore A et la résistance à la déchirure requise pour les contre-dépouilles. Ne précipitez pas ce processus d’évaluation, car de mauvais choix se traduisent par des retards de production coûteux.
Nous vous recommandons fortement de commencer par un essai de matériaux en petits lots. Exécutez un test A/B en utilisant deux viscosités ou niveaux de dureté distincts. Évaluez exactement leurs performances pendant la phase de démoulage. Testez-les à plusieurs reprises par rapport à vos résines de coulée spécifiques pour observer les modèles d'usure. Consultez directement un ingénieur en matériaux si vous êtes confronté à des géométries complexes ou à des exigences thermiques extrêmes. Demandez toujours une documentation détaillée TDS et MSDS pour vos matériaux présélectionnés avant de vous engager dans une production complète.
R : Le point idéal pour les contre-dépouilles complexes se situe entre 15A et 30A. Cette gamme offre suffisamment de flexibilité pour s'étendre sur des surplombs agressifs sans se casser. Si votre maître modèle est extrêmement fragile, penchez-vous plutôt vers 10A ou 15A. Les qualités plus dures supérieures à 30A manquent d'étirement et risquent de casser des pièces délicates pendant le processus de démoulage.
R : Vous pouvez ajouter des diluants silicones réactifs pour réduire la viscosité. Les diluants améliorent l'écoulement et contribuent activement à la libération des bulles. Cependant, ajouter trop de diluant réduit considérablement la résistance à la déchirure et provoque un saignement d'huile au fil du temps. Ne dépassez jamais le ratio recommandé par le fabricant, qui est généralement plafonné à 10 % du poids total.
R : L’inhibition de la guérison par le platine est le coupable le plus courant. Le catalyseur au platine réagit négativement à des contaminants de surface spécifiques. Les contrevenants courants comprennent les pâtes à modeler à base de soufre, les gants en latex, les époxydes aminés et les résines d'impression 3D UV non lavées. Le silicone restera collant et inutile. Scellez toujours les maîtres suspects et effectuez un petit test cutané.
R : La durée de vie dépend entièrement du matériau de moulage et de la chimie. Les résines polyuréthane lisses peuvent donner des centaines de moulages parfaits. Les matériaux abrasifs comme le béton ou les époxy hautement exothermiques dégradent rapidement la surface du moule, vous limitant souvent à 30 ou 50 moulages. Une application appropriée des agents de démoulage prolonge considérablement cette durée de vie opérationnelle.


