

Просмотры: 0 Автор: Редактор сайта Время публикации: 31.10.2026 Происхождение: Сайт


Остаточная деформация является основным видом разрушения промышленных уплотнений. Инженеры идентифицируют эту неисправность как набор сжатия. Это напрямую приводит к дорогостоящим утечкам, повреждению корпусов и критическим нарушениям нормативных требований. Силикон пользуется мировым признанием благодаря своей выдающейся термической стабильности. Однако эластомерные материалы ведут себя по-разному под механическим давлением. Не все силиконовые составы одинаково выдерживают длительные сжимающие нагрузки.
Ваша среда динамического уплотнения требует абсолютной надежности и длительного срока службы. Резина высокой консистенции (HCR) предлагает явное, поддающееся проверке преимущество в таких экстремальных ситуациях. Профессионалы отрасли предпочитают его из-за предсказуемой структурной целостности. В этом руководстве объясняется, как можно оценить и указать HCR. Мы изучим методы снижения рисков герметизации в критически важных приложениях. Вы научитесь ориентироваться в стандартах тестирования, сравнивать архитектуры материалов и избегать производственных ошибок.
Набор для сжатия силиконовой резины измеряет неспособность материала вернуться к своей первоначальной толщине после длительного сжатия; более низкие проценты указывают на превосходную долговечность уплотнения.
Силиконовая резина HCR обычно обеспечивает превосходную механическую прочность и меньшую остаточную деформацию при сжатии по сравнению со стандартными вариантами RTV или базовыми вариантами LSR.
Достижение оптимальной степени сжатия силиконовых прокладок требует выбора правильного отвердителя (платина или пероксид) и соблюдения строгих протоколов последующего отверждения.
При отборе партнера-производителя полагайтесь на данные испытаний ASTM D395 (метод B), а не на типовые спецификации материалов.
Эластомерные уплотнения действуют благодаря базовой механической стойкости. Вы сжимаете эластомер между двумя жесткими металлическими или пластиковыми фланцами. Материал отталкивается от сопрягаемых поверхностей. Эта постоянная противодействующая сила создает плотный и надежный экологический барьер. Инженеры используют значения наборов сжатия для количественной оценки постепенной потери этой обратной памяти в течение месяцев и лет.
Когда прокладка находится под давлением, ее внутренние полимерные цепи испытывают релаксацию напряжений. Они медленно распутываются и принимают сжатую форму. Высокие значения остаточной деформации указывают на структурный распад внутри матрицы материала. Температура окружающей среды естественным образом колеблется днем и ночью. Фланцы оборудования расширяются и сжимаются из-за циклических изменений температуры. Если происходят скачки давления в системе, деформированная прокладка не может расширяться достаточно быстро, чтобы заполнить образовавшиеся микропустоты. Эта потеря эластичности напрямую приводит к катастрофическому разрушению уплотнения. Агрессивные жидкости, внешняя влага или чувствительные газы могут легко обойти нарушенный барьер.
Материальный провал неизбежно приводит к серьезным последствиям для бизнеса. Когда уплотнения выходят из строя в удаленных полевых условиях, производители сталкиваются с чрезвычайно дорогостоящими гарантийными претензиями. Корпуса для электроники могут мгновенно потерять свой официальный рейтинг IP (защита от проникновения). Это подрывает авторитет бренда и доверие потребителей. Промышленные предприятия также страдают от неожиданных простоев на техническое обслуживание, что приводит к полной остановке прибыльных производственных линий. Выбор некачественного уплотнительного материала приводит к огромным системным потерям по всей цепочке поставок.
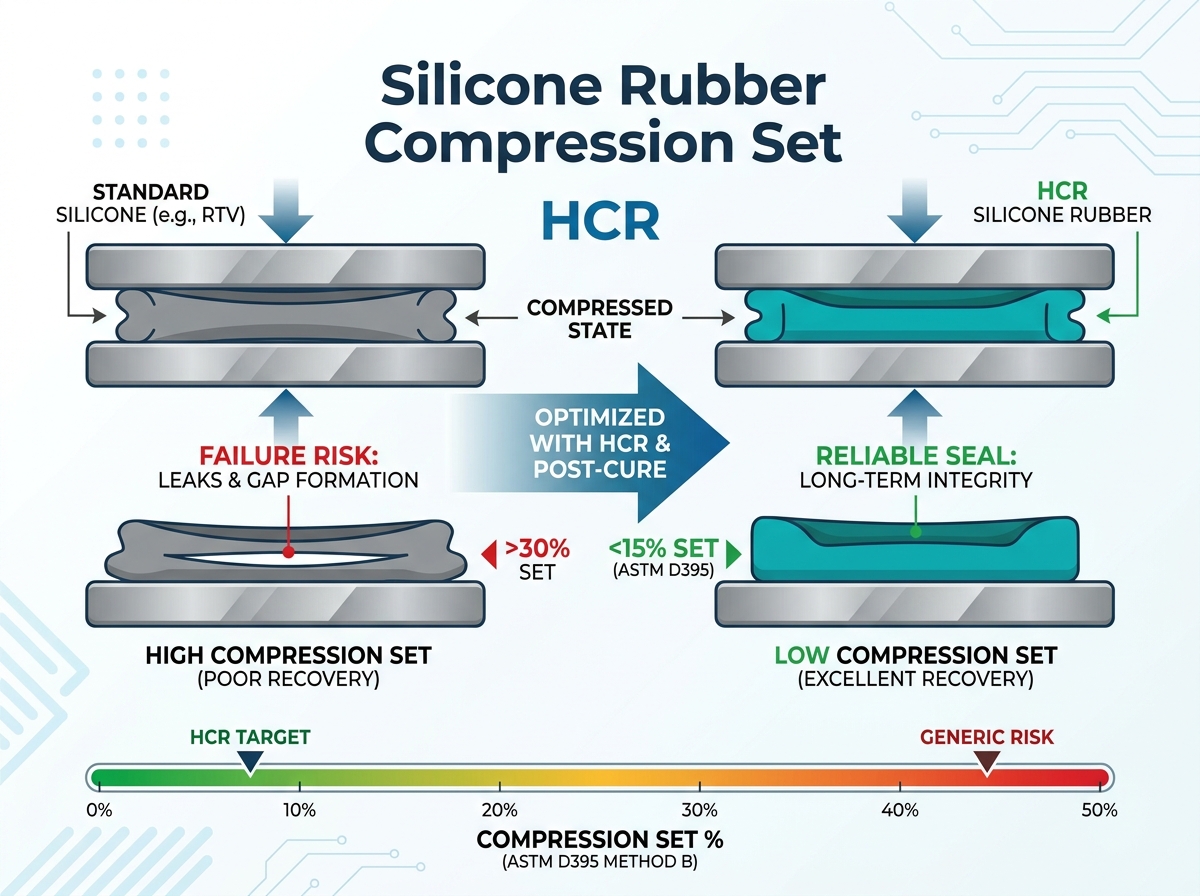
Инженеры не могут полагаться на визуальный осмотр для прогнозирования долговечности уплотнений. Вы должны использовать стандартные лабораторные испытания для проверки характеристик материала. ASTM D395, метод B, является бесспорным базовым показателем в отрасли. Он оценивает остаточную деформацию при постоянном прогибе.
Во время этого тщательного испытания технические специалисты помещают образец материала между двумя стальными пластинами. Они сжимают образец ровно до 25% от его первоначальной измеренной толщины с помощью прецизионных прокладок. Эту зажатую арматуру помещают в высокотемпературную печь на заданное время. Типичная продолжительность тестирования составляет от 22 до 70 часов. После этого они снимают приспособление, сбрасывают давление и оставляют образец восстанавливаться на специальной охлаждающей стойке. Окончательное измерение микрометром показывает, какую именно толщину резина потеряла навсегда.
Покупатели должны понимать, как эффективно интерпретировать полученные данные. Меньшее процентное значение всегда указывает на превосходное упругое восстановление.
Типичные диапазоны деформаций и уровни риска
Процент результатов теста |
Рейтинг производительности |
Типичная пригодность для применения |
|---|---|---|
10% - 15% |
Отличный |
Важные детали аэрокосмической отрасли, медицинское оборудование и жидкостные системы высокого давления. |
16% - 25% |
Хороший |
Стандартные автомобильные уплотнения, корпуса для наружного применения со степенью защиты IP67 и электроника общего назначения. |
26% - 40% |
Маргинальный |
Пылезащитные уплотнения низкого давления, внутренние корпуса и некритичные статические соединения. |
Более 40% |
Высокий риск |
Не рекомендуется для длительного жидкостного уплотнения или динамических сред. |
Скептическая оценка данных поставщиков остается крайне важной. Некоторые производители компаундов проверяют свои Сжатие силиконовой резины устанавливается при комнатной температуре. Эта обманная практика создает искусственно привлекательные цифры в технических характеристиках. Это активно вводит в заблуждение команды по закупкам. Достоверные данные должны строго отражать фактические условия эксплуатации приложения. Мы настоятельно рекомендуем требовать отчеты о лабораторных испытаниях, проведенных при температуре от 150°C до 200°C в условиях высоких температур.
Архитектура материала сильно влияет на долгосрочный успех герметизации. Резина высокой консистенции (HCR) имеет чрезвычайно плотную, сильно переплетенную структуру полимерных цепей. Ветераны отрасли часто называют HCR просто твердым силиконом. Эти высокомолекулярные цепи по своей природе сопротивляются необратимому смещению при тяжелых механических нагрузках. Они сохраняют свою запутанную матрицу даже при агрессивном сжатии.
При оценке материалов Силиконовая резина HCR демонстрирует явные сравнительные преимущества по различным показателям:
По сравнению с RTV (вулканизацией при комнатной температуре): стандартным силиконам RTV не хватает плотных сшивок, необходимых для тяжелых структурных нагрузок. Они часто быстро деформируются при высоком крутящем моменте фланца. HCR обеспечивает значительно превосходящую механическую целостность. Вы можете предсказать его физическое поведение с гораздо большей точностью в течение десятилетнего срока службы продукта.
По сравнению с LSR (жидкой силиконовой резиной): LSR исключительно хорошо работает при больших объемах и очень сложных процессах литья под давлением. Тем не менее, HCR премиум-класса часто обеспечивает более прочные физические свойства и долговечность. Инженеры предпочитают HCR в качестве статических уплотнений для тяжелых условий эксплуатации, большого формата или экстремальных температур. Его плотная, глиняная необработанная природа гораздо лучше справляется с агрессивным давлением фланцев металл-металл, чем стандартные жидкие составы.
Химики могут индивидуально настраивать рецептуры HCR. Благодаря использованию специально обработанных наполнителей из коллоидного диоксида кремния инженеры сводят к исключительно низкому уровню остаточную деформацию. Они достигают этого точного химического баланса, не жертвуя при этом важными свойствами прочности на разрыв или удлинения. Вы получаете прочное уплотнение, сохраняющее форму, оставаясь при этом физически прочным.
Для обеспечения надежного уплотнения требуется нечто большее, чем просто выбор стандартного базового материала. Вы должны одновременно сбалансировать несколько физических переменных и переменных окружающей среды, чтобы оптимизировать конечную отлитую деталь.
Во-первых, нужно правильно подобрать твердость материала. Мы измеряем эту твердость по шкале твердости по Шору А. Часто существует обратная зависимость между твердостью и способностью к остаточной деформации. Очень мягкие силиконы (обычно 20-30 по Шору А) легко сжимаются при небольших нагрузках. Однако со временем они часто страдают от более высокой постоянной установки. И наоборот, чрезвычайно твердые материалы (70-80 Шор А) полностью сопротивляются сжатию. Они невероятно усложняют сборку оборудования и требуют огромных усилий зажима. Варианты среднего класса (40–60 по Шору А) обычно обеспечивают наилучший результат. Они предлагают оптимальную упругую память и необходимую гибкость установки.
Далее учтите толщину поперечного сечения уплотнителя. Физические размеры профиля напрямую влияют на его способность противостоять необратимым повреждениям.
Диаметр шнура с уплотнительным кольцом: шнуры с более толстым поперечным сечением обычно сохраняют свою круглую форму лучше, чем очень тонкие микрошнуры. Они распределяют сжимающие напряжения по большему внутреннему объему.
Толщина плоской прокладки: Плоскому профилю требуется достаточный объем материала для поддержания адекватной силы отталкивания. Если вы сделаете его слишком тонким, прокладка быстро достигнет дна и потеряет эффективность герметизации.
Геометрия профиля: изготовленные по индивидуальному заказу экструдированные профили имеют уникальную форму, например, полые D-образные кольца или P-образные уплотнения. Эти полые центры ведут себя иначе, чем сплошные сечения, и требуют специального анализа методом конечных элементов.
Наконец, учтите модификаторы операционной среды. Чистое механическое сжатие представляет собой лишь часть инженерной головоломки. Агрессивное химическое воздействие напрямую воздействует на основную цепь полимера. Длительный контакт с промышленным паром ускоряет деградацию полимера за счет гидролиза. Вы должны активно учитывать эти внешние стрессоры в своих базовых расчетах. Это обеспечивает оптимальную компрессионный комплект для силиконовых прокладок.
Даже самый лучший состав HCR потерпит неудачу, если на заводе его неправильно обработают. Точные производственные параметры определяют конечные характеристики физического уплотнения.
Выбор системы отверждения играет огромную, неоспоримую роль в формировании внутренней сети полимера. Производители материалов в первую очередь выбирают между пероксидными и платиновыми каталитическими системами.
Системы отверждения перекисью остаются традиционными и очень рентабельными для крупных производственных циклов. Однако свободнорадикальная химическая реакция оставляет внутри резины кислотные побочные продукты. Если фабрики не будут строго контролировать эти остатки, они серьезно ухудшат способность материала приходить в норму.
В системах отверждения платины (присоединения) используется совершенно другая химическая реакция. Они образуют гораздо более плотную и однородную сшитую молекулярную сеть. Этот усовершенствованный процесс обеспечивает исключительно чистые отходящие газы. Он практически не оставляет вредных химических остатков внутри матрицы. Следовательно, детали, отвержденные платиной, демонстрируют значительно меньшую остаточную деформацию. Инженеры рекомендуют этот метод отверждения для устройств медицинского назначения, оборудования для пищевой промышленности и критически важных аэрокосмических уплотнений.
Помимо первичной пресс-отверждения, покупатели должны безжалостно обеспечивать соблюдение требований по пост-отверждению. Необработанные детали, отлитые из HCR, крайне нуждаются в вторичной обжиге в печи.
Лучшие практики и распространенные ошибки включают в себя:
Важный этап: запекание деталей при температуре 200°C в течение двух-четырех часов полностью удаляет летучие побочные продукты силоксана.
Распространенная ошибка: полный пропуск этапа пост-отверждения, чтобы сэкономить деньги и ускорить время доставки.
Распространенная ошибка: запекание деталей при слишком низких температурах, чтобы активировать необходимую вторичную химическую сшивку.
Распространенная ошибка: переполнение промышленной печи. Это улавливает летучие побочные продукты возле уплотнений, предотвращая надлежащее выделение газов.
Этот обязательный процесс постотверждения стабилизирует внутреннюю химическую структуру раз и навсегда. Пропуск этого важного шага ради экономии нескольких центов гарантирует высокую степень сжатия. Это неизбежно приводит к преждевременному выходу уплотнения из строя в полевых условиях.
Низкая степень сжатия никогда не является автоматической функцией по умолчанию для базовой силиконовой резины. Это остается тщательно спланированным результатом. Вы достигаете этого конкретного результата, активно выбирая надежные материалы HCR. Вы должны указать правильную систему отверждения платины для вашего применения. Наконец, вы должны предусмотреть и выполнить надлежащие процедуры пост-отверждения в печи. Выдающиеся свойства материалов имеют большое значение, но не менее важна строгая производственная дисциплина.
Чтобы защитить свои дорогостоящие сборки, вам необходимо предпринять следующие шаги по упреждающему проектированию. Всегда запрашивайте сертифицированные независимые отчеты об испытаниях ASTM D395 у своих потенциальных поставщиков-производителей. Категорически отказывайтесь принимать общие маркетинговые данные, проверенные только при комфортной комнатной температуре. Задавайте конкретные, целенаправленные вопросы о внутренних протоколах печи пост-отверждения и методах отслеживания контроля партии. Наконец, заказывайте небольшие партии прототипов. Прежде чем одобрить полномасштабное производство, подвергните эти прототипы ускоренному тестированию жизненного цикла. Ранняя проверка этих показателей гарантирует безупречную работу ваших индивидуальных печатей в течение многих лет.
Ответ: Обычно при тестировании при температуре применения следует искать результаты ниже 20%. Этот порог обеспечивает надежную защиту IP67 или IP68 в течение срока службы более 10 лет, предотвращая попадание воды и пыли во время сезонных колебаний температуры.
Ответ: После того, как он сформирован и доработан, его невозможно улучшить. Постоянное улучшение требует изменения рецептуры исходного соединения, перехода на более жесткую систему платинового отверждения или увеличения времени и температуры постотверждения на этапе производства.
Ответ: Повышенные температуры ускоряют релаксацию полимера и разрыв поперечных связей. Хотя силикон легко превосходит большинство органических каучуков по термостойкости, вам необходимо провести лабораторные испытания при пиковых температурах применения, чтобы гарантировать реальную жизнеспособность и точно прогнозировать частоту отказов.


