

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-31 Origine : Site


La déformation permanente constitue le principal mode de défaillance des joints industriels. Les ingénieurs identifient cette défaillance comme étant un jeu de compression. Cela entraîne directement des fuites coûteuses, des boîtiers compromis et des manquements critiques à la conformité. Le silicone est reconnu mondialement pour sa stabilité thermique exceptionnelle. Cependant, les matériaux élastomères se comportent différemment sous pression mécanique. Toutes les formulations de silicone ne supportent pas de la même manière les charges de compression soutenues.
Vos environnements d’étanchéité dynamiques exigent une fiabilité absolue sur de longues durées de vie. Le caoutchouc à haute consistance (HCR) offre un avantage distinct et vérifiable pour ces situations extrêmes. Les professionnels de l’industrie le préfèrent pour son intégrité structurelle prévisible. Ce guide explique comment vous pouvez évaluer et spécifier HCR. Nous explorerons des méthodes pour atténuer les risques d’étanchéité dans les applications critiques. Vous apprendrez à naviguer dans les normes de test, à comparer les architectures de matériaux et à éviter les pièges de fabrication.
La déformation rémanente à la compression du caoutchouc de silicone mesure l'incapacité d'un matériau à retrouver son épaisseur d'origine après une compression soutenue ; des pourcentages inférieurs indiquent une longévité supérieure des joints.
Le caoutchouc de silicone HCR offre généralement une résistance mécanique supérieure et des profils de compression rémanente inférieurs par rapport aux options RTV standard ou LSR de base.
Pour obtenir une déformation rémanente à la compression optimale pour les joints en silicone, il faut spécifier le bon agent de durcissement (platine ou peroxyde) et imposer des protocoles de post-durcissement stricts.
Fiez-vous aux données de test ASTM D395 (méthode B) plutôt qu'aux fiches techniques génériques des matériaux lors de la qualification d'un partenaire de fabrication.
Les joints élastomères fonctionnent grâce à une résistance mécanique de base. Vous comprimez un élastomère entre deux brides rigides en métal ou en plastique. Le matériau repousse contre ces surfaces de contact. Cette force opposée continue crée une barrière environnementale étanche et fiable. Les ingénieurs utilisent des valeurs de compression définies pour quantifier la perte progressive de cette mémoire push-back au fil des mois et des années.
Lorsqu'un joint reste sous pression, ses chaînes polymères internes subissent une relaxation des contraintes. Ils se démêlent lentement et se réalignent pour prendre la forme compressée. Des valeurs de déformation permanente élevées indiquent une rupture structurelle au sein de la matrice matérielle. Les températures ambiantes fluctuent naturellement de jour comme de nuit. Les brides matérielles se dilatent et se contractent en raison des cycles thermiques. Si des pics de pression dans le système se produisent, un joint déformé ne peut pas se dilater assez rapidement pour remplir les micro-vides qui en résultent. Cette perte d’élasticité provoque directement une défaillance catastrophique du joint. Les fluides agressifs, l'humidité externe ou les gaz sensibles peuvent alors facilement contourner la barrière compromise.
Une défaillance matérielle entraîne inévitablement de graves conséquences sur l’entreprise. Lorsque les joints échouent dans des applications sur le terrain à distance, les fabricants sont confrontés à des réclamations au titre de la garantie extrêmement coûteuses. Les boîtiers électroniques peuvent perdre instantanément leurs indices IP (Ingress Protection) officiels. Cela ruine la crédibilité de la marque et la confiance des consommateurs. Les installations industrielles subissent également des arrêts de maintenance imprévus, interrompant complètement les lignes de production rentables. Le choix d’un matériau d’étanchéité de qualité inférieure entraîne des pertes systémiques massives tout au long de la chaîne d’approvisionnement.
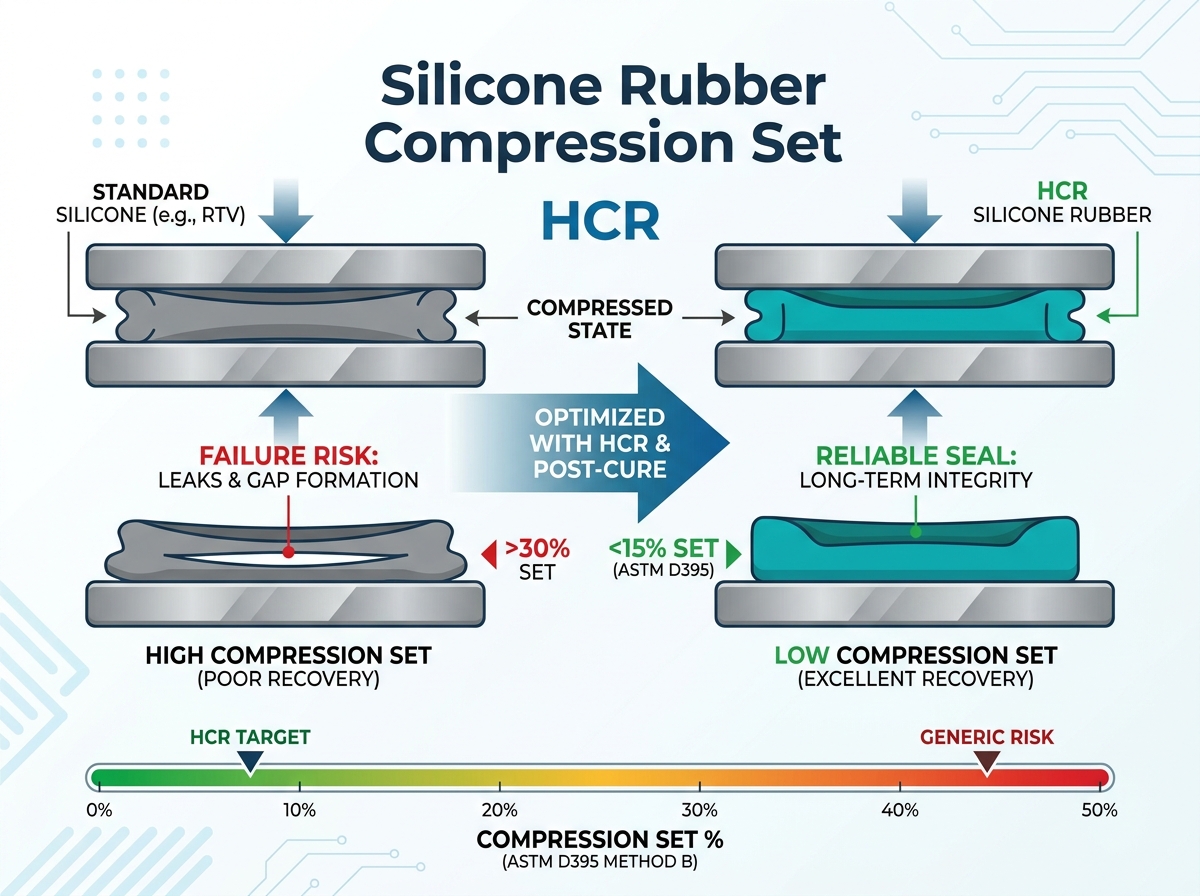
Les ingénieurs ne peuvent pas se fier aux inspections visuelles pour prédire la longévité des joints à long terme. Vous devez utiliser des tests de laboratoire standardisés pour vérifier les performances des matériaux. La méthode B ASTM D395 constitue la mesure de référence incontestée de l'industrie. Il évalue la déformation permanente sous déformation constante.
Lors de ce test rigoureux, les techniciens placent une éprouvette de matériau entre deux plaques d'acier. Ils compriment l'échantillon à exactement 25 % de son épaisseur mesurée d'origine à l'aide d'entretoises de précision. Ils placent ce luminaire serré dans un four à haute température pendant une durée prédéterminée. Les durées typiques des tests varient de 22 à 70 heures. Ensuite, ils retirent l’appareil, relâchent la pression et laissent l’échantillon récupérer sur une grille de refroidissement spécialisée. La mesure micrométrique finale montre exactement quelle épaisseur le caoutchouc a perdue de façon permanente.
Les acheteurs doivent comprendre comment interpréter efficacement ces données résultantes. Un pourcentage inférieur indique toujours une récupération élastique supérieure.
Plages de déformation typiques et niveaux de risque
Pourcentage de résultat du test |
Évaluation des performances |
Adéquation d'application typique |
|---|---|---|
10% - 15% |
Excellent |
Pièces aérospatiales critiques, dispositifs médicaux et systèmes de fluides à haute pression. |
16% - 25% |
Bien |
Joints automobiles standard, boîtiers extérieurs IP67 et électronique générale. |
26% - 40% |
Marginal |
Joints anti-poussière basse pression, boîtiers intérieurs et joints statiques non critiques. |
Supérieur à 40 % |
Risque élevé |
Non recommandé pour l'étanchéité aux liquides à long terme ou les environnements dynamiques. |
L’évaluation sceptique des données des fournisseurs reste absolument cruciale. Certains préparateurs testent leur compression du caoutchouc de silicone à température ambiante simple. Cette pratique trompeuse produit des chiffres artificiellement attractifs sur les fiches techniques. Cela induit activement les équipes d’approvisionnement en erreur. Des données fiables doivent refléter strictement les conditions réelles de fonctionnement de l'application. Nous recommandons fortement des rapports de tests en laboratoire exigeants effectués entre 150°C et 200°C pour les environnements à haute température.
L’architecture des matériaux influence fortement le succès de l’étanchéité à long terme. Le caoutchouc à haute consistance (HCR) présente une structure de chaîne polymère extrêmement dense et fortement enchevêtrée. Les vétérans de l’industrie appellent souvent le HCR simplement du silicone solide. Ces chaînes de poids moléculaire élevé résistent intrinsèquement aux déplacements permanents sous de lourdes charges mécaniques. Ils conservent leur matrice enchevêtrée même lorsqu’ils sont pressés de manière agressive.
Lors de l'évaluation des matériaux, Le caoutchouc de silicone HCR présente des avantages comparatifs distincts selon divers paramètres :
Par rapport au RTV (vulcanisation à température ambiante) : les silicones RTV standard ne disposent pas des réseaux de réticulation denses nécessaires pour les charges structurelles lourdes. Ils se déforment souvent rapidement sous un couple de bride élevé. HCR offre une intégrité mécanique largement supérieure. Vous pouvez prédire son comportement physique avec une bien plus grande précision sur une durée de vie du produit de dix ans.
Par rapport au LSR (caoutchouc de silicone liquide) : le LSR fonctionne exceptionnellement bien pour les processus de moulage par injection à grand volume et très complexes. Cependant, le HCR premium offre souvent des propriétés physiques plus robustes pour une durabilité absolue. Les ingénieurs préfèrent le HCR pour les joints statiques robustes, de grand format ou pour températures extrêmes. Sa nature brute, dense et semblable à de l'argile, supporte bien mieux les pressions agressives des brides métal sur métal que les formulations liquides standard.
Les chimistes peuvent hautement personnaliser les formulations HCR. En incorporant des charges de silice fumées traitées spécifiquement, les ingénieurs réduisent les taux de déformation permanente à un niveau exceptionnellement bas. Ils atteignent cet équilibre chimique précis sans sacrifier les propriétés essentielles de résistance à la traction ou d’allongement. Vous obtenez un joint robuste qui conserve sa forme tout en restant physiquement résistant.
Spécifier un joint fiable nécessite plus que choisir un matériau de base générique. Vous devez équilibrer plusieurs variables physiques et environnementales simultanément pour optimiser la pièce moulée finale.
Tout d’abord, vous devez faire correspondre correctement la dureté du matériau. Nous mesurons cette dureté sur l’échelle du duromètre Shore A. Il existe souvent une relation inverse entre le duromètre et les capacités de déformation permanente. Les silicones très souples (généralement 20 à 30 Shore A) se compriment facilement sous des charges légères. Cependant, ils souffrent souvent d’une prise permanente plus élevée au fil du temps. À l’inverse, les matériaux extrêmement durs (70-80 Shore A) résistent entièrement à la compression. Ils rendent l’assemblage du matériel incroyablement difficile et nécessitent des forces de serrage massives. Les options de milieu de gamme (40-60 Shore A) offrent généralement le point idéal. Ils offrent une mémoire élastique optimale et la flexibilité d'installation nécessaire.
Ensuite, considérez l’épaisseur transversale du joint. Les dimensions physiques du profilé ont un impact direct sur sa capacité à résister aux dommages permanents.
Diamètre du cordon du joint torique : les cordons transversaux plus épais conservent généralement mieux leur forme circulaire que les micro-cordons très fins. Ils répartissent les contraintes de compression sur un volume interne plus grand.
Épaisseur du joint plat : un profil plat nécessite un volume de matériau suffisant pour maintenir une force de poussée adéquate. Si vous le concevez trop fin, le joint s'affaissera rapidement et perdra son efficacité d'étanchéité.
Géométrie du profil : les profils extrudés personnalisés présentent des formes uniques comme des anneaux en D creux ou des joints en P. Ces centres creux se comportent différemment des sections solides et nécessitent une analyse spécialisée par éléments finis.
Enfin, tenez compte des modificateurs d’environnement d’exploitation. La compression mécanique pure ne représente qu’une pièce du puzzle technique. Une forte exposition chimique attaque directement le squelette du polymère. Un contact prolongé avec la vapeur industrielle accélère la dégradation des polymères par hydrolyse. Vous devez prendre en compte de manière agressive ces facteurs de stress externes dans vos calculs de base. Cela garantit un fonctionnement optimal jeu de compression pour joints en silicone.
Même le composé HCR le mieux formulé échouera si une usine ne le traite pas correctement. Les variables exactes de fabrication dictent les performances finales du joint physique.
La sélection du système de durcissement joue un rôle majeur et indéniable dans la formation du réseau polymère interne. Les fabricants de matériaux choisissent principalement entre les systèmes catalytiques au peroxyde et au platine.
Les systèmes de durcissement au peroxyde restent traditionnels et très rentables pour les grandes séries de production. Cependant, la réaction chimique des radicaux libres laisse des sous-produits acides à l’intérieur du caoutchouc. Si les usines ne contrôlent pas strictement ces résidus, elles dégradent gravement la capacité de rebond du matériau.
Les systèmes de durcissement au platine (addition) utilisent une réaction chimique complètement différente. Ils produisent un réseau moléculaire réticulé beaucoup plus serré et plus uniforme. Ce processus avancé produit des dégagements gazeux exceptionnellement propres. Il ne laisse pratiquement aucun résidu chimique nocif à l’intérieur de la matrice. Par conséquent, les pièces durcies au platine présentent une déformation permanente nettement inférieure. Les ingénieurs imposent cette méthode de durcissement pour les appareils de qualité médicale, les équipements de transformation des aliments et les joints aérospatiaux critiques.
Au-delà du pressage primaire, les acheteurs doivent impitoyablement faire respecter le mandat de post-durcissement. Les pièces moulées en HCR brut nécessitent désespérément une cuisson secondaire au four.
Les meilleures pratiques et erreurs courantes incluent :
Étape cruciale : la cuisson des pièces à 200°C pendant deux à quatre heures élimine complètement les sous-produits volatils de siloxane.
Erreur courante : sauter complètement la phase de post-durcissement pour économiser de l'argent et accélérer les délais d'expédition.
Erreur courante : cuire des pièces à des températures trop basses pour activer la réticulation chimique secondaire nécessaire.
Erreur courante : surcharger le four industriel. Cela emprisonne les sous-produits volatils à proximité des joints, empêchant ainsi un dégagement gazeux approprié.
Ce processus de post-durcissement obligatoire stabilise une fois pour toutes la structure chimique interne. Sauter cette étape vitale pour économiser quelques centimes garantit une compression rémanente élevée. Cela conduit inévitablement à une défaillance prématurée des joints sur le terrain.
Une faible déformation rémanente à la compression n’est jamais une caractéristique automatique par défaut du caoutchouc de silicone de base. Cela reste un résultat soigneusement conçu. Vous obtenez ce résultat spécifique en choisissant activement des matériaux HCR robustes. Vous devez spécifier le système de durcissement au platine correct pour votre application. Enfin, vous devez imposer et exécuter les procédures appropriées de post-durcissement au four. Les propriétés exceptionnelles des matériaux sont très importantes, mais une discipline de fabrication stricte compte tout autant.
Pour protéger vos assemblages coûteux, vous devez prendre les prochaines étapes d'ingénierie proactives. Demandez toujours des rapports de test ASTM D395 certifiés et indépendants à vos fournisseurs de fabrication potentiels. Refusez catégoriquement d'accepter des fiches de données marketing génériques testées uniquement à des températures ambiantes confortables. Posez des questions spécifiques et ciblées sur leurs protocoles internes de four de post-durcissement et leurs méthodes de suivi de contrôle des lots. Enfin, commandez de petits lots de prototypes. Soumettez ces prototypes à des tests de cycle de vie accélérés avant d’approuver la production à grande échelle. La validation précoce de ces mesures garantit que vos joints personnalisés fonctionneront parfaitement pendant de nombreuses années.
R : En règle générale, vous devez rechercher des résultats inférieurs à 20 % lors des tests aux températures d'application. Ce seuil garantit une protection IP67 ou IP68 fiable sur une durée de vie de plus de 10 ans, empêchant la pénétration d'eau et de poussière lors des variations saisonnières de température.
R : Une fois moulé et finalisé, il ne peut pas être amélioré. Une amélioration permanente nécessite de reformuler le composé brut, de passer à un système de durcissement au platine plus serré ou d'augmenter le temps et la température de post-durcissement pendant la phase de fabrication.
R : Les températures élevées accélèrent la relaxation du polymère et la rupture des liaisons croisées. Bien que le silicone surpasse facilement la plupart des caoutchoucs organiques en termes de résistance à la chaleur, vous devez effectuer des tests en laboratoire aux températures d'application maximales pour garantir la viabilité réelle et prédire avec précision les taux de défaillance.


