

Просмотры: 0 Автор: Редактор сайта Время публикации: 28.10.2026 Происхождение: Сайт


Представьте себе, что вы вытаскиваете очень детализированный мастер из только что отлитой формы. Вместо того, чтобы найти идеальное впечатление, вы обнаруживаете липкий, липкий осадок, покрывающий все. Испорченные партии влекут за собой большие эксплуатационные расходы. Ненужный материал разрушает ваш бюджет. Потерянное производственное время сбивает график. Поврежденный инструмент требует нескольких часов агрессивной очистки и очистки растворителем.
В системах аддитивной вулканизации используется высокочувствительный платиновый катализатор. Они обеспечивают нулевую усадку, высокую чистоту и быстрые сроки выполнения работ. Однако они имеют серьезную химическую уязвимость. Системы конденсационного отверждения легко переносят незначительные поверхностные загрязнения. Платиновые системы этого не делают. Даже микроскопические следы некоторых химикатов мгновенно нейтрализуют катализатор.
Разрешение Проблемы отверждения силиконовой резины требуют тщательного исследования. Вы должны точно определить химическое загрязнение, отравившее вашу партию. Вы также должны оценить переменные среды. В этом руководстве мы рассмотрим химические процессы, вызывающие отказ катализатора. Вы узнаете, как выявлять типичных виновников, проводить стандартизированные тесты и внедрять проверенные промышленные решения.
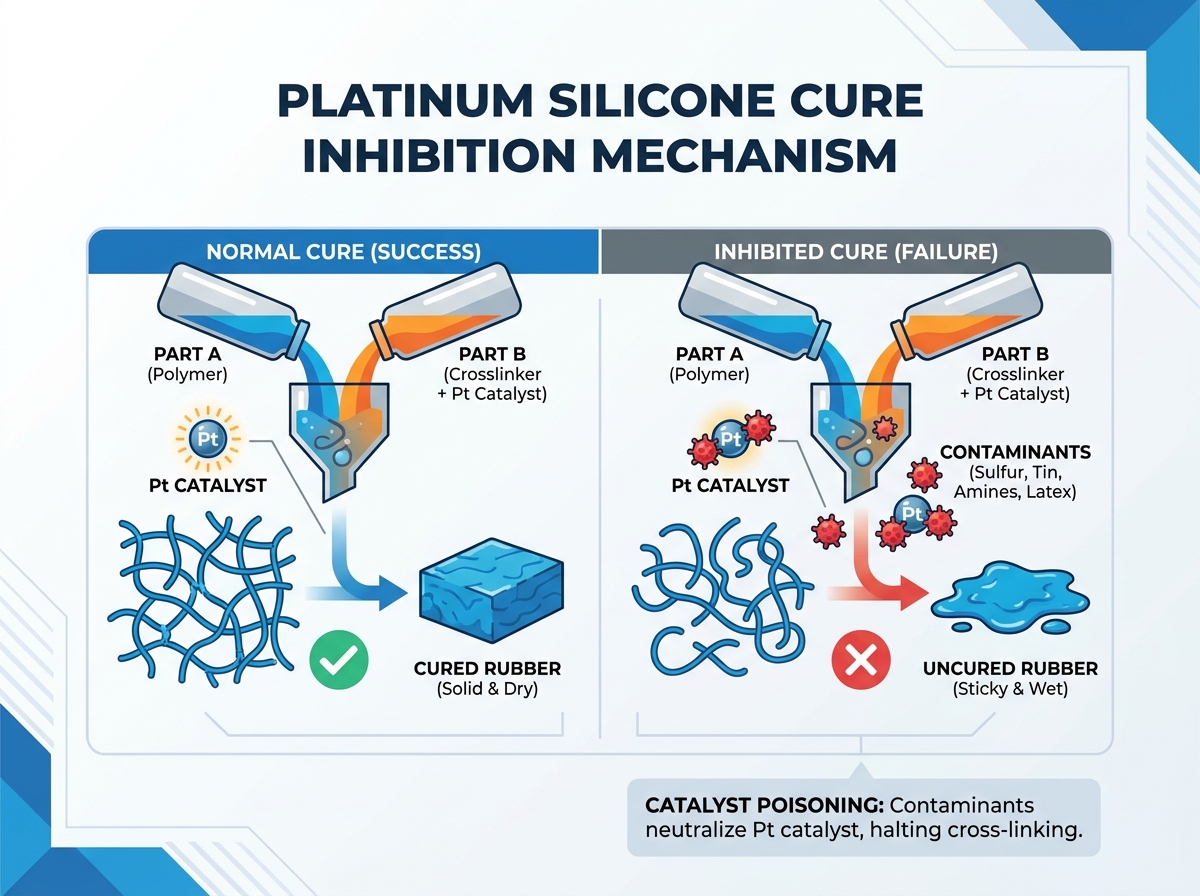
Основная причина: Ингибирование отверждения происходит, когда платиновый катализатор нейтрализуется определенными химическими соединениями (в первую очередь серой, оловом, аминами или латексом).
Тестирование является обязательным. Небольшое патч-тестирование является необсуждаемым шагом перед нанесением больших объемов жидкого силиконового каучука, отвержденного платиной, на непроверенную мастер-подложку.
Исправление: после ингибирования неотвержденный силикон невозможно «исправить» или химически обратить вспять; предотвращение с помощью защитных покрытий или замены материалов — единственный возможный путь.
Альтернативы: если подложку невозможно обеззаразить, стандартным промышленным решением является переход на оловянный силикон или нанесение специализированных акриловых лаков.
Понимание фундаментальной химии экономит ваше время и деньги. Когда вы смешиваете компонент А и компонент Б, начинается специфическая реакция. Давайте рассмотрим, как работает эта вулканизация и почему она иногда терпит неудачу.
Платиновый катализатор облегчает сшивание силоксановых полимеров. Мы называем этот процесс дополнительным отверждением. Катализатор действует как химический мостик. Он быстро соединяет длинные полимерные цепи. Эта специфическая реакция не дает летучих побочных продуктов. Таким образом, форма не дает усадки. Готовая резина остается стабильной по размерам. Он обеспечивает высокую прочность на разрыв и отличную термостойкость.
Понимание Ингибирование отверждения платины и силикона требует изучения молекулярных связей. Инородные молекулы агрессивно атакуют платиновый катализатор. Сера и азот являются основными виновниками. Они прочно связываются с молекулами платины. Эта паразитная связь значительно прочнее, чем предполагаемая связь базового полимера. В результате цикл сшивания немедленно прекращается. Реакция страдает от постоянного паралича. Никакое дополнительное время не возобновит лечение.
Как определить отравление катализатора? Вещественные доказательства безошибочны. Вы заметите локальную липкость непосредственно на границе формы. Основная часть формы может показаться твердой. Однако поверхность, соприкасающаяся с мастером, остается липкой и слизистой. Иногда вы сталкиваетесь с полностью жидким состоянием. Вся партия остается жидкой. Это происходит несмотря на правильное смешивание. Это происходит даже после ожидания, значительно превышающего рекомендуемое время извлечения из формы.
Загрязнения скрываются на виду. Они скрываются в повседневных материалах мастер-классов. Выявление этих угроз — ваша первая линия защиты. Ниже мы рассмотрим наиболее распространенных промышленных правонарушителей.
Таблица: Распространенные химические загрязнители и их источники
Химический загрязнитель |
Общие промышленные источники |
Уровень риска |
|---|---|---|
Соединения серы |
Пластилин для лепки, латексные перчатки, резинки, малярные ленты. |
Экстрим |
Оловянные соли |
Силиконы конденсационного отверждения, старые жестяные формы |
Высокий |
Амины и азот |
Эпоксидные отвердители, уретановые каучуки, охлаждающие жидкости для ЧПУ. |
Высокий |
Неотвержденные мономеры |
Смолы для 3D-принтеров SLA/DLP, УФ-клеи |
Экстрим |
Сера представляет собой причину номер один торможения. Многие популярные глины для лепки содержат серу, обеспечивающую гладкую текстуру. Эти глины отравляют платиновые системы при контакте. Кроме того, многие мастерские страдают от скрытой серы. Одноразовые латексные перчатки содержат соединения серы. Стандартные резиновые ленты выделяют сернистые газы. Некоторые чувствительные к давлению клеи оставляют после себя остатки, богатые серой. Вы должны решительно изгнать эти предметы из окружающей среды.
Перекрестное загрязнение уничтожает новые плесени. В системах конденсационного отверждения в качестве катализаторов используются соли олова. Заливка свежей партии платины в недавно затвердевшую оловянную форму гарантирует провал. Соли олова мигрируют в несшитую жидкость. Они немедленно нейтрализуют платину. Всегда держите рабочие места из олова и платины строго разделенными. Никогда не используйте шпатели или ведра для смешивания в двух системах.
Современное прототипирование несет в себе новые серьезные риски. Детали из смолы SLA и DLP, напечатанные на 3D-принтере, вызывают сильную головную боль. Эти детали содержат в своих микроскопических линиях слоев неотвержденные остатки жидкой смолы. Они также содержат активные фотоинициаторы. Оба химиката агрессивно препятствуют отверждению. Комплексы аминов представляют аналогичную угрозу. Амины можно найти в определенных отвердителях эпоксидных смол. Многие гибкие уретановые каучуки также выделяют амины в отходящие газы во время собственных циклов отверждения.
Вы должны отличать истинное химическое торможение от физического замедления. Низкие температуры окружающей среды резко замедляют сшивку. Холодная комната вызывает заторможенность. Это не останавливает процесс навсегда. Перемещение плесени в теплую среду возобновляет реакцию.
Смешение вне соотношения создает еще одно ложное срабатывание. Если вы измерите компоненты А и Б неправильно, матрица не сможет сформироваться. Материал остается мягким и липким. Хотя это имитирует симптомы заторможенности, это происходит из-за человеческой ошибки. Всегда измеряйте точно по весу или объему, чтобы исключить это.
Предположения приводят к дорогостоящим ошибкам. Вы не можете просто догадаться, безопасна ли поверхность. Вам нужны эмпирические доказательства. Внедрение строгого протокола тестирования защитит ваши проекты.
Никогда не заливайте большие объемы вслепую. Неотвержденный силикон портит незаменимые мастер-модели. Это создает ужасный, липкий процесс очистки. Небольшое тестирование предлагает надежную систему безопасности. Он проверяет подготовку поверхности перед дорогостоящей заливкой. жидкий силиконовый каучук платинового отверждения по сложному мастеру. Десятиминутный тест экономит тысячи долларов на потраченных впустую материалах.
Выполняйте следующие точные действия для каждой новой подложки или смолы для 3D-печати:
Смешайте микропартию: смешайте небольшой образец выбранного вами силикона весом от 10 до 20 г. Точно взвесьте.
Нанесите образец: нанесите эту смесь на некритическую область подложки. Убедитесь, что он касается самой сложной доступной геометрии.
Терпеливо ждите: дайте пройти полному стандартному времени извлечения из формы. Отрегулируйте этот период ожидания, если температура в помещении опустится ниже 73°F (23°C).
Оценивайте результаты объективно. Успех приносит чистую кожуру. Резинка снимается без усилий. Он не оставляет после себя абсолютно никаких следов. Он сразу же демонстрирует высокую прочность на разрыв. Неудача выглядит совершенно иначе. Вы обнаружите липкую, несвязанную жидкость, оставшуюся на мастере. Резина легко рвется. Интерфейс липкий на ощупь. Если это не удалось, вы должны вмешаться, прежде чем продолжить.
Если патч-тест терпит неудачу, у вас есть варианты. Вы можете агрессивно очистить поверхность. Вы можете изолировать химические вещества. Вы можете изменить окружающую среду. Ниже приведены наиболее эффективные стратегии смягчения последствий.
Тщательная очистка устраняет многие угрозы на поверхностном уровне. Используйте салфетки из изопропилового спирта (IPA) высокой чистоты. Специализированные промышленные обезжириватели также удаляют машинные масла. Если вы работаете с 3D-принтами, стандартной стирки редко бывает достаточно. Вы должны агрессивно очищать детали SLA. Удалите все неотвержденные УФ-смолы с линий слоев. Ультразвуковые очистители, наполненные IPA, отлично справляются с этой задачей. Перед повторным испытанием дайте деталям полностью высохнуть.
Иногда обеззараживание оказывается невозможным. Субстрат по своей природе содержит серу или амины. В этих сценариях необходимо физически изолировать угрозу. Нанесите тонкие ровные слои прозрачного акрилового спрея. Krylon Crystal Clear является фаворитом в отрасли. Нитроцеллюлозные лаки также образуют исключительные химические барьеры. Поливиниловый спирт (ПВА) представляет собой водорастворимую альтернативу.
Однако барьерные покрытия имеют строгие компромиссы. Они добавляют толщины вашему мастеру. Они заполняют микроскопические детали. Они изменяют микротекстуру высокодетализированных деталей. Вы должны сопоставить необходимость соблюдения точности размеров с риском химического отравления.
Тепло нейтрализует многие риски, связанные с 3D-печатью. Неотвержденные мономеры испаряются или сшиваются при длительном нагревании. Поместите проблемные детали из смолы в специальные печи. Запекайте их осторожно. Это ускоряет окончательное отверждение печатной смолы. Он эффективно сжигает летучие фотоинициаторы. После охлаждения детали обычно проходят патч-тест. Камеры УФ-отверждения также помогают полностью зафиксировать отпечатки SLA перед использованием силикона.
Иногда химию победить невозможно. Субстрат остается враждебным. Защитные покрытия разрушают вашу толерантность. В такие моменты вы должны развернуться.
Оцените свою коммерческую реальность. Подсчитайте трудочасы, затраченные мастерами на чистку и перепечатку. Сравните это со стоимостью полной замены материалов. Часто имеет коммерческий смысл прекратить борьбу с запретами. Быстрый поворот позволяет продвигать ваш производственный график вперед.
Оловянные системы действуют как окончательный запасной вариант. Они легко переносят высокосернистые глины. Они игнорируют непредсказуемые смолы, напечатанные на 3D-принтере. Их не волнуют латексные перчатки. Однако они имеют явные недостатки. По мере отверждения они со временем дают небольшую усадку. Их библиотечная жизнь заметно короче. Со временем они деградируют и рвутся. Более того, они совершенно не подходят для печей быстрого прототипирования.
Некоторые отрасли лишают вас возможности разворачиваться. Если для вашего конечного использования требуются сертификаты безопасности пищевых продуктов, вы должны использовать платину. Медицинские приложения, требующие соответствия FDA, USP Class VI или ISO 10993, требуют строгой чистоты. От платины в этих областях отказаться нельзя. Оловянные системы не пройдут нормативные испытания. В этих строгих сценариях у вас нет выбора. Вам необходимо исправить подложку или изготовить совершенно новую мастер-модель.
Ингибирование отверждения остается предсказуемой химической реакцией, которой легко избежать. Это никогда не является случайным дефектом самого силикона. Понимание взаимодействия между платиновыми катализаторами и инородными молекулами позволит вам контролировать свое рабочее пространство. Когда вы устраните скрытые источники серы, аминов и неотвержденных смол, ваши партии будут успешными.
Сделайте тщательный аудит материалов своим базовым стандартом. Запретите использование латексных перчаток на станциях смешивания. Выбросьте глины на основе серы. Прежде всего, полагайтесь на обязательное тестирование исправлений. Простой десятиминутный микро-тест предотвращает огромные финансовые потери.
Поощряйте свои команды по проектированию и закупкам принять эти протоколы. Всегда сверяйтесь с техническими данными (TDS), прежде чем внедрять новые материалы в свой рабочий процесс. Обратитесь к разработчикам приложений на раннем этапе проектирования. Прежде чем подписывать оптовый заказ на закупку, убедитесь в полной совместимости носителей.
Ответ: Нет. Химическая реакция останавливается навсегда. Вы не можете добавить больше катализатора или нагреть его, чтобы перезапустить его. Вы должны полностью соскрести клейкий материал, очистить мастер сильными растворителями, такими как нафта или IPA высокой чистоты, и залить новую партию.
Ответ: Нет, низкие температуры вызывают замедление, что просто замедляет излечение. Это не вызывает постоянного торможения. Если единственной проблемой является температура окружающей среды, перемещение формы в более теплое помещение позволит безопасно возобновить и завершить процесс сшивки.
Ответ: Неотвержденные фотоинициаторы и жидкие мономеры, попавшие на поверхность отпечатков SLA/DLP, агрессивно отравляют платиновый катализатор. Чтобы это исправить, необходимо тщательно промыть отпечаток в IPA, провести интенсивное пост-отверждение под воздействием ультрафиолета или тепла или нанести защитную акриловую грунтовку.
Ответ: Время отверждения сильно зависит от состава: от 30 минут до 24 часов. Всегда сверяйтесь с техническим паспортом вашего продукта (TDS). Вы также должны учитывать общую массу материала и температуру окружающей среды в помещении, которая в идеале должна оставаться около 73°F (23°C).


