

Просмотры: 0 Автор: Редактор сайта Время публикации: 10.11.2026 Происхождение: Сайт


Каждый проект по производству оборудования в конечном итоге оказывается на критическом перепутье. Вам придется выбирать между низкобарьерным внедрением инструментов, работающих при комнатной температуре, и высококапиталоемкой и высокодоходной средой литья под давлением жидкости. Это первоначальное решение по выбору инструмента во многом определяет сроки производства и долгосрочную прибыль. Неправильная оценка этого выбора приводит к серьезным финансовым последствиям. Вы можете столкнуться с непомерными и невозвратными затратами на инструменты для непроверенных и непроверенных деталей. И наоборот, при попытке масштабирования вы можете столкнуться с огромными затратами на единицу продукции и серьезными узкими местами в цепочке поставок. Нам нужна четкая основа для решения этой сложной задачи. Оценка обоих материалов на основе объема производства, первоначальных капитальных затрат (CapEx) и строгих требований к производительности абсолютно необходима для успеха. В этом руководстве мы разберем инженерную и бизнес-логику каждого метода производства. Вы узнаете, когда использовать гибкие варианты комнатной температуры, а когда перейти к автоматизированному производству в тяжелых условиях.
RTV (вулканизация при комнатной температуре) оптимален для прототипирования, художественного литья и небольших объемов производства (1–500 единиц) из-за почти нулевых затрат на инструменты, но страдает от медленного времени цикла и короткого срока службы пресс-формы.
LSR (Жидкая силиконовая резина) требует высоких начальных капитальных затрат для механически обработанных стальных форм, но обеспечивает исключительную точность, короткое время цикла и самую низкую стоимость единицы продукции при масштабе (более 10 000 единиц).
Переломный момент между силиконом RTV и LSR обычно зависит от ожидаемого объема производства и строгих требований соответствия (например, сертифицированное по ISO медицинское или пищевое применение).
Выбор производства во многом зависит от того, где ваш продукт находится в своем жизненном цикле. Сначала вы должны оценить зрелость вашего продукта. Вы сейчас тестируете новый дизайн или агрессивно движетесь к массовому рынку? Ответ на этот вопрос сразу упрощает выбор материала.
Циклы разработки аппаратного обеспечения проходят отдельные фазы. Вы начинаете с базовых понятий. Вы переходите к функциональному тестированию. Наконец, вы масштабируетесь для глобального распространения. Ваш выбор материалов должен идеально соответствовать вашему текущему этапу.
Подход RTV служит превосходной стратегией перехода к производству. С использованием Изготовление двухкомпонентных силиконовых форм позволяет инженерам быстро отливать детали из уретана или эпоксидной смолы. Вы избегаете инвестиций в твердый металлический инструмент. Это позволяет заранее проверить форму, посадку и функционирование. Инженеры во многом полагаются на эту концепцию моста. Возможно, вам потребуется предоставить бета-тестерам 100 физических единиц. Обработка стальной формы для бета-тестирования приводит к потере капитала. Вместо этого гибкая форма быстро доставляет детали в руки пользователя.
С другой стороны, подход LSR представляет собой серьезную приверженность вашему окончательному проекту. Обновление до Литье жидкого силиконового каучука под давлением требует автоматизированного оборудования под высоким давлением и высокой температурой. Вам нужны машины LIM (литье под давлением жидкости) и высокоточные стальные формы. Вы не можете легко изменить конструкцию детали после резки стали.
Прежде чем тратить деньги, определите свои основные критерии успеха. Вы должны знать, что сейчас важнее всего. Ваша цель — добиться быстрой скорости создания первого физического прототипа? Или вам нужна самая низкая стоимость 100 000-й единицы продукции? Установка этого приоритета определяет остальную часть вашей производственной стратегии.
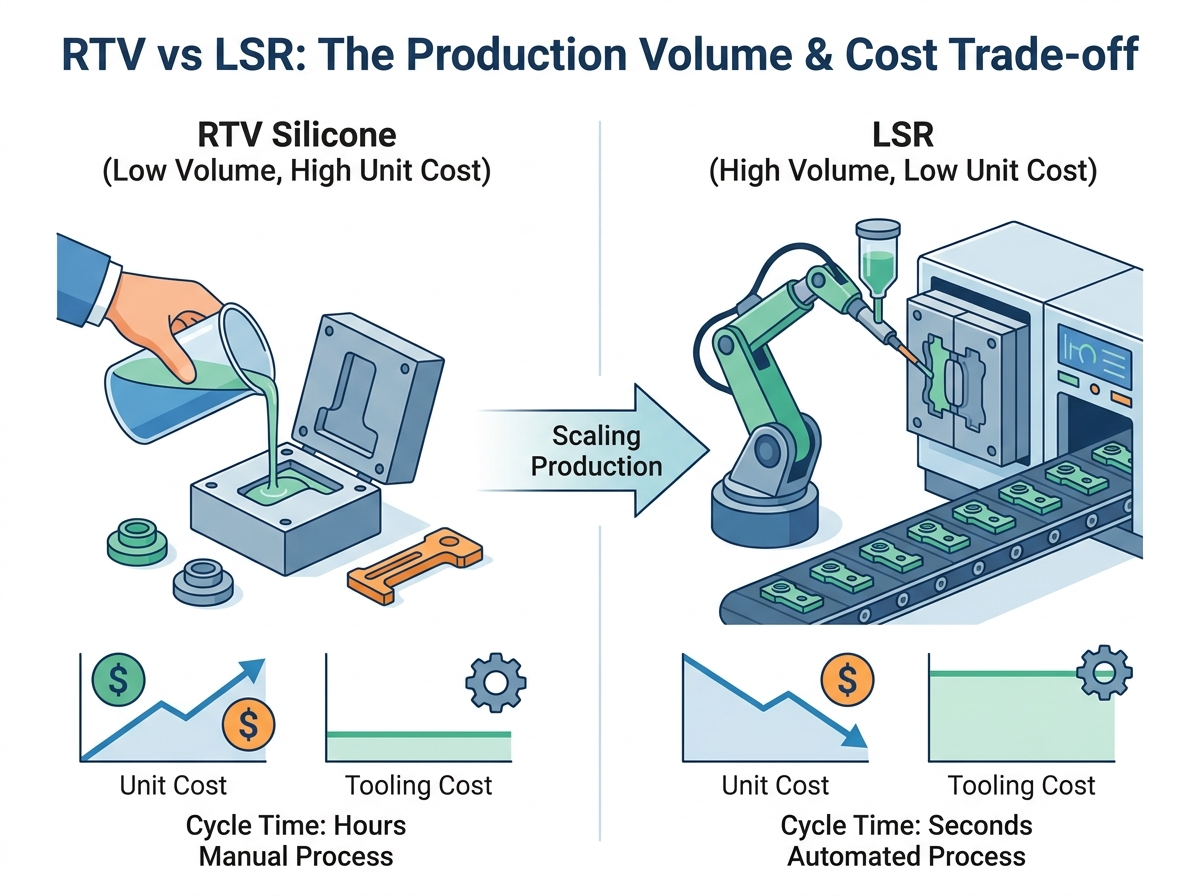
Скорость и доступность определяют системы комнатной температуры. Они предлагают практически беспроблемную реализацию для гибких инженерных команд. Вам не нужна тяжелая техника, прессы или сложные системы термического отверждения. Материал надежно отверждается при комнатной температуре на стандартном рабочем столе.
Динамика затрат в значительной степени благоприятствует этому методу на ранних этапах. Затраты на оснастку остаются невероятно минимальными. Инженеры часто создают эти гибкие инструменты менее чем за 500 долларов. Однако за этот дешевый инструмент вы платите скоростью производства. Время цикла измеряется в часах, а не в секундах. Такой медленный выпуск делает массовое производство совершенно экономически нежизнеспособным.
Прежде чем продолжить, вы должны понять конкретные реалии реализации:
Риски человеческих ошибок: ручные процессы создают неотъемлемые риски. Фаза смешивания часто приводит к человеческим ошибкам. Технические специалисты могут задержать в материале пузырьки воздуха. Пропуск этапа вакуумной дегазации портит финальную часть.
Неполное отверждение: неправильные измерения соотношения препятствуют правильному сшиванию материала. В итоге у вас получится липкая, непригодная для использования форма.
Разрушение плесени: эти инструменты не вечны. Формы RTV обычно выходят из строя или теряют точность размеров после 20–50 выдержек. Агрессивные полиуретановые литейные смолы содержат агрессивные химические вещества. Эти химикаты извлекают жизненно важные масла из гибкой формы во время отверждения. Форма со временем становится хрупкой.
Примените здесь строгую логику составления короткого списка. Выберите RTV для начальных этапов прототипирования. Используйте его для замены устаревших запасных частей, выпускаемых небольшим тиражом, где спрос остается низким. Он также отлично подходит для очень сложной геометрии. Иногда жесткие инструменты требуют невозможных подрезов. Гибкая форма становится единственным возможным вариантом освобождения детали.
Когда вы переходите к массовому производству, правила полностью меняются. Жидкостные системы обеспечивают невероятную высокую доходность. Как только вы заплатите за жесткую стальную форму, автоматический впрыск изменит все. Время цикла резко сокращается с нескольких часов до нескольких секунд. Обычно вы видите 30–90 секунд на кадр.
Вы также получаете огромное материальное превосходство в масштабе. Материалы, отвержденные платиной, обеспечивают непревзойденную термическую стабильность и сопротивление разрыву. Они демонстрируют фантастическую биосовместимость для чувствительных применений. Эти детали сохраняют свои основные физические свойства даже при экстремальных перепадах температур.
Однако необходимо ориентироваться в строгих реалиях реализации и рисках:
Дорогостоящая оснастка. Для оснастки требуется прецизионная обработка на станке с ЧПУ и электроэрозионная обработка (электроэрозионная обработка). Эти жесткие стальные формы часто стоят от 5000 до 30 000 долларов и более.
Привязка к дизайну: невозможно легко выполнять итерации. Модификация стальной формы для внесения простых изменений в конструкцию обходится очень дорого. Обычно производство задерживается на несколько недель.
Специализированные партнеры: для этого процесса требуются специализированные партнеры по литью под давлением. Это строго не самостоятельное решение. Вы должны передать на аутсорсинг компетентным поставщикам.
Ваша логика составления короткого списка должна полностью фокусироваться на масштабе. Выбирайте этот метод при прогнозировании больших объемов производства. Обычно мы рекомендуем его для проектов, объем которых превышает 10 000 единиц в год. Используйте его, когда вам нужны беззаплавные и безотходные детали. Это также является обязательным при соблюдении строгих правил FDA или стандартов соответствия медицинского оборудования.
При анализе Силикон RTV по сравнению с LSR , вам необходимо оценить несколько различных бизнес- и инженерных показателей. Поиск правильного баланса гарантирует, что ваш проект останется прибыльным.
Основные финансовые дебаты сосредоточены на балансе авансового капитала и переменных затрат. Вы должны тщательно сравнить высокую себестоимость единицы продукции и низкие капитальные затраты RTV с низкой себестоимостью единицы продукции и высокими капитальными затратами LSR. На раннем этапе ручная заливка экономит тысячи долларов на инструментах. Тем не менее, дорогостоящий ручной труд со временем значительно увеличивает стоимость детали.
Вам нужна стандартная система анализа безубыточности, основанная на прогнозируемом объеме. Дорогая стальная форма, состоящая из 500 деталей, не имеет финансового смысла. Где-то между 1000 и 5000 деталями линии пересекаются. Автоматизированная скорость литья под давлением в конечном итоге компенсирует огромные первоначальные затраты на оснастку.
Сравнительная матрица безубыточности
Метрика |
Процесс РТВ |
ЛСР Литье под давлением |
|---|---|---|
Первоначальный капитал (CapEx) |
Чрезвычайно низкий (<500 долларов США) |
Чрезвычайно высокая ($10 000+) |
Стоимость за единицу при объеме |
Высокий (трудоемкий) |
Низкий (автоматическая обработка) |
Типичное время цикла |
от 4 до 24 часов |
от 30 до 90 секунд |
Долговечность инструмента |
От 20 до 50 тяг |
100 000+ циклов |
Идеальное применение |
Прототипирование и короткие прогоны |
Массовое производство и высокое соответствие |
Скорость определяет устойчивость вашей цепочки поставок. Мы должны оценить зависимость от тяжелого ручного труда при заливке форм вручную. Техник должен смешивать, разливать, дегазировать вакуумом и извлекать из формы каждую партию. Это создает очевидный производственный потолок. Вы просто не можете бесконечно масштабировать ручной труд, не создавая при этом дефектов качества.
И наоборот, системы впрыска открывают настоящую масштабируемость. Вы подключаетесь к «отключенному» потенциалу автоматизации современного производства. Машина для впрыска жидкости работает с предельной точностью. Он прокачивает равные части основы и катализатора через статический смеситель. Машина впрыскивает этот смешанный материал непосредственно в нагретую стальную полость. Высокая температура запускает немедленный процесс химической сшивки. Деталь полностью затвердевает за считанные секунды. Одна машина может произвести тысячи безупречных изделий за выходные без прямого вмешательства человека.
Технические допуски диктуют выбор материала так же, как и бюджет. Вулканизация при комнатной температуре обеспечивает удивительную гибкость при извлечении деталей из формы. Вы можете легко натянуть эти гибкие формы на глубокие и сложные выемки. Однако при отверждении материал немного дает усадку. Эта усадка отрицательно влияет на жесткие допуски.
Системы впрыска жидкости обеспечивают практически нулевую усадку. Они обеспечивают превосходную химическую стойкость в суровых условиях эксплуатации. Вы последовательно достигаете гораздо более жестких допусков на размеры. Эти точные допуски абсолютно необходимы для критически важных применений, таких как прокладки для жидкостей, медицинские трубки и уплотнения для защиты окружающей среды.
Спешка с массовым производством часто разрушает стартапы по производству аппаратного обеспечения. Переход между этими двумя различными методами производства требует тщательного планирования. Редко следует сразу переходить к дорогим системам впрыска. Всегда сначала проверяйте конструкцию физической детали более дешевыми методами.
Мы называем это переходом «мост-объем». Вы проектируете свои первоначальные детали с учетом принципов литья под давлением. Однако первые 500 единиц вы отливаете, используя методы комнатной температуры. Вы тщательно проверяете эти детали в полевых условиях. Вы собираете отзывы пользователей и настраиваете геометрию САПР. Только после этого вы пишете заказ на поставку тяжелой стальной формы.
Мы часто видим, как команды игнорируют скрытые затраты при ручном производстве. Вам придется столкнуться с невероятно высокими затратами труда на управление литейным цехом. Вы столкнетесь с высоким процентом брака из-за простых ошибок ручного смешивания. Частая замена пресс-формы также увеличивает затраты. Как упоминалось ранее, агрессивные уретаны быстро разрушают гибкие формы, вынуждая постоянно переделывать мастер-инструмент.
Аналогично, автоматизированное производство несет в себе свои скрытые расходы. Вы должны запланировать увеличенное время выполнения работ по резке инструмента. Изготовление сложной стальной формы часто занимает от 4 до 12 недель. Со временем вы столкнетесь с расходами на техническое обслуживание системы холодных каналов. Контрактные производители также соблюдают строгие требования к минимальному объему заказа (MOQ). Вы не можете заказать всего 50 деталей на крупносерийном заводе.
Обеспечение качества выглядит совершенно по-разному для каждого метода. Вы потратите время на управление оплавлением в процессах впрыска, если инструмент изнашивается за сотни тысяч циклов. И наоборот, вы должны постоянно обрабатывать и обрезать некрасивые линии швов, встречающиеся на формах, отлитых вручную. Оба требуют четких протоколов проверок и специального рабочего времени.
Выбор правильной стратегии использования полимеров определяет успех вашего производства. Краткое изложение доказательств указывает на ясную финансовую реальность. Низкобарьерные инструменты защищают ваш критически важный денежный поток во время исследований и разработок, а также на ранней стадии проверки. Пресс-формы для литья больших объемов защищают вашу долгосрочную прибыль при массовом производстве.
Вы можете положиться на простое эмпирическое правило принятия решений, которое поможет вашей команде:
Менее 1000 единиц или активная проверка дизайна -> Получите премиальный двухчастный RTV.
Проверенная конструкция, строгие допуски, более 10 000 единиц -> Запросите цену на оснастку для литья под давлением LSR.
Примите решительные меры в своей цепочке поставок уже сегодня. Проконсультируйтесь напрямую с инженером по инструментам, чтобы обсудить вашу конкретную геометрию. Мы рекомендуем запросить образец материала или первоначальную расценку на инструменты на основе ваших текущих файлов САПР. Зафиксируйте свои бюджетные ожидания заранее, чтобы избежать сюрпризов.
Ответ: Нет. RTV предназначен для заливки под действием силы тяжести или литья под низким давлением при комнатной температуре. Давление и температурные требования литья под давлением требуют использования LSR или резины высокой консистенции (HCR).
О: В целом, да. LSR обычно обладает превосходной прочностью на разрыв, сопротивлением разрыву и свойствами удлинения, особенно при экстремальных термических нагрузках, благодаря системе платинового отверждения и автоматизированной обработке под высоким давлением.
Ответ: Пресс-форма RTV разрушается после нескольких десятков или сотен циклов. На обработанную стальную форму LSR предоставляется гарантия на сотни тысяч, а часто и до миллиона циклов, прежде чем потребуется капитальный ремонт.


