

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-10 Origine : Site


Chaque projet de fabrication de matériel se trouve finalement à un carrefour critique. Vous devez choisir entre l’entrée à faible barrière de l’outillage à température ambiante et l’environnement à capital élevé et à haut rendement du moulage par injection liquide. Cette décision initiale en matière d'outillage dicte fortement votre calendrier de production et vos marges bénéficiaires à long terme. Une mauvaise appréciation de ce choix entraîne des conséquences financières importantes. Vous pourriez être confronté à des coûts d'outillage exorbitants et irrécupérables pour des pièces non testées et non éprouvées. À l’inverse, vous pourriez être confronté à des coûts unitaires paralysants et à de graves goulots d’étranglement dans la chaîne d’approvisionnement une fois que vous tenterez d’évoluer. Nous avons besoin d’un cadre clair pour relever ce défi complexe. L'évaluation des deux matériaux en fonction du volume de production, des dépenses d'investissement initiales (CapEx) et des exigences de performance strictes est absolument essentielle au succès. Dans ce guide, nous détaillerons la logique d'ingénierie et commerciale derrière chaque méthode de fabrication. Vous apprendrez exactement quand déployer des options flexibles à température ambiante et quand vous engager dans une production automatisée intensive.
Le RTV (Room Temperature Vulcanizing) est optimal pour le prototypage, le moulage artistique et les tirages à faible volume (1 à 500 unités) en raison de coûts d'outillage proches de zéro, mais il souffre de temps de cycle lents et d'une durée de vie courte des moules.
Le LSR (Liquid Silicone Rubber) nécessite des investissements initiaux élevés pour les moules en acier usinés, mais offre une précision extrême, des temps de cycle rapides et le coût unitaire le plus bas à grande échelle (plus de 10 000 unités).
Le point de bascule entre le silicone RTV et le LSR dépend généralement du volume de production attendu et des exigences de conformité strictes (par exemple, applications médicales ou alimentaires certifiées ISO).
Les choix de fabrication dépendent fortement de l’endroit où se trouve votre produit au cours de son cycle de vie. Vous devez d’abord évaluer la maturité de votre produit. Êtes-vous en train de valider un nouveau design ou vous dirigez-vous de manière agressive vers le marché de masse ? Répondre à cette question simplifie immédiatement la sélection des matériaux.
Les cycles de développement matériel passent par des phases distinctes. Vous commencez par des concepts de base. Vous passez aux tests fonctionnels. Enfin, vous évoluez pour une distribution mondiale. Votre choix de matériaux doit correspondre parfaitement à votre phase actuelle.
L’approche RTV constitue une excellente stratégie de transition vers la production. En utilisant La fabrication de moules en silicone en deux parties permet aux ingénieurs de couler rapidement des pièces en uréthane ou en époxy. Vous évitez d’investir de lourds capitaux dans des outillages métalliques rigides. Il vous permet de tester rapidement la forme, l’ajustement et le fonctionnement. Les ingénieurs s'appuient largement sur ce concept de pontage. Vous devrez peut-être fournir aux bêta-testeurs 100 unités physiques. L’usinage d’un moule en acier pour un test bêta gaspille du capital. Au lieu de cela, un moule flexible permet de mettre rapidement les pièces entre les mains de l'utilisateur.
D’un autre côté, l’approche LSR représente un engagement sérieux envers votre conception finale. Mise à niveau vers Le moulage par injection de caoutchouc de silicone liquide nécessite un équipement automatisé à haute pression et haute température. Vous avez besoin de machines LIM (Liquid Injection Molding) et de moules en acier de haute précision. Vous ne pouvez pas facilement modifier la conception des pièces une fois que vous avez coupé l'acier.
Définissez vos principaux critères de réussite avant de dépenser de l’argent. Vous devez savoir ce qui compte le plus en ce moment. Votre objectif est-il d’atteindre rapidement votre premier prototype physique ? Ou avez-vous besoin du coût le plus bas absolu pour 100 000e unité ? La définition de cette priorité détermine le reste de votre stratégie de production.
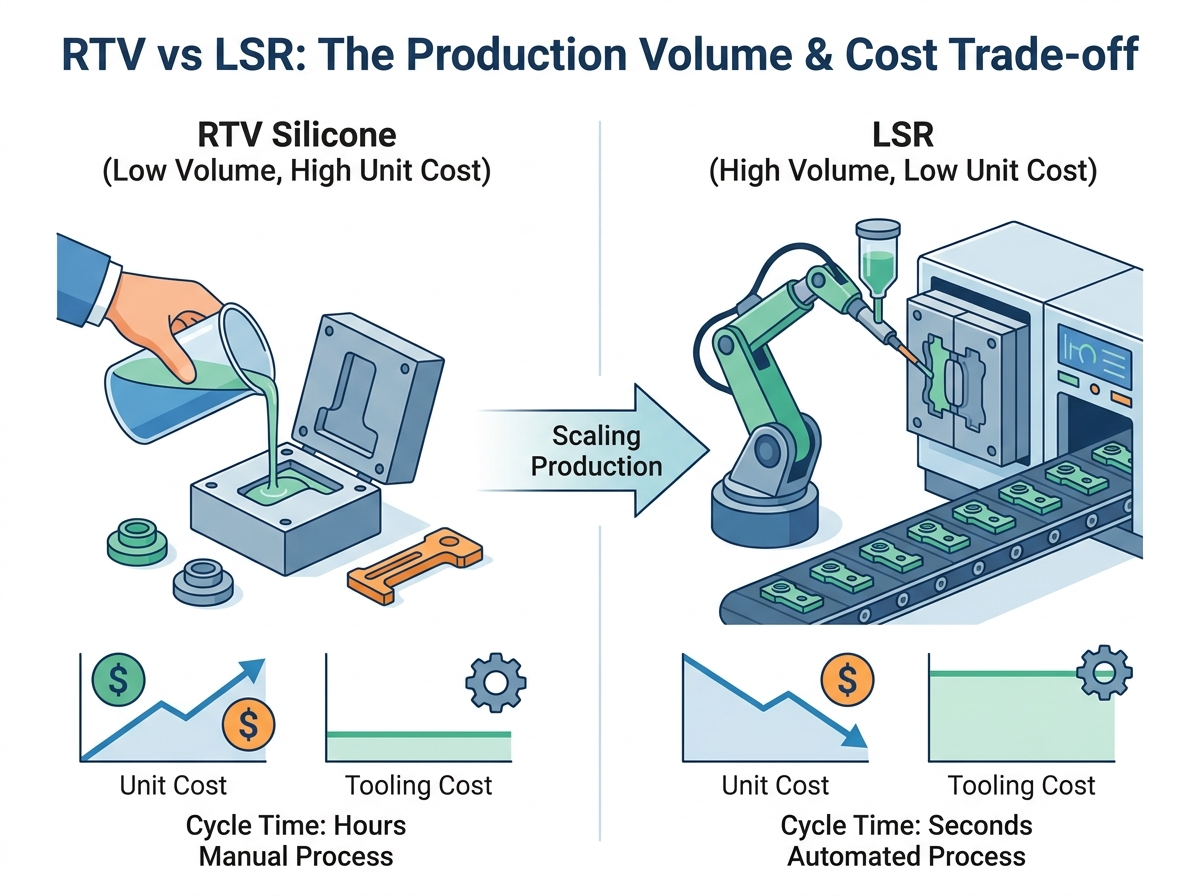
La vitesse et l’accessibilité définissent les systèmes à température ambiante. Ils offrent une mise en œuvre presque fluide pour les équipes d’ingénierie agiles. Vous n’avez pas besoin de machines lourdes, de presses ou de systèmes de durcissement thermique complexes. Le matériau durcit de manière fiable à température ambiante sur un établi standard.
La dynamique des coûts favorise fortement cette méthode dès le début. Les coûts d’outillage restent incroyablement minimes. Les ingénieurs construisent souvent ces outils flexibles pour moins de 500 $. Cependant, vous payez pour cet outillage bon marché en termes de vitesse de production. Les temps de cycle sont mesurés en heures et non en secondes. Cette production lente rend la production de masse totalement économiquement non viable.
Vous devez comprendre les réalités spécifiques de la mise en œuvre avant de continuer :
Risques d’erreur humaine : les processus manuels introduisent des risques inhérents. La phase de mélange crée souvent une erreur humaine. Les techniciens peuvent emprisonner des bulles d'air dans le matériau. Sauter l'étape de dégazage sous vide ruine la pièce finale.
Durcissement incomplet : de mauvaises mesures de rapport empêchent le matériau de réticuler correctement. Vous vous retrouvez avec un moule collant et inutilisable.
Dégradation des moisissures : Ces outils ne durent pas éternellement. Les moules RTV échouent généralement ou perdent leur précision dimensionnelle après 20 à 50 tirages. Les résines de coulée polyuréthane agressives contiennent des produits chimiques agressifs. Ces produits chimiques extraient les huiles vitales du moule flexible pendant le durcissement. Le moule devient cassant avec le temps.
Appliquez ici une logique de présélection stricte. Choisissez RTV pour les phases initiales de prototypage. Utilisez-le pour les pièces de rechange anciennes à court terme où la demande reste faible. Il excelle également pour les géométries très complexes. Parfois, un outillage rigide nécessiterait des contre-dépouilles impossibles. Un moule flexible devient la seule option viable pour démouler la pièce.
Lorsque vous passez à la fabrication de masse, les règles changent complètement. Les systèmes liquides offrent un rendement économique incroyable. Une fois que vous avez payé le moule en acier rigide, l’injection automatisée change tout. Les temps de cycle chutent considérablement, passant de quelques heures à quelques secondes seulement. Vous voyez généralement 30 à 90 secondes par prise de vue.
Vous gagnez également une supériorité matérielle massive à grande échelle. Les matériaux durcis au platine offrent une stabilité thermique et une résistance à la déchirure inégalées. Ils présentent une biocompatibilité fantastique pour les applications sensibles. Ces pièces conservent leurs propriétés physiques de base malgré des variations de température extrêmes.
Cependant, vous devez composer avec des réalités et des risques stricts en matière de mise en œuvre :
Outillage coûteux : l'outillage nécessite un usinage CNC de précision et un EDM (usinage par décharge électrique). Ces moules en acier rigide coûtent souvent entre 5 000 et 30 000 dollars, voire plus.
Verrouillage de la conception : vous ne pouvez pas itérer facilement. La modification d'un moule en acier pour s'adapter à des changements de conception simples est très coûteuse. Cela retarde régulièrement la production de plusieurs semaines.
Partenaires spécialisés : ce processus nécessite des partenaires spécialisés en moulage par injection. Il ne s’agit strictement pas d’une solution de bricolage interne. Vous devez sous-traiter à des fournisseurs compétents.
Votre logique de présélection doit se concentrer entièrement sur l’échelle. Choisissez cette méthode lorsque vous prévoyez des volumes de production élevés. Nous le recommandons généralement pour les projets dépassant 10 000 unités par an. Utilisez-le lorsque vous avez besoin de pièces sans flash et sans déchets. Il est également obligatoire pour respecter les réglementations strictes de la FDA ou les normes de conformité des dispositifs médicaux.
Lors de l'analyse Silicone RTV vs LSR , vous devez évaluer plusieurs mesures commerciales et techniques distinctes. Trouver le bon équilibre garantit que votre projet reste rentable.
Le débat financier central se concentre sur l’équilibre entre le capital initial et les coûts variables. Vous devez comparer soigneusement le coût unitaire élevé et les faibles investissements du RTV avec le faible coût unitaire et les investissements élevés du LSR. Au début, le coulage manuel permet d'économiser des milliers de dollars en outillage. Pourtant, le travail manuel coûteux fait augmenter considérablement le coût par pièce au fil du temps.
Vous avez besoin d’un cadre d’analyse standard du seuil de rentabilité basé sur le volume projeté. À 500 pièces, le coûteux moule en acier n’a aucun sens financier. Entre 1 000 et 5 000 pièces, les lignes se croisent. La vitesse automatisée du moulage par injection absorbe finalement les dépenses massives d’outillage initiales.
Matrice comparative du seuil de rentabilité
Métrique |
Processus RTV |
Moulage par injection LSR |
|---|---|---|
Capital initial (CapEx) |
Extrêmement bas (<500 $) |
Extrêmement élevé (10 000 $ et plus) |
Coût unitaire en volume |
Élevé (à forte intensité de main d'œuvre) |
Faible (Traitement automatisé) |
Temps de cycle typique |
4 à 24 heures |
30 à 90 secondes |
Durabilité des outils |
20 à 50 tirages |
Plus de 100 000 cycles |
Application idéale |
Prototypage et petites séries |
Production de masse et haute conformité |
La vitesse détermine la résilience de votre chaîne d’approvisionnement. Nous devons évaluer les lourdes dépendances en matière de travail manuel liées au coulage manuel des moules. Un technicien doit mélanger, verser, dégazer sous vide et démouler chaque lot. Cela crée un plafond de production évident. Vous ne pouvez tout simplement pas étendre le travail manuel à l’infini sans introduire des défauts de qualité.
À l’inverse, les systèmes d’injection offrent une véritable évolutivité. Vous exploitez le potentiel d’automatisation « sans éclairage » de la fabrication moderne. Une machine à injection de liquide fonctionne avec une extrême précision. Il pompe des parts égales de base et de catalyseur à travers un mélangeur statique. La machine injecte ce matériau mélangé directement dans une cavité en acier chauffée. La chaleur élevée déclenche un processus de réticulation chimique immédiat. La pièce durcit solidement en quelques secondes. Une seule machine peut produire des milliers d’unités impeccables en un week-end sans intervention humaine directe.
Les tolérances techniques dictent le choix des matériaux tout autant que le budget. La vulcanisation à température ambiante offre une flexibilité étonnante pour le démoulage de pièces. Vous pouvez facilement tirer ces moules flexibles sur des contre-dépouilles profondes et complexes. Cependant, le matériau rétrécit légèrement lors du durcissement. Ce retrait affecte négativement les tolérances serrées.
Les systèmes d’injection de liquide offrent un retrait quasi nul. Ils offrent une résistance chimique supérieure dans des environnements opérationnels difficiles. Vous obtenez systématiquement des tolérances dimensionnelles beaucoup plus strictes. Ces tolérances précises sont absolument requises pour les applications critiques telles que les joints fluides, les tubes médicaux et les joints environnementaux.
Se précipiter dans la production de masse ruine souvent les startups de matériel informatique. La transition entre ces deux méthodes de fabrication distinctes nécessite une planification minutieuse. Vous devriez rarement passer directement à des systèmes d’injection coûteux. Validez toujours d’abord la conception physique de votre pièce via des méthodes moins coûteuses.
Nous appelons cela la transition « pont vers volume ». Vous concevez vos pièces initiales selon les principes du moulage par injection. Cependant, vous lancez les 500 premières unités en utilisant des méthodes à température ambiante. Vous testez ces pièces rigoureusement sur le terrain. Vous recueillez les commentaires des utilisateurs et ajustez la géométrie CAO. Ce n’est qu’à ce moment-là que vous rédigez un bon de commande pour un moule en acier lourd.
Nous voyons souvent des équipes ignorer les coûts cachés de la production manuelle. Vous faites face à des frais généraux de main-d'œuvre incroyablement élevés pour gérer un atelier de moulage. Vous rencontrerez des taux de rebut élevés dus à de simples erreurs de mélange manuel. Le remplacement fréquent des moules augmente également les coûts. Comme mentionné précédemment, les uréthanes agressifs détruisent rapidement les moules flexibles, obligeant à une refonte constante de l'outil maître.
De même, la production automatisée entraîne ses propres dépenses cachées. Vous devez prévoir des délais rallongés pour la découpe des outils. La fabrication d'un moule en acier complexe prend souvent de 4 à 12 semaines. Vous serez confronté à des coûts de maintenance du système de canaux froids au fil du temps. Les fabricants sous contrat appliquent également des exigences strictes en matière de quantité minimale de commande (MOQ). Vous ne pouvez pas commander seulement 50 pièces auprès d’une usine à grand volume.
L’assurance qualité est totalement différente pour chaque méthode. Vous passerez du temps à gérer le flash dans les processus d'injection si l'outil s'use sur des centaines de milliers de cycles. À l’inverse, vous devez constamment gérer et couper les vilaines lignes de couture trouvées sur les moules coulés manuellement. Les deux nécessitent des protocoles d’inspection distincts et des heures de travail dédiées.
La sélection de la bonne stratégie en matière de polymères définit le succès de votre production. Le résumé des éléments de preuve met en évidence une réalité financière claire. Les outils à faible barrière protègent votre flux de trésorerie critique pendant la R&D et la validation précoce. Les moules d’injection à grand volume protègent vos marges bénéficiaires à long terme lors de la production de masse.
Vous pouvez vous appuyer sur une règle empirique de décision simple pour guider votre équipe :
Moins de 1 000 unités ou validation active d'une conception -> Procurez-vous un RTV premium en 2 parties.
Conception éprouvée, tolérances strictes, plus de 10 000 unités -> Demandez un devis d'outillage pour le moulage par injection LSR.
Prenez dès aujourd’hui des mesures définitives sur votre chaîne d’approvisionnement. Consultez directement un ingénieur en outillage pour discuter de votre géométrie spécifique. Nous vous recommandons de demander un échantillon de matériau ou un devis initial d'outillage basé sur vos fichiers CAO actuels. Fixez tôt vos attentes budgétaires pour éviter les surprises.
R : Non. Le RTV est conçu pour le coulage par gravité ou le moulage à basse pression à température ambiante. Les pressions et les exigences thermiques du moulage par injection nécessitent du LSR ou High Consistency Rubber (HCR).
R : En général, oui. Le LSR présente généralement des propriétés supérieures de résistance à la traction, de résistance à la déchirure et d'allongement, en particulier sous des contraintes thermiques extrêmes, grâce à son système de durcissement au platine et à son traitement automatisé à haute pression.
R : Un moule RTV se dégrade après quelques dizaines à quelques centaines de cycles. Un moule LSR en acier usiné est garanti pendant des centaines de milliers, souvent jusqu'à un million de cycles avant de nécessiter un entretien majeur.


