

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-28 Origine : Site


Imaginez sortir un modèle très détaillé d'un moule fraîchement coulé. Au lieu de trouver une impression parfaite, vous découvrez des résidus gluants et collants recouvrant tout. Les lots détruits entraînent de lourds coûts opérationnels. Le gaspillage de matériaux détruit votre budget. Le temps de production perdu perturbe les plannings. Un outillage compromis nécessite des heures de grattage agressif et de nettoyage au solvant.
Les systèmes de durcissement par addition reposent sur un catalyseur au platine très sensible. Ils offrent un retrait nul, une pureté élevée et des délais d’exécution rapides. Cependant, ils partagent une grave vulnérabilité chimique. Les systèmes de durcissement par condensation tolèrent facilement les impuretés mineures de surface. Les systèmes Platinum ne le font pas. Même des traces microscopiques de certains produits chimiques neutraliseront instantanément le catalyseur.
Résolution Les problèmes de durcissement du caoutchouc de silicone nécessitent un travail d’investigation minutieux. Vous devez identifier le contaminant chimique exact qui empoisonne votre lot. Vous devez également évaluer les variables environnementales. Dans ce guide, nous décomposons la chimie derrière la défaillance du catalyseur. Vous apprendrez à identifier les coupables courants, à exécuter des tests standardisés et à mettre en œuvre des solutions industrielles éprouvées.
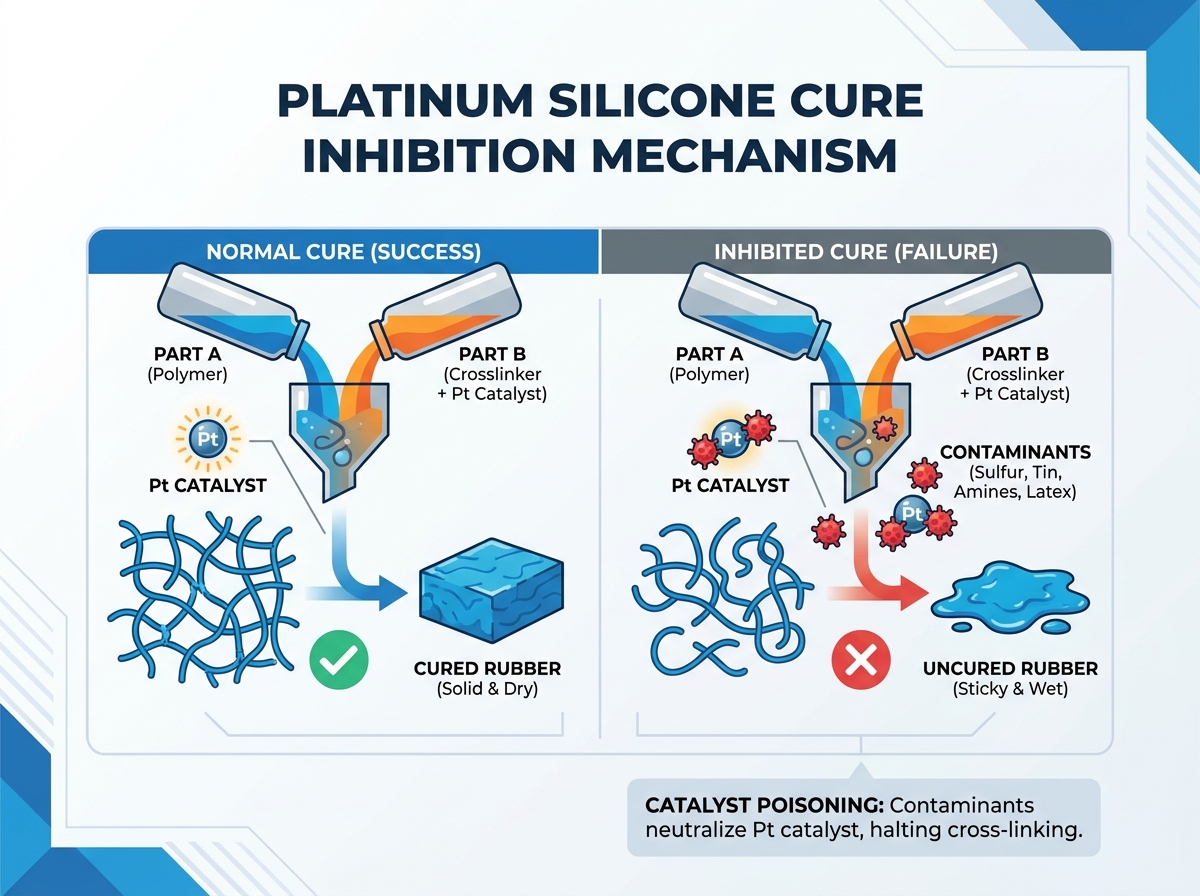
Cause principale : l'inhibition du durcissement se produit lorsque le catalyseur au platine est neutralisé par des composés chimiques spécifiques (principalement du soufre, de l'étain, des amines ou du latex).
Les tests sont obligatoires : les tests ponctuels à petite échelle sont une étape non négociable avant d’engager de grands volumes de caoutchouc de silicone liquide durci au platine sur un substrat principal non testé.
Remédiation : Une fois inhibé, le silicone non durci ne peut pas être « fixé » ou chimiquement inversé ; la prévention via des manteaux barrières ou le remplacement de matériaux est la seule voie viable.
Alternatives : Si le substrat ne peut pas être décontaminé, le passage à un silicone durci à l'étain ou l'application de laques acryliques spécialisées est la solution industrielle standard.
Comprendre la chimie fondamentale vous permet d'économiser du temps et de l'argent. Lorsque vous mélangez le composant A et le composant B, une réaction spécifique commence. Explorons comment fonctionne cette vulcanisation et pourquoi elle échoue parfois.
Un catalyseur au platine facilite la réticulation des polymères siloxanes. Nous appelons ce processus le durcissement par addition. Le catalyseur agit comme un pont chimique. Il relie rapidement les longues chaînes de polymères. Cette réaction spécifique ne produit aucun sous-produit volatil. Le moule ne subit donc aucun retrait. Le caoutchouc fini reste dimensionnellement stable. Il atteint une résistance élevée à la déchirure et une excellente résistance à la chaleur.
Compréhension L'inhibition du durcissement au silicone platine nécessite l'examen des liaisons moléculaires. Les molécules étrangères attaquent de manière agressive le catalyseur au platine. Le soufre et l'azote sont les principaux coupables. Ils se lient étroitement aux molécules de platine. Cette liaison parasite est nettement plus forte que la liaison polymère de base prévue. Le cycle de réticulation s’arrête alors immédiatement. La réaction subit une paralysie permanente. Aucun temps supplémentaire ne relancera la cure.
Comment repérer un empoisonnement au catalyseur ? Les preuves matérielles sont indubitables. Vous remarquerez une adhérence localisée directement à l’interface du moule. La majeure partie du moule peut sembler solide. Cependant, la surface touchant le maître reste un gâchis gluant et gluant. Parfois, vous rencontrez un état complètement liquide. L'ensemble du lot reste fluide. Cela se produit malgré un mélange approprié. Cela se produit même après avoir attendu bien au-delà du temps de démoulage recommandé.
Les contaminants se cachent à la vue de tous. Ils se cachent dans le matériel d’atelier quotidien. L'identification de ces menaces constitue votre première ligne de défense. Ci-dessous, nous examinons les délinquants industriels les plus courants.
Tableau : Contaminants chimiques courants et leurs sources
Contaminant chimique |
Sources industrielles courantes |
Niveau de risque |
|---|---|---|
Composés de soufre |
Pâtes à modeler, gants en latex, élastiques, rubans de masquage |
Extrême |
Sels d'étain |
Silicones durcis par condensation, anciens moules en étain |
Haut |
Amines et azote |
Durcisseurs époxy, caoutchoucs uréthane, liquides de refroidissement CNC |
Haut |
Monomères non durcis |
Résines d'imprimante 3D SLA/DLP, adhésifs UV |
Extrême |
Le soufre représente la première cause d'inhibition. De nombreuses pâtes à modeler populaires dépendent du soufre pour une texture lisse. Ces argiles empoisonnent les systèmes platine au contact. De plus, le soufre caché sévit dans de nombreux ateliers. Les gants jetables en latex contiennent des composés soufrés. Les élastiques standards libèrent des gaz sulfureux. Certains adhésifs sensibles à la pression laissent des résidus riches en soufre. Vous devez bannir agressivement ces éléments de votre environnement de coulée.
La contamination croisée détruit les nouvelles moisissures. Les systèmes durcis par condensation utilisent des sels d’étain comme catalyseurs. Verser un nouveau lot de platine sur un moule en étain récemment durci garantit l'échec. Les sels d'étain migrent dans le liquide non réticulé. Ils neutralisent immédiatement le platine. Gardez toujours vos espaces de travail en étain et en platine strictement séparés. Ne partagez jamais de spatules ou de seaux de mélange entre les deux systèmes.
Le prototypage moderne introduit de nouveaux risques graves. Les pièces en résine SLA et DLP imprimées en 3D provoquent d’énormes maux de tête. Ces pièces contiennent des résidus de résine liquide non durcie dans leurs lignes de couches microscopiques. Ils contiennent également des photoinitiateurs actifs. Les deux produits chimiques inhibent de manière agressive le durcissement. Les complexes aminés posent des menaces similaires. Vous trouvez des amines dans des durcisseurs époxy spécifiques. De nombreux caoutchoucs d'uréthane flexibles dégagent également des amines au cours de leurs propres cycles de durcissement.
Vous devez différencier la véritable inhibition chimique des retards physiques. Les basses températures ambiantes ralentissent considérablement la réticulation. Une chambre froide provoque un retard. Cela n’arrête pas définitivement le processus. Déplacer le moule dans un environnement chaud reprend la réaction.
Un mélange hors rapport crée un autre faux positif. Si vous mesurez incorrectement les composants A et B, la matrice ne peut pas se former. Le matériau reste doux et collant. Bien que cela imite les symptômes de l’inhibition, cela provient d’une erreur humaine. Mesurez toujours précisément en poids ou en volume pour exclure cela.
Les hypothèses conduisent à des erreurs coûteuses. Vous ne pouvez pas simplement deviner si une surface est sûre. Vous avez besoin de preuves empiriques. La mise en œuvre d'un protocole de test strict protège vos projets.
Ne versez jamais de gros volumes à l’aveugle. Le silicone non durci détruit des maîtres-modèles irremplaçables. Cela crée un processus de nettoyage horrible et collant. Les tests à petite échelle offrent un filet de sécurité fiable. Il valide votre préparation de surface avant de couler cher Caoutchouc de silicone liquide durci au platine sur un maître complexe. Un test de dix minutes permet d'économiser des milliers de dollars en matériaux gaspillés.
Suivez ces étapes exactes pour chaque nouveau substrat ou résine d’impression 3D :
Mélangez un micro-lot : combinez un petit échantillon de 10 g à 20 g du silicone de votre choix. Pesez-le avec précision.
Appliquer l'échantillon : Étalez ce mélange sur une zone non critique de votre substrat. Assurez-vous qu’il touche la géométrie la plus complexe disponible.
Attendez patiemment : laissez passer le temps de démoulage standard complet. Ajustez cette période d'attente si la température de votre pièce descend en dessous de 73°F (23°C).
Évaluez les résultats de manière objective. Le succès donne une peau nette. Le caoutchouc se soulève sans effort. Il ne laisse absolument aucun résidu. Il démontre immédiatement une résistance élevée à la déchirure. L’échec est radicalement différent. Vous trouverez du liquide collant et non lié laissé sur le maître. Le caoutchouc se déchire facilement. L'interface est collante au toucher. En cas d'échec, vous devez intervenir avant de continuer.
Lorsqu'un test de correctif échoue, vous disposez d'options. Vous pouvez nettoyer la surface de manière agressive. Vous pouvez isoler les produits chimiques. Vous pouvez modifier l'environnement. Vous trouverez ci-dessous les stratégies d’atténuation les plus efficaces.
Un nettoyage minutieux élimine de nombreuses menaces au niveau de la surface. Utilisez des lingettes à base d'alcool isopropylique (IPA) de haute pureté. Les dégraissants industriels spécialisés éliminent également les huiles d’usinage. Si vous travaillez avec des impressions 3D, un lavage standard suffit rarement. Vous devez nettoyer agressivement les pièces SLA. Retirez toutes les résines UV non durcies des lignes de couche. Les nettoyeurs à ultrasons remplis d’IPA fonctionnent exceptionnellement bien pour cette tâche. Laissez les pièces sécher complètement avant de tester à nouveau.
Parfois, la décontamination s'avère impossible. Le substrat contient intrinsèquement du soufre ou des amines. Dans ces scénarios, vous devez isoler physiquement la menace. Appliquez des couches fines et uniformes de spray acrylique transparent. Krylon Crystal Clear est un favori de l'industrie. Les laques nitrocellulosiques forment également des barrières chimiques exceptionnelles. L'alcool polyvinylique (PVA) offre une alternative soluble dans l'eau.
Cependant, les revêtements barrières nécessitent des compromis stricts. Ils ajoutent de l'épaisseur à votre maître. Ils remplissent des détails microscopiques. Ils modifient la microtexture de pièces très détaillées. Vous devez peser la nécessité d’une précision dimensionnelle par rapport au risque d’empoisonnement chimique.
La chaleur neutralise de nombreux risques liés à l’impression 3D. Les monomères non durcis s'évaporent ou se réticulent sous une chaleur prolongée. Placez les pièces en résine problématiques dans des fours dédiés. Faites-les cuire doucement. Cela accélère le durcissement final de la résine imprimée. Il brûle efficacement les photoinitiateurs volatils. Une fois refroidies, les pièces passent généralement un patch test. Les chambres de durcissement UV aident également à verrouiller complètement les impressions SLA avant d'introduire du silicone.
Parfois, on ne peut pas vaincre la chimie. Le substrat reste hostile. Les couches barrière détruisent vos tolérances. Dans ces moments-là, vous devez pivoter.
Évaluez votre réalité commerciale. Calculez les heures de travail consacrées au nettoyage et à la réimpression des masters. Comparez cela au coût du changement complet de matériaux. Il est souvent commercialement logique d’arrêter de lutter contre l’inhibition. Un pivotement rapide permet de faire avancer votre calendrier de production.
Les systèmes durcis à l’étain constituent le choix de repli ultime. Ils tolèrent facilement les argiles riches en soufre. Ils ignorent les résines imprévisibles imprimées en 3D. Ils ne se soucient pas des gants en latex. Cependant, ils présentent des inconvénients évidents. Ils présentent un léger retrait au fil du temps à mesure qu’ils durcissent. La durée de vie de leur bibliothèque est nettement plus courte. Ils finissent par se dégrader et se déchirer. De plus, ils sont totalement inadaptés aux fours de prototypage rapide.
Certaines industries éliminent votre capacité à pivoter. Si votre utilisation finale nécessite des certifications de sécurité alimentaire, vous devez utiliser du platine. Les applications médicales nécessitant une conformité FDA, USP Classe VI ou ISO 10993 exigent une pureté stricte. Vous ne pouvez pas abandonner le platine dans ces domaines. Les systèmes à base d’étain échoueront aux tests réglementaires. Dans ces scénarios stricts, vous n’avez pas le choix. Vous devez corriger le support ou fabriquer un tout nouveau modèle principal.
L’inhibition de la guérison reste une réaction chimique prévisible et hautement évitable. Il ne s’agit jamais d’un défaut aléatoire du silicone lui-même. Comprendre les interactions entre les catalyseurs au platine et les molécules étrangères vous permet de contrôler votre espace de travail. Lorsque vous éliminez les sources cachées de soufre, d’amines et de résines non durcies, vos lots réussiront.
Faites de l’audit matériel rigoureux votre norme de base. Bannissez les gants en latex de vos stations de mélange. Jetez les argiles à base de soufre. Surtout, comptez sur les tests de patch obligatoires. Un simple test par micro-lots de dix minutes évite des pertes financières massives.
Encouragez vos équipes d’ingénierie et d’approvisionnement à adopter ces protocoles. Consultez toujours les fiches techniques (TDS) avant d’introduire de nouveaux matériaux dans votre flux de travail. Contactez les ingénieurs d’application dès le début de votre phase de conception. Vérifiez la compatibilité totale du substrat avant de signer une commande d’achat groupée.
R : Non. La réaction chimique est définitivement arrêtée. Vous ne pouvez pas ajouter plus de catalyseur ni appliquer de chaleur pour le redémarrer. Vous devez gratter entièrement le matériau gluant, nettoyer le maître avec des solvants puissants comme le naphta ou l'IPA de haute pureté et verser un nouveau lot.
R : Non, les températures froides provoquent un retard, ce qui ralentit simplement le durcissement. Cela ne provoque pas d’inhibition permanente. Si la température ambiante est le seul problème, déplacer le moule dans une pièce plus chaude permettra au processus de réticulation de reprendre et de se terminer en toute sécurité.
R : Les photoinitiateurs non durcis et les monomères liquides piégés à la surface des impressions SLA/DLP empoisonnent de manière agressive le catalyseur au platine. Pour résoudre ce problème, vous devez laver soigneusement l'impression avec de l'IPA, la post-durcir intensément avec de la lumière UV ou de la chaleur, ou appliquer un apprêt acrylique protecteur.
R : Les temps de durcissement varient considérablement selon la formulation, allant de 30 minutes à 24 heures. Consultez toujours la fiche technique (TDS) de votre produit. Vous devez également tenir compte de la masse totale du matériau et de la température ambiante de la pièce, qui devrait idéalement rester autour de 73°F (23°C).


