

Просмотры: 0 Автор: Редактор сайта Время публикации: 21.10.2026 Происхождение: Сайт


Несовместимые партии материалов остаются постоянным кошмаром для отделов закупок и инженеров. Одна плохая смесь может мгновенно вывести из строя всю производственную линию. Непредсказуемые изменения приводят к стремительному росту количества брака. Это часто приводит к необратимому повреждению инструмента. Это также приводит к катастрофическим отказам конечного продукта на местах. Мы знаем, что стабильность партии никогда не бывает счастливой случайностью. Вместо этого требуются жесткие, легко проверяемые системы, постоянно работающие «за кулисами». Без этих систем производители рискуют своей репутацией при каждой поставке.
В этой статье представлена практическая и скептическая основа аудита производственных операций поставщика. Вы узнаете, как именно оценивать внутреннюю инфраструктуру. Мы покажем вам, как требовать прозрачных данных тестирования. Наконец, вы узнаете, как заключать надежные соглашения с поставщиками. Тщательная проверка защищает ваш производственный график и гарантирует надежную работу материала от первой до последней партии.
Проверка физических свойств требует стандартного базового тестирования (реометрия, твердомер, удельный вес) для каждой партии.
Надежные поставщики смесей силиконового каучука по индивидуальному заказу полагаются на автоматическое дозирование и строгий экологический контроль, чтобы исключить человеческие ошибки.
Надежная система контроля качества гарантирует полную прослеживаемость от исходного полимера до конечного отгруженного соединения с помощью комплексных сертификатов анализа (CoA).
Оценка поставщика требует выхода за рамки маркетинговых заявлений и проверки его протоколов корректирующих действий и показателей возможностей процесса (Cpk).
Небольшие изменения в пластичности или скорости отверждения приводят к немедленным дефектам формования. Когда материал течет слишком медленно, операторы сталкиваются с короткими выстрелами. Короткий выстрел оставляет полости формы частично незаполненными. И наоборот, если материал перед отверждением течет слишком быстро, он выходит за пределы линий разъема формы. Мы называем этот дефект вспышкой. Плохо перемешанные партии также вызывают проблемы при расформовке. Липкие материалы прилипают к поверхностям инструментов, поэтому операторам приходится вручную отсоединять детали. Такое ручное вмешательство повреждает дорогие формы.
Несогласованность партий истощает операционные бюджеты из-за скрытых затрат. Время простоя оборудования резко возрастает, в то время как технические специалисты постоянно регулируют температуру печатной машины. Им трудно приспособиться к непредсказуемому материальному поведению. Напрасный труд быстро накапливается. Операторы часами обрезают заусенцы с дефектных деталей. Задержка выхода на рынок ставит под угрозу отношения с клиентами. Вы не можете отправлять изделия, собранные с использованием поврежденных уплотнений или прокладок.
Команды по закупкам должны определить строгие критерии успеха. Мы должны знать, как выглядит приемлемая производительность. Предсказуемое время цикла указывает на стабильный поток материала. Почти нулевой процент брака доказывает, что соединение затвердевает равномерно. Покупатели должны требовать поддающихся проверке возможностей процесса. Крупнейшие производители тщательно отслеживают свою статистику. Они нацелены на индекс возможностей процесса (Cpk) выше 1,33 для критических измерений. Высокие оценки Cpk доказывают, что поставщик жестко контролирует свои процессы. Они не полагаются только на удачу.
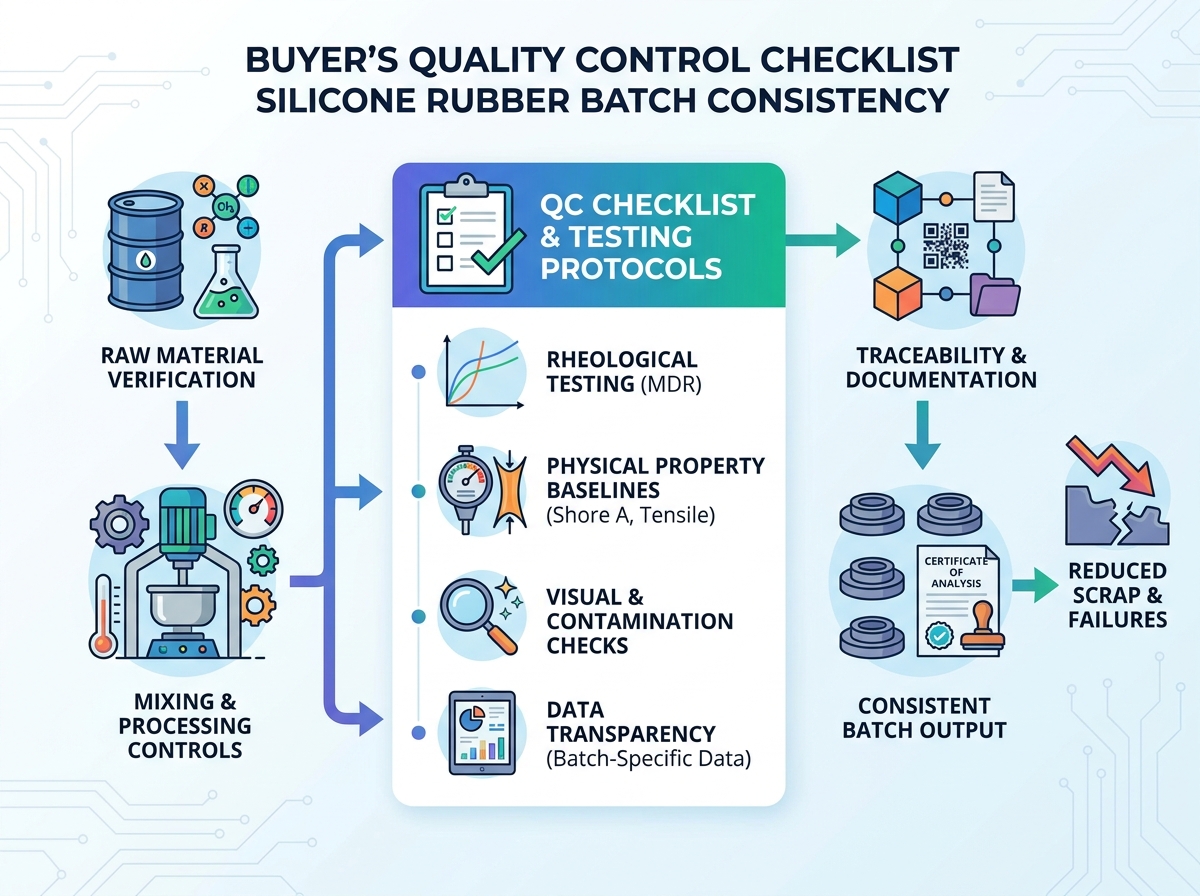
Проверка физических свойств требует непреложных лабораторных процедур. Тестирование реометра с подвижной матрицей (MDR) возглавляет этот протокол. MDR измеряет, как резина отверждается с течением времени под воздействием определенного тепла. Он указывает точное время ожога. Время ожога представляет собой момент начала преждевременного отверждения. Если ожог произойдет слишком рано, материал заблокирует каналы плесени. Графики MDR также подтверждают профиль окончательного излечения. Эти графики нужны инженерам для установки оптимальных циклов прессования.
Производители должны установить базовые показатели физических свойств для каждой отдельной партии. Всесторонний При испытаниях партий силиконовой резины точно измеряется твердость по Шору А. Он рассчитывает удельный вес, чтобы обеспечить правильную загрузку наполнителя. Испытатели растягивают образцы, чтобы подтвердить прочность на разрыв и сопротивление разрыву. Они оценивают эти показатели по строгим стандартам ASTM или ISO. Если эти базовые тесты не пройдены, это означает, что материал не сможет выдержать реальное применение.
Визуальные проверки и проверки на загрязнение образуют следующую линию защиты. Технические специалисты оценивают консистенцию дисперсии. Они ищут цветные полосы или несмешанные комки наполнителя. Несмешанные отвердители создают локальные слабые места внутри готовых деталей. Скрининги обнаруживают посторонние частицы, такие как пыль или металлическая стружка. Загрязненные медицинские пломбы мгновенно не проходят тесты на биосовместимость.
Покупатели должны рассчитывать на абсолютную прозрачность данных. Никогда не принимайте диапазоны, указанные в общих технических данных (TDS). TDS показывает только теоретические возможности. Вам нужны данные испытаний для конкретной партии. Если ваша спецификация требует твердости по Шору А 50, поставщик должен сообщить точную твердость партии, отправляемой сегодня. Они не должны просто заявлять, что этот показатель находится между 45 и 55.
Аудит предприятия требует тщательного изучения проверки сырья. Крупнейшие производители немедленно помещают в карантин поступающие необработанные полимеры. Они изолируют добавки до начала смешивания. Специалисты по качеству тщательно проверяют поступающие ингредиенты. Они отказываются загружать на производственные предприятия непроверенные базовые полимеры. Этот строгий карантин не позволяет загрязненным ингредиентам испортить последующие индивидуальные смеси.
Мы должны оценить средства контроля среды смешивания. Смешивание сырой резины приводит к интенсивному внутреннему трению. Трение создает тепло. Если температура неожиданно поднимется, катализированный материал пригорит на роликах. В превосходных предприятиях используются смесительные мельницы с контролируемой температурой. Охлаждающая жидкость циркулирует внутри роликов, предотвращая накопление тепла. Медицинские и пищевые приложения требуют наличия чистых помещений. Чистые помещения фильтруют частицы в воздухе, предотвращая загрязнение во время измельчения.
Оценка автоматизированных систем по сравнению с ручным взвешиванием показывает истинные возможности поставщика. Люди-операторы допускают ошибки. Они неправильно считывают весы или добавляют в партию лишний пигмент. Исключительный Контроль качества силиконового каучука в значительной степени зависит от автоматизированных систем дозирования. Программируемые логические контроллеры (ПЛК) автоматически вводят точные соотношения отвердителя и пигмента. Автоматизация полностью исключает человеческий фактор.
Не игнорируйте журналы обслуживания оборудования. Даже автоматизированные системы сбиваются с пути. Аудиторы оценивают графики калибровки всего лабораторного испытательного оборудования. Они просматривают журналы технического обслуживания смесительного оборудования. Некалиброванный твердомер пропускает некачественный материал. Изношенные подшипники мельницы приносят в смесь металлические осколки. Строгое техническое обслуживание предотвращает эти скрытые неисправности.
Надежная система отслеживания партий защищает как покупателя, так и поставщика. Нам нужен непрерывный бумажный или цифровой след. Этот след связывает последнюю отгруженную партию назад. Он должен указывать на конкретные партии сырья, использованного при смешивании. Если происходит сбой на месте, инженеры отслеживают неисправную деталь до точной даты ее изготовления. Они идентифицируют точный барабан с катализатором.
Сертификаты анализа (CoA) служат вашим основным документом проверки. Действительный сертификат подлинности сообщает фактические данные партии. В нем никогда не указываются номинальные диапазоны, скопированные из брошюры. Он включает подписи тестеров и конкретные номера партий. Мы ищем четко определенные пределы спецификации рядом с фактическими результатами испытаний.
Таблица: Характеристики действительного и недействительного сертификата анализа (CoA)
Элемент документации |
Действительный сертификат подлинности (приемлемый) |
Неверный сертификат подлинности (красный флаг) |
|---|---|---|
Представление данных |
Фактические измеренные значения (например, предел прочности: 8,2 МПа) |
Общие диапазоны (например, предел прочности: 7–9 МПа) |
Идентификация лота |
Уникальный, отслеживаемый буквенно-цифровой код партии. |
Отсутствуют или используются только общие штампы даты. |
Подписи |
Подпись/штамп главного специалиста по контролю качества |
Нет авторизации или печатного общего имени. |
Пределы тестирования |
Перечисляет одобренные заказчиком минимальные и максимальные допуски. |
Перечисляются только типичные целевые значения TDS. |
Согласование нормативных требований обеспечивает подотчетность предприятия. Мы проверяем, что предприятие имеет соответствующие сертификаты. ISO 9001 демонстрирует базовое управление качеством. Медицинские приложения требуют сертификации ISO 13485. Бытовая электроника требует строгого соблюдения директив REACH и RoHS. Эти сертификаты подтверждают, что объект прошел независимый аудит третьей стороны.
Соглашения об управлении изменениями (MOC) предотвращают скрытую замену ингредиентов. Поставщики периодически сталкиваются с нехваткой сырья. Они могут решить сменить поставщика пигментов, чтобы сэкономить время. Незамеченные изменения радикально меняют скорость усадки и профили отверждения. Установление строгих соглашений MOC гарантирует, что поставщик не изменит специальные смеси силиконовой резины без предварительного уведомления. Прежде чем продолжить, они должны повторно проверить основы, катализаторы и пигменты.
Неопределенные частоты тестирования сразу же сигнализируют о любительских операциях. Некоторые поставщики тестируют материалы случайным образом. Они могут брать одну пробу за смену, независимо от объема. Строгие производители применяют строгий непрерывный отбор проб от партии к партии. Каждая смешанная партия перед выпуском проходит тестирование. Если поставщик не может сформулировать точную частоту выборки, вы не можете доверять его результатам.
Неправильное хранение и управление сроками годности портят идеальные партии. Катализированные соединения остаются очень чувствительными к температуре. Они начинают медленно отверждаться при комнатной температуре. Отсутствие складских помещений с контролируемым климатом означает катастрофу. Если поставщик хранит катализированный каучук в горячем помещении, срок хранения материала сокращается с месяцев до нескольких дней. Вы получите мертвый материал, неспособный к формованию должным образом.
Непрозрачные корректирующие действия скрывают системные производственные недостатки. Вы должны спросить, как обрабатывались предыдущие партии, не соответствующие техническим требованиям. Прозрачный поставщик легко готовит отчеты о корректирующих и предупреждающих действиях (CAPA). Эти отчеты документируют основную причину сбоя. В них подробно описаны точные шаги, предпринятые для предотвращения повторения. Неспособность подготовить документацию CAPA означает, что поставщик просто выбрасывает некачественные партии, ничего не изучая.
Диаграмма: Происхождение дефектов в плохих системах контроля качества
Основная причина (красный флаг) |
Частота воздействия |
Прямой результат на этаже покупателя |
|---|---|---|
Ошибки ручного взвешивания |
Высокий (40% вариантов) |
Непредсказуемое время возгорания и простоя оборудования |
Злоупотребление температурой (хранение) |
Средний (35% вариантов) |
Мертвый материал, короткие кадры, которые невозможно разобрать |
Некалиброванное оборудование MDR |
Низкий (25% вариантов) |
Ложные проходные оценки, отказ от конечного использования |
Проведение окончательной оценки защищает вашу цепочку поставок. Инженерные команды должны провести тщательную проверку перед подписанием долгосрочных контрактов. Этот контрольный список описывает точные этапы надлежащей оценки.
Выполнить проверку образца: запросить предварительные пробные партии. Запустите эти образцы непосредственно в вашем конкретном производственном инструменте. Проверьте согласованность обработки в нормальных условиях цеха. Соблюдайте время цикла и измеряйте легкость извлечения из формы.
Осмотр карантинных зон: во время посещения объекта идите прямо к приемному причалу. Проверьте, находится ли поступающее сырье в четко обозначенных карантинных клетках. Разделение предотвращает случайное использование.
Проверьте метки калибровки оборудования. Подойдите к станциям MDR и твердомерам. Прочтите наклейки с физической калибровкой. Убедитесь, что на них указаны текущие даты, срок действия которых не истек, подписанные аккредитованными техническими специалистами.
Проверьте доступность СОП оператора. Стандартные операционные процедуры (СОП) должны находиться на рабочих станциях. Операторам не придется покидать завод, чтобы проверить рецепт. Доступные инструкции предотвращают пропуск шагов.
Определите соглашение о качестве: проекты обязательных соглашений об уровне обслуживания (SLA). Определите допустимые пределы отклонения математически. Установите четкую политику возврата некондиционного материала. Четко обеспечьте соблюдение гарантий сроков выполнения заказа.
Оценка объекта на практике требует скептического мышления. Не позволяйте чистым полу отвлекать вас от изучения цепочек данных. Настоящее качество обеспечивается документацией и автоматизированным контролем.
Эффективный контроль качества силиконовой резины в конечном итоге снимает риск с покупателя. Это возлагает бремя проверки непосредственно на внутренние процессы поставщика. Мы знаем, что тщательная проверка предотвращает дорогостоящие сбои в последующем производстве. Он предотвращает попадание дефектных материалов в ваши формовочные прессы. Это устраняет ненужные трудозатраты по устранению неполадок.
Команды по закупкам имеют право требовать большей прозрачности. Бескомпромиссный аудит раскрывает истинные возможности поставщика. Устанавливая строгие параметры, вы получаете предсказуемые и повторяемые характеристики материала. Ваши производственные линии работают более плавно, а количество сбоев на местах сводится к нулю.
Примите меры немедленно. Свяжитесь со своими потенциальными поставщиками сегодня. Поощряйте покупателей запрашивать образец сертификата подлинности и подробное описание процедур тестирования. Проверьте их документацию на соответствие критериям, изложенным выше. Не подписывайте заказ на поставку, пока они окончательно не подтвердят свои технологические возможности.
О: Для действующего сертификата подлинности требуется конкретный буквенно-цифровой номер партии и точная дата производства. Он должен отображать фактические результаты измерений твердости по Шору А, удельного веса и комплексных характеристик отверждения (данные MDR). В документе эти фактические результаты должны сравниваться непосредственно с согласованными вами пределами спецификации.
Ответ: Размер пакета создает значительные риски масштабируемости. Большие партии продукции создают чрезмерное внутреннее трение в смесительных мельницах. Им требуется превосходное управление температурным режимом, чтобы предотвратить преждевременное отверждение, известное как ожог. Небольшие лабораторные образцы редко сталкиваются с такими серьезными проблемами перегрева, что делает необходимым крупномасштабную проверку.
Ответ: Ни один производственный процесс не имеет абсолютно нулевых изменений. Факторы окружающей среды и незначительные изменения в сырье всегда существуют. Основная цель тщательного тестирования — удержать эту естественную вариацию в приемлемых контрольных пределах. Строгие допуски гарантируют, что процесс формования конечного пользователя никогда не будет нарушен.


