

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-21 Origine : Site


Les lots de matériaux incohérents restent un cauchemar constant pour les équipes d’approvisionnement et d’ingénierie. Un mauvais mélange peut instantanément perturber toute une chaîne de production. Des variations imprévisibles entraînent une montée en flèche des taux de rebut. Cela provoque souvent des dommages irréversibles aux outils. Cela déclenche également des défaillances catastrophiques du produit final sur le terrain. Nous savons que la cohérence des lots n’est jamais un heureux hasard. Au lieu de cela, cela nécessite des systèmes rigides et hautement vérifiables fonctionnant en permanence en coulisses. Sans ces systèmes, les fabricants risquent leur réputation sur chaque expédition.
Cet article fournit un cadre pratique et sceptique pour auditer les opérations de fabrication d'un fournisseur. Vous apprendrez exactement comment évaluer les infrastructures internes. Nous vous montrerons comment exiger des données de test transparentes. Enfin, vous découvrirez comment établir des accords de fournisseur infaillibles. Un contrôle rigoureux protège votre calendrier de production et garantit des performances fiables des matériaux du premier au dernier lot.
La vérification des propriétés physiques nécessite des tests de base standard (rhéométrie, duromètre, densité) pour chaque lot.
Les fournisseurs fiables de composés de caoutchouc de silicone personnalisés s'appuient sur un dosage automatisé et des contrôles environnementaux stricts pour éliminer les erreurs humaines.
Un système de contrôle qualité fiable garantit une traçabilité complète depuis le polymère brut jusqu'au composé final expédié via des certificats d'analyse (CoA) complets.
L'évaluation d'un fournisseur nécessite d'aller au-delà des allégations marketing et d'auditer ses protocoles d'actions correctives et ses indices de capacité de processus (Cpk).
De légères variations de plasticité ou de taux de durcissement créent des défauts de moulage immédiats. Lorsque le matériau s'écoule trop lentement, les opérateurs subissent des tirs courts. Un petit plan laisse les cavités du moule partiellement vides. À l’inverse, si la matière s’écoule trop rapidement avant de durcir, elle échappe aux lignes de joint du moule. Nous appelons ce défaut flash. Des lots mal mélangés entraînent également des problèmes de démoulage. Les matériaux collants adhèrent aux surfaces des outils, obligeant les opérateurs à détacher manuellement les pièces. Cette intervention manuelle endommage des moules coûteux.
L’incohérence des lots draine les budgets opérationnels en raison de coûts cachés. Les temps d'arrêt des machines augmentent tandis que les techniciens ajustent constamment les températures des presses. Ils ont du mal à s’adapter à des comportements matériels imprévisibles. Le gaspillage de travail s’accumule rapidement. Les opérateurs passent des heures à éliminer le flash des pièces défectueuses. Les retards de mise sur le marché menacent les relations avec les clients. Vous ne pouvez pas expédier de produits assemblés à l’aide de joints ou de joints compromis.
Les équipes achats doivent définir des critères de réussite stricts. Nous devons savoir à quoi ressemble une performance acceptable. Des temps de cycle prévisibles indiquent un flux de matériaux stable. Des taux de rejet proches de zéro prouvent que le composé guérit de manière uniforme. Les acheteurs doivent exiger une capacité de processus vérifiable. Les fabricants de premier plan suivent méticuleusement leurs statistiques. Ils visent un indice de capabilité des processus (Cpk) supérieur à 1,33 pour les dimensions critiques. Des scores Cpk élevés prouvent que le fournisseur contrôle étroitement son processus. Ils ne comptent pas uniquement sur la chance.
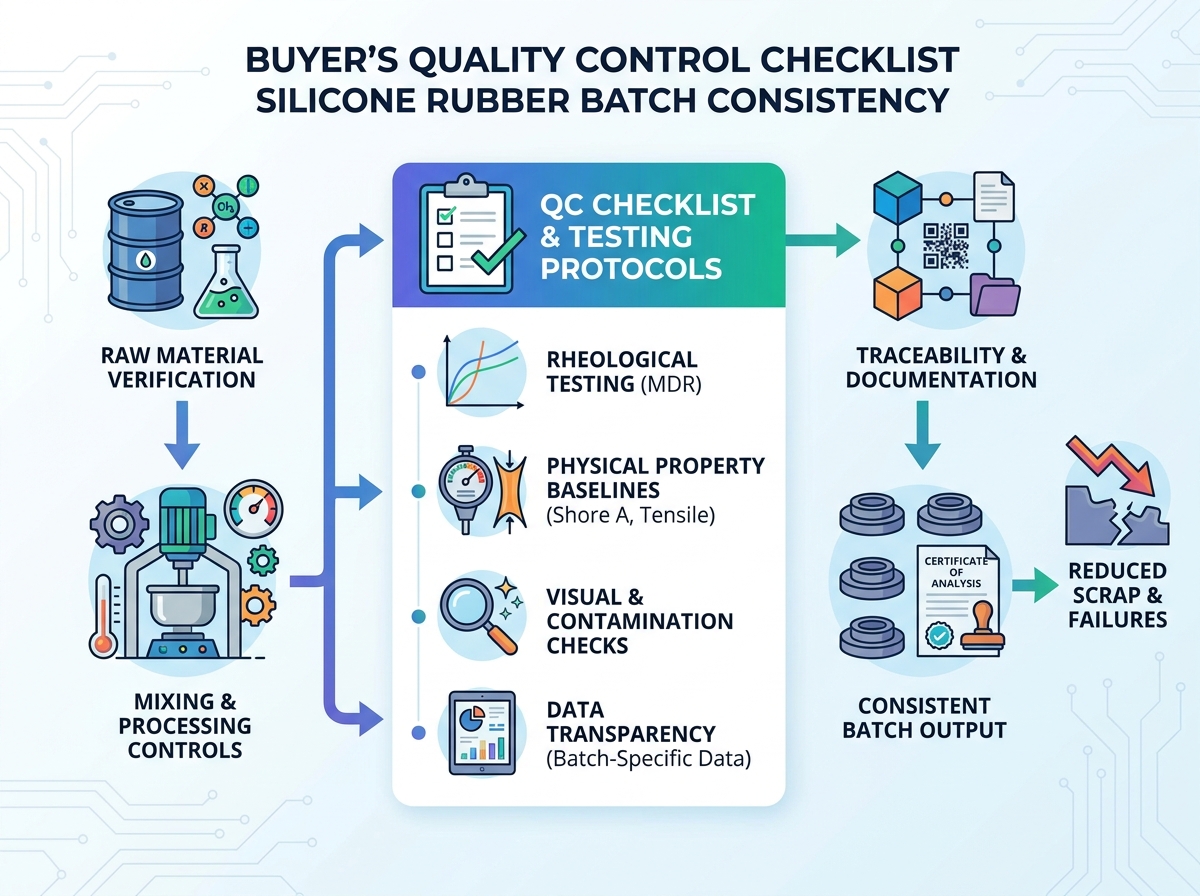
La validation des propriétés physiques nécessite des procédures de laboratoire non négociables. Les tests du rhéomètre à matrice mobile (MDR) dirigent ce protocole. Un MDR mesure la façon dont le caoutchouc durcit au fil du temps sous une chaleur spécifique. Il indique l'heure exacte de la brûlure. Le temps de grillage représente le moment où le durcissement prématuré commence. Si la brûlure se produit trop tôt, le matériau bloque les canaux de moisissure. Les graphiques MDR vérifient également le profil de guérison ultime. Les ingénieurs ont besoin de ces graphiques pour définir les cycles de presse optimaux.
Les fabricants doivent établir des références de propriété physique pour chaque lot. Complet Les tests par lots de caoutchouc de silicone mesurent avec précision la dureté Shore A. Il calcule la densité spécifique pour garantir un chargement correct des charges. Les testeurs étirent les échantillons pour confirmer la résistance à la traction et à la déchirure. Ils évaluent ces mesures par rapport aux normes strictes ASTM ou ISO. L’échec de ces tests de base signifie que le matériau ne peut pas survivre aux applications réelles.
Les contrôles visuels et de contamination constituent la prochaine ligne de défense. Les techniciens évaluent la cohérence de la dispersion. Ils recherchent des stries de couleur ou des amas de charges non mélangés. Les curatifs non mélangés créent des points faibles localisés à l’intérieur des pièces finies. Les dépistages détectent les particules étrangères comme la poussière ou les copeaux métalliques. Les scellés médicaux contaminés échouent instantanément aux tests de biocompatibilité.
Les acheteurs doivent s’attendre à une transparence absolue des données. N’acceptez jamais les gammes de fiches techniques généralisées (TDS). Un TDS ne montre que des possibilités théoriques. Vous avez besoin de données de test spécifiques au lot. Si vos spécifications exigent une dureté de 50 Shore A, le fournisseur doit indiquer la dureté exacte du lot expédié aujourd'hui. Ils ne doivent pas simplement prétendre qu’il se situe entre 45 et 55 ans.
L’audit d’une installation nécessite un examen attentif de la vérification des matières premières. Les fabricants de premier plan mettent immédiatement en quarantaine les polymères bruts entrants. Ils isolent les additifs avant le début de tout mélange. Les techniciens qualité testent minutieusement ces ingrédients entrants. Ils refusent de charger des polymères de base non vérifiés dans les usines de production. Cette quarantaine stricte empêche les ingrédients contaminés de ruiner les mélanges personnalisés ultérieurs.
Nous devons évaluer les contrôles de l’environnement de mélange. Le mélange du caoutchouc brut génère des frictions internes intenses. La friction crée de la chaleur. Si les températures augmentent de manière inattendue, le matériau catalysé brûle sur les rouleaux. Les installations de qualité supérieure utilisent des broyeurs à température contrôlée. Le liquide de refroidissement circule à l’intérieur des rouleaux pour gérer l’accumulation thermique. Les applications médicales et alimentaires nécessitent des environnements de traitement en salle blanche. Les salles blanches filtrent les particules en suspension dans l’air, empêchant ainsi la contamination pendant le broyage.
L'évaluation des systèmes automatisés par rapport au pesage manuel révèle la véritable capacité d'un fournisseur. Les opérateurs humains font des erreurs. Ils lisent mal les écailles ou déposent des pigments supplémentaires dans un lot. Exceptionnel Le contrôle qualité du caoutchouc de silicone repose en grande partie sur des systèmes de dosage automatisés. Les contrôleurs logiques programmables (PLC) injectent automatiquement des ratios exacts de curatif et de pigment. L'automatisation élimine complètement l'erreur humaine.
N'ignorez pas les journaux de maintenance des équipements. Même les systèmes automatisés ne sont plus alignés. Les auditeurs évaluent les calendriers d’étalonnage de tous les équipements de test en laboratoire. Ils examinent les registres d'entretien attachés aux machines de mélange. Un duromètre non calibré laisse passer un matériau défaillant. Les roulements de broyeur usés introduisent des éclats de métal dans le composé. Une maintenance stricte évite ces pannes cachées.
Un cadre fiable de traçabilité des lots protège à la fois l’acheteur et le fournisseur. Nous avons besoin d’une trace papier ou numérique continue. Cette piste relie le lot final expédié en arrière. Il doit indiquer les lots spécifiques de matières premières utilisées lors du mélange. En cas de panne sur le terrain, les ingénieurs retracent la pièce défectueuse jusqu'à sa date de fabrication exacte. Ils identifient le fût exact de catalyseur impliqué.
Les certificats d'analyse (CoA) servent de principal document de validation. Un CoA valide rapporte les données de lot réelles. Il ne répertorie jamais les plages nominales copiées à partir d’une brochure. Il comprend les signatures des testeurs et les numéros de lot spécifiques. Nous recherchons des limites de spécification clairement définies à côté des résultats réels des tests.
Tableau : Caractéristiques valides et non valides du certificat d'analyse (CoA)
Élément de documentation |
CoA valide (acceptable) |
CoA invalide (drapeau rouge) |
|---|---|---|
Présentation des données |
Valeurs mesurées réelles (par exemple, traction : 8,2 MPa) |
Plages génériques (par exemple, traction : 7-9 MPa) |
Identification des lots |
Code de lot alphanumérique unique et traçable |
Timbres de date manquants ou génériques uniquement |
Signature |
Signé/tamponné par le technicien principal du contrôle qualité |
Aucune autorisation ni nom générique imprimé |
Limites des tests |
Répertorie les tolérances min/max approuvées par le client |
Répertorie uniquement les valeurs cibles TDS typiques |
L’alignement de la réglementation garantit la responsabilité des installations. Nous vérifions que l'installation maintient les certifications pertinentes. ISO 9001 démontre la gestion de la qualité de base. Les applications médicales nécessitent une certification ISO 13485. L’électronique grand public nécessite une stricte conformité aux directives REACH et RoHS. Ces certifications prouvent que l'installation réussit les audits tiers indépendants.
Les accords de gestion du changement (MOC) empêchent les substitutions silencieuses d'ingrédients. Les fournisseurs sont parfois confrontés à des pénuries de matières premières. Ils pourraient décider de changer de fournisseur de pigments pour gagner du temps. Les changements non notifiés modifient considérablement les taux de retrait et les profils de durcissement. L'établissement d'accords MOC stricts garantit que le fournisseur ne modifiera pas composés de caoutchouc de silicone personnalisés sans notification préalable. Ils doivent revalider les bases, les catalyseurs et les pigments avant de continuer.
Des fréquences de test vagues signalent immédiatement des opérations amateurs. Certains fournisseurs testent les matériaux de manière aléatoire. Ils peuvent prélever un échantillon par quart de travail, quel que soit le volume. Les fabricants rigoureux utilisent un échantillonnage continu strict lot par lot. Chaque lot mélangé est soumis à des tests avant sa sortie. Si un fournisseur ne peut pas exprimer sa fréquence d’échantillonnage exacte, vous ne pouvez pas faire confiance à ses résultats.
Un mauvais stockage et une mauvaise gestion de la durée de conservation ruinent des lots parfaits. Les composés catalysés restent très sensibles à la température. Ils commencent à durcir lentement à température ambiante. L’absence d’entrepôts climatisés est synonyme de désastre. Si un fournisseur stocke du caoutchouc catalysé dans une installation chaude, la durée de conservation du matériau passe de quelques mois à quelques jours. Vous recevrez de la matière morte incapable de se mouler correctement.
Des actions correctives opaques cachent des défauts systémiques de fabrication. Vous devez demander comment les lots précédents non conformes aux spécifications ont été traités. Un fournisseur transparent produit facilement des rapports d’actions correctives et préventives (CAPA). Ces rapports documentent la cause première d'une panne. Ils détaillent les mesures exactes prises pour prévenir la récidive. L’incapacité à produire la documentation CAPA signifie que le fournisseur se contente de jeter les mauvais lots sans rien apprendre.
Graphique : Origines des défauts dans des systèmes de contrôle qualité médiocres
Cause fondamentale (drapeau rouge) |
Fréquence d'impact |
Résultat direct sur l'étage de l'acheteur |
|---|---|---|
Erreurs de pesée manuelle |
Élevé (40 % des variations) |
Temps de grillage imprévisibles, temps d'arrêt des machines |
Abus de température (stockage) |
Moyen (35% des variations) |
Matière morte, plans courts, impossible à démouler |
Équipement MDR non calibré |
Faible (25 % des variations) |
Fausses notes de passage, échec de l'utilisation finale |
L’exécution d’une évaluation finale protège votre chaîne d’approvisionnement. Les équipes d'ingénierie doivent effectuer des validations approfondies avant de signer des contrats à long terme. Cette liste de contrôle décrit les phases exactes d’une évaluation appropriée.
Exécuter la validation des échantillons : demander des lots d’essai préliminaires. Exécutez ces exemples directement dans vos outils de production spécifiques. Vérifier la cohérence du traitement dans des conditions normales d'atelier. Observez les temps de cycle et mesurez la facilité de démoulage.
Inspecter les zones de quarantaine : lors d'une visite sur place, dirigez-vous directement vers le quai de réception. Vérifiez si les matières premières entrantes se trouvent dans des cages de quarantaine clairement identifiées. La ségrégation empêche une utilisation accidentelle.
Vérifiez les étiquettes d’étalonnage de l’équipement : dirigez-vous vers les stations MDR et duromètre. Lisez les autocollants d’étalonnage physique. Assurez-vous qu’ils affichent les dates actuelles et non expirées signées par des techniciens accrédités.
Examiner l'accessibilité des SOP de l'opérateur : les procédures opérationnelles standard (SOP) doivent résider sur les postes de travail. Les opérateurs ne devraient pas avoir à quitter leur usine pour vérifier une recette. Des instructions accessibles évitent les étapes sautées.
Définir l'accord de qualité : rédiger des accords de niveau de service (SLA) contraignants. Définissez mathématiquement vos limites de variance acceptables. Établissez des politiques de retour claires pour le matériel non conforme aux spécifications. Appliquez explicitement les garanties de délai.
L’évaluation d’une installation nécessite pratiquement un état d’esprit sceptique. Ne laissez pas des sols propres vous empêcher d’examiner les pistes de données. La vraie qualité réside dans la documentation et les contrôles automatisés.
Un contrôle qualité efficace du caoutchouc de silicone éloigne finalement les risques de l’acheteur. Cela fait peser la charge de la vérification sur les processus internes du fournisseur. Nous savons qu’un contrôle rigoureux évite des échecs de fabrication coûteux en aval. Il empêche les matériaux défectueux d'atteindre vos presses de moulage. Cela élimine le travail inutile de dépannage.
Les équipes achats ont le pouvoir d’exiger une meilleure transparence. Des audits sans compromis révèlent les véritables capacités d'un fournisseur. Lorsque vous établissez des paramètres stricts, vous obtenez des performances matérielles prévisibles et hautement reproductibles. Vos lignes de fabrication fonctionnent plus facilement et les pannes sur le terrain tombent à zéro.
Agissez immédiatement. Contactez vos fournisseurs potentiels dès aujourd’hui. Encouragez les acheteurs à demander un échantillon de CoA et un aperçu complet de leurs procédures de test. Examinez leur documentation par rapport aux critères décrits ci-dessus. Ne signez pas de bon de commande tant qu’ils n’ont pas prouvé définitivement leur capacité de traitement.
R : Un CoA valide nécessite un numéro de lot alphanumérique spécifique et la date exacte de fabrication. Il doit afficher les résultats de test réels mesurés pour la dureté Shore A, la densité et les caractéristiques de durcissement complètes (données MDR). Le document doit comparer ces résultats réels directement aux limites de spécifications convenues.
R : La taille des lots présente des risques d’évolutivité importants. Des lots de production plus importants génèrent une friction interne excessive sur les broyeurs à mélanger. Ils nécessitent une gestion thermique supérieure pour éviter un durcissement prématuré, connu sous le nom de brûlure. Les petits échantillons à l’échelle du laboratoire rencontrent rarement ces graves problèmes d’accumulation de chaleur, ce qui rend nécessaire une validation à grande échelle.
R : Aucun processus de fabrication ne présente une variation absolument nulle. Des facteurs environnementaux et des changements mineurs de matières premières existent toujours. L’objectif principal des tests rigoureux est de maintenir cette variation naturelle dans des limites de contrôle acceptables. Des tolérances strictes garantissent que le processus de moulage de l'utilisateur final ne subit jamais de perturbation.


