

Просмотры: 0 Автор: Редактор сайта Время публикации: 08.10.2026 Происхождение: Сайт


Экструзия резины высокой консистенции (HCR) основана на тонком балансе состава смеси, конструкции матрицы и термоконтроля. Когда этот баланс нарушается, процент брака быстро растет. Доходность падает, а соблюдение требований в жестко регулируемых секторах, таких как медицина или аэрокосмическая промышленность, оказывается под угрозой. Для определения основной причины дефекта экструзии необходимо различать ошибки механической обработки и фундаментальные дефекты материала. Вы не можете просто изменить настройки машины, чтобы исправить плохой химический состав.
Наша цель — предоставить инженерам и командам по закупкам научно обоснованную структуру. Мы поможем вам диагностировать распространенные дефекты экструзии силикона HCR . Систематические Вы узнаете, как определить, следует ли корректировать параметры процесса или полностью обновлять материалы. Мы также установим четкие критерии для оценки новых поставщиков силиконовых компаундов, гарантируя, что ваш следующий производственный цикл достигнет оптимальной производительности.
Визуальная диагностика дефектов является первым шагом: пористость, шероховатость поверхности и подгорание в каждой точке указывают на явный термический, механический или химический дисбаланс.
Процесс или материал. Многие стойкие дефекты невозможно устранить на производственной линии и требуют повторной оценки базового состава для экструзии силиконового каучука.
Выбор наполнителя имеет значение: переход на дымящийся силиконовый каучук для экструзии часто решает проблемы, связанные с неудовлетворительным качеством поверхности и стабильностью размеров.
Проверка поставщиков снижает риск: долгосрочное устранение дефектов требует партнерства с производителями компаундов, которые гарантируют согласованность результатов от партии к партии и предлагают прозрачные данные о рецептуре.
Дефекты экструзии не просто создают немедленный брак. Они нарушают весь производственный график. Высокий уровень брака и частые остановки линий напрямую снижают размер прибыли. Эта эрозия запаса быстро ускоряется, когда вы выдавливаете сложные профили или трубы с жесткими допусками. Инженеры часто часами устраняют неполадки на линии, отвлекая ценные ресурсы от других проектов. Непредсказуемая доходность делает прогнозирование запасов практически невозможным. Производители должны производить излишки материала только для того, чтобы гарантировать выполнение заказа. Эта неэффективность распространяется по всей цепочке поставок.
В отраслях с жестким регулированием дефекты создают серьезные риски, связанные с соблюдением требований. Медицинские приложения должны строго соответствовать стандартам ISO 10993. Заявки на использование в пищевой промышленности находятся под пристальным вниманием FDA. Внутренняя пористость или дефекты поверхности представляют собой непосредственную угрозу в этих секторах. Микроскопические пустоты могут содержать бактерии. Шероховатость поверхности нарушает структурную целостность под давлением. Одна-единственная партия, не соответствующая требованиям, часто приводит к дорогостоящему отказу, обязательному отзыву продукции и подрыву репутации бренда.
Установление четких критериев успеха жизненно важно для любой стратегии урегулирования. Успешное вмешательство должно достичь трех основных целей:
Снизьте уровень брака значительно ниже вашего исторического базового уровня.
Поддерживайте или увеличивайте скорость непрерывной экструзии.
Обеспечьте механическую стабильность от партии к партии без необходимости постоянного вмешательства оператора.
Достижение этих целей превратит вашу экструзионную линию из узкого места в надежный производственный актив. Это исключает догадки и стабилизирует качество вывода.
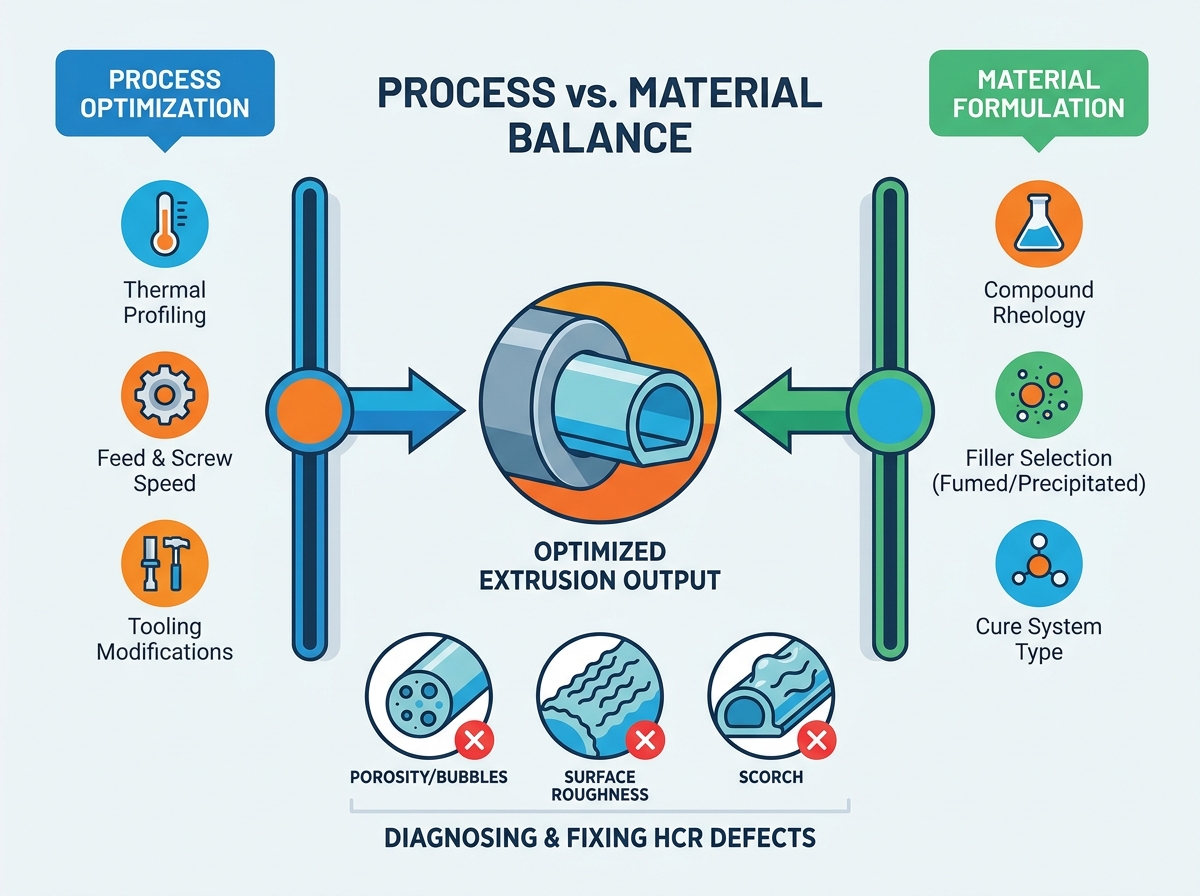
Точная диагностика начинается на выходе из матрицы. Операторы должны немедленно выявлять визуальные симптомы, чтобы не допустить производства тысяч футов некачественного продукта. Понимание точной природы дефекта указывает непосредственно на его основную причину.
Пористость является одной из самых сложных проблем в производстве резины. Симптомы включают отчетливые пустоты внутри стенки профиля или видимые волдыри на внешней поверхности. Эти карманы газа значительно ослабляют материал.
Основные причины обычно связаны с воздухом или влажностью. Захваченный воздух во время начального процесса измельчения часто проходит через экструдер. Чрезмерная влага в составе также приводит к образованию пузырей, поскольку во время отверждения он превращается в пар. В системах, отверждаемых перекисью, основной причиной является преждевременное высвобождение летучих побочных продуктов до полного сшивания. Газ расширяется внутри резины до того, как материал приобретет достаточную структурную целостность, чтобы противостоять ему. Распространенной ошибкой здесь является повышение температуры в печи для более быстрого отверждения резины. Это на самом деле усугубляет проблему из-за слишком агрессивного перепрошивки летучих компонентов.
Высококачественный профиль должен иметь гладкую глянцевую поверхность. При возникновении шероховатости поверхности изделие приобретает матовый, чешуйчатый или ребристый оттенок. Инженеры часто называют это «акульей кожей» или разрушением расплава.
Коренные причины обычно связаны с напряжением сдвига. Чрезмерная скорость экструзии, превышающая критическую скорость сдвига соединения, разрывает поверхность при выходе из матрицы. Неправильная температура матрицы также играет важную роль. Если матрица слишком холодная, резина волочится по металлу. Кроме того, плохая дисперсия наполнителей внутри силиконовой матрицы приводит к образованию микроскопических комков. Эти комки разрывают поверхностный слой во время экструзии. Передовая практика требует проверки качества дисперсии наполнителя перед регулировкой температуры матрицы.
Жесткие допуски определяют высокую ценность экструзии. Нестабильность размеров проявляется в виде непредсказуемого расширения профиля после выхода из матрицы. Он не соответствует размерным допускам, провисает или деформируется перед входом в печь для отверждения.
Коренные причины указывают на прочность материала и управление теплом. Недостаточная «сырая прочность» неотвержденной резины приводит к немедленному разрушению или набуханию. Чрезмерное локализованное тепло в цилиндре экструдера преждевременно снижает вязкость смеси. Неправильная конструкция оснастки, особенно длина фаски матрицы, не позволяет контролировать эффект памяти резины. Материал пытается вернуться к форме, которая была до экструзии.
Ожог портит косметические и функциональные свойства резины. Симптомы включают появление твердых комков, зернистых частиц или видимых линий течения в экструдате. Эти затвердевшие частицы разрушают окружающий неотвержденный поток.
Первопричины почти всегда термические или химические. Установленная слишком высокая температура цилиндра экструдера приводит к преждевременному сшиванию. Чрезмерное трение внутри ствола приводит к скрытому сдвиговому нагреву. Альтернативно, слишком агрессивный пакет катализаторов в составе может активироваться при температурах ниже ожидаемых. Работа с мертвыми зонами в головке экструдера также приводит к застою и подгоранию материала.
Выбор между настройкой настроек машины и изменением компаунда является важнейшим инженерным узлом. Потратив дни на оптимизацию процесса из-за фундаментально дефектного материала, вы сжигаете деньги.
Прежде чем выбросить партию материала, необходимо исключить механические переменные. Корректировки процесса сосредоточены на управлении тепловой и кинетической энергией.
Сначала выполните тщательное термическое профилирование. Точная калибровка температуры ствола, головки и матрицы. Вы должны предотвратить преждевременное образование поперечных связей, сохраняя при этом адекватный кровоток. Создайте температурный градиент. Поддерживайте зону подачи прохладной и постепенно увеличивайте нагрев по направлению к матрице.
Затем оптимизируйте подачу и скорость шнека. Балансировка числа оборотов управляет внутренним теплом сдвига и определяет объем выпускаемой продукции. Слишком быстрое вращение винта приводит к сильному трению. Это трение действует как невидимый нагреватель внутри ствола. Замедление часто улучшает качество, хотя и снижает пропускную способность.
Наконец, рассмотрите возможность модификации инструментов. Регулировка площадок матрицы компенсирует предсказуемое разбухание матрицы. Удлинение площади контакта дает резине больше времени для снятия внутренних напряжений перед выходом на открытый воздух. Эта простая замена инструмента часто стабилизирует размеры.
Исправления процессов имеют жесткие ограничения. Если регулировка температуры и скорости резко снижает выходную мощность, у вас есть материальная проблема. Если вы замедлите работу линии, чтобы исправить акулью кожу, но не достигнете производственных целей, исправление процесса станет неустойчивым. Проблема, вероятно, кроется глубоко в реологии соединения.
Переход от универсального материала к специализированному. Экструзионная смесь силиконовой резины обеспечивает постоянное решение. Возможно, вам придется отказаться от собственного начисления процентов. Партнерство со специализированным производителем дорожных сборов обеспечивает лучшую согласованность. Альтернативно, изменение базовой рецептуры дает лучшие результаты. Смена типа катализатора или регулировка загрузки наполнителя изменяет поведение резины под нагрузкой. Более качественный состав требует меньшего вмешательства оператора и допускает незначительные колебания машины.
Оценка типов наполнителей является основным параметром оценки для устранения механических дефектов. Кремнеземный наполнитель придает силикону HCR физическую прочность. Метод производства этого кремнезема меняет все.
Соединения, в которых используется осажденный диоксид кремния, очень эффективны с точки зрения затрат. Они хорошо служат в приложениях общего назначения. Однако они имеют определенные ограничения. Осажденный кремнезем действует как микроскопическая губка. Он легко впитывает влагу из окружающей среды во время хранения. Эта захваченная влага во время отверждения превращается в пар, что приводит непосредственно к пористости.
Кроме того, осажденные основания часто имеют более низкую прочность в сыром состоянии. Необработанная резина мягче и более склонна к деформации. Выдерживать жесткие допуски на сложных тонкостенных профилях становится невероятно сложно. Материал провисает под собственным весом до завершения сшивки.
Переход на наполнитель премиум-класса резко меняет динамику экструзии. Преимущества влияют на каждый этап производственной линии.
Превосходная прочность в сыром состоянии: идеально подходит для труб сложной геометрии или тонкостенных труб. Это значительно уменьшает разбухание штампа и предотвращает провисание перед отверждением. Профиль прекрасно держит форму в воздухе.
Обработка поверхности: Обеспечивает более гладкую и четкую поверхность. Утонченная структура частиц значительно снижает эффект «акульей кожи» даже при более высоких скоростях экструзии.
Влагостойкость: дымчатый кремнезем имеет более низкое содержание влаги. Он сопротивляется впитыванию влаги из цеха завода. Это сводит к минимуму кипение и пористость во время высокотемпературной вулканизации (HAV).
Если вы сталкиваетесь с постоянными проблемами качества, переключитесь на дымящуюся силиконовую резину для экструзии . Настоятельно рекомендуется использовать Он действует как механическое обновление, скрытое внутри химического изменения.
Особенность/характеристика |
Осажденная кремнеземная основа |
Основа из дымящегося кремнезема |
|---|---|---|
Поглощение влаги |
Высокий (подвержен воздействию влажности окружающей среды) |
Низкий (высокоустойчивый) |
Зеленая сила |
От умеренного до низкого |
Отлично (идеально подходит для сложных форм) |
Качество отделки поверхности |
Стандартный (матовый или полуглянцевый) |
Премиум (гладкий, высокий уровень четкости) |
Риск пористости |
Выше (из-за испарения влаги) |
Минимальный |
Первоначальная стоимость материала |
Ниже |
Выше |
Соотношение затрат и результатов явно отдает предпочтение дымящимся основаниям в приложениях с высокими ставками. Более высокая первоначальная стоимость дымящихся оснований часто компенсируется. Вы компенсируете затраты за счет снижения процента брака, увеличения скорости линии и уменьшения количества бракованных партий.
Изменение состава силикона приводит к появлению новых переменных. Вы должны тщательно управлять этими рисками перехода, чтобы не усугублять свои проблемы.
Переход требует повторной квалификации материала на соответствие вашим нормативным стандартам. Вероятно, вам потребуется отрегулировать оснастку штампа. Дымящиеся материалы набухают иначе, чем осажденные. Вам также необходимо откалибровать температуру печи для систем HAV или IR-отверждения. Новый материал будет поглощать тепло с другой скоростью.
Снижение рисков требует структурированного подхода. Никогда не переключайте всю производственную линию за одну ночь. Сначала проведите контролируемые пилотные запуски. Прежде чем начать испытания линии, запросите у поставщика полные данные о реологии. В частности, запросите кривые реометра с подвижной матрицей (MDR). Эти кривые показывают, как именно и когда отверждается резина. Кроме того, потребуйте измерения пластичности, например данные пластичности Уильямса. Это подтверждает, что вязкость материала соответствует возможностям вашего экструдера.
Не все поставщики силикона обеспечивают одинаковое качество. Тщательно проверяйте своих партнеров, используя следующие конкретные критерии:
Согласованность партии: Требуются данные статистического управления процессом (SPC). Поставщик должен со временем доказать однородность продукции от партии к партии. Изменения в поступающем сырье разрушают оптимизированные процессы экструзии.
Возможности индивидуальной настройки: ищите возможность настройки твердости, систем отверждения (платина или пероксид) и красителей. Они должны сделать это без ухудшения основных физических свойств.
Соответствие нормативным требованиям: Требуйте проверенных сертификатов. В зависимости от вашей отрасли это означает соответствие ISO 10993, FDA или USP Class VI. Проверьте их возможности смешивания в чистых помещениях, если ваш продукт требует строгого контроля загрязнения.
Устранение дефектов экструзии HCR требует выхода за рамки временной корректировки линии. Вы должны устранить основные материальные ограничения, сдерживающие ваш процесс. Сначала настройте параметры машины, но распознавайте, когда состав принципиально не соответствует вашим допускам.
Чтобы навсегда устранить данные дефекты, выполните следующие действия:
Задокументируйте текущие показатели дефектов и классифицируйте их по визуальным симптомам.
Установите прочную основу для существующих параметров процесса, включая температурные профили и скорости линии.
Устраните механические переменные за счет оптимизации фасок матрицы и скорости подачи.
Проконсультируйтесь со специализированным производителем силиконовых компаундов, чтобы опробовать дымящую рецептуру, оптимизированную для ваших конкретных требований к инструментам и конечному использованию.
Ответ: Пористость обычно возникает, когда летучие продукты разложения пероксида не выходят наружу до того, как поверхность резины покроется пленкой. Это также происходит из-за попадания воздуха или чрезмерной влаги в исходное сырье, которое в процессе отверждения превращается в пар.
Ответ: Системы аддитивного отверждения платины не образуют летучих побочных продуктов. Это практически устраняет химически вызванную пористость и запах. Однако они требуют более строгих условий обращения, чтобы избежать отравления катализатора тяжелыми металлами или соединениями серы.
Ответ: Изменение длины фаски матрицы может оптимизировать поток и снизить напряжение сдвига на выходе. Это может смягчить незначительную шероховатость поверхности. Однако серьезный разрыв расплава обычно требует регулировки состава или снижения скорости экструзии, чтобы поддерживать управляемую скорость сдвига.
Ответ: Срок годности во многом зависит от системы лечения. Пероксидные соединения обычно сохраняются дольше, часто от 3 до 6 месяцев. Катализированные платиновые системы могут испытывать «креповое затвердевание» или преждевременное сшивание в течение нескольких дней или недель, если их не хранить в холоде. Всегда проверяйте спецификацию производителя.


