

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-08 Origine : Site


L'extrusion de caoutchouc à haute consistance (HCR) repose sur un équilibre délicat entre la formulation du composé, la conception de la filière et le contrôle thermique. Lorsque cet équilibre est rompu, les taux de rebut augmentent rapidement. Les rendements chutent et la conformité dans des secteurs fortement réglementés comme le médical ou l’aérospatiale est compromise. Identifier la cause profonde d'un défaut d'extrusion nécessite de faire la distinction entre les erreurs de traitement mécanique et les défauts fondamentaux du matériau. Vous ne pouvez pas simplement modifier les paramètres de la machine pour corriger une mauvaise formulation chimique.
Notre objectif est de fournir aux ingénieurs et aux équipes achats un cadre fondé sur des preuves. Nous vous aiderons à diagnostiquer les problèmes courants Défauts d’extrusion du silicone HCR systématiquement. Vous apprendrez comment déterminer s'il convient d'ajuster les paramètres du processus ou de mettre à niveau entièrement les matériaux. Nous établirons également des critères clairs pour évaluer les nouveaux fournisseurs de composés de silicone, garantissant ainsi que votre prochaine série de production atteigne un rendement optimal.
Le diagnostic visuel des défauts est la première étape : la porosité, la rugosité de la surface et les brûlures indiquent chacune des déséquilibres thermiques, mécaniques ou chimiques distincts.
Processus par rapport au matériau : De nombreux défauts persistants ne peuvent pas être éliminés sur la ligne et nécessitent une réévaluation du composé d'extrusion de caoutchouc de silicone de base.
Le choix des charges est important : la mise à niveau vers du caoutchouc de silicone fumé pour l'extrusion résout souvent les problèmes tenaces de finition de surface et de stabilité dimensionnelle.
La vérification des fournisseurs atténue les risques : la résolution des défauts à long terme nécessite un partenariat avec des préparateurs qui garantissent la cohérence d'un lot à l'autre et offrent des données de formulation transparentes.
Les défauts d’extrusion font plus que créer des rebuts immédiats. Ils perturbent tout le calendrier de fabrication. Les taux de rebut élevés et les arrêts fréquents des lignes érodent directement les marges bénéficiaires. Cette érosion des marges s'accélère rapidement lorsque vous extrudez des profils complexes ou des tubes à tolérance serrée. Les ingénieurs passent souvent des heures à dépanner la ligne, détournant ainsi des ressources précieuses d'autres projets. Les rendements imprévisibles rendent la prévision des stocks presque impossible. Les fabricants doivent produire des surplus de matériaux simplement pour garantir l’exécution des commandes. Cette inefficacité se répercute sur toute la chaîne d’approvisionnement.
Dans les secteurs hautement réglementés, les défauts introduisent de graves risques de non-conformité. Les applications médicales doivent respecter strictement les normes ISO 10993. Les applications de qualité alimentaire font l'objet d'un examen minutieux de la FDA. La porosité interne ou les imperfections de surface constituent des menaces immédiates dans ces secteurs. Les vides microscopiques peuvent abriter des bactéries. La rugosité de la surface compromet l’intégrité structurelle sous pression. Un seul lot non conforme entraîne souvent des rejets coûteux, des rappels obligatoires et une réputation de marque ternie.
L’établissement de critères de réussite clairs est essentiel pour toute stratégie de résolution. Une intervention réussie doit atteindre trois objectifs principaux :
Réduisez les taux de rebut nettement en dessous de votre référence historique.
Maintenir ou augmenter les vitesses d'extrusion continues.
Garantissez la cohérence mécanique d’un lot à l’autre sans nécessiter une intervention constante de l’opérateur.
Atteindre ces objectifs transforme votre ligne d’extrusion d’un goulot d’étranglement en un actif de production fiable. Cela élimine les approximations et stabilise la qualité de sortie.
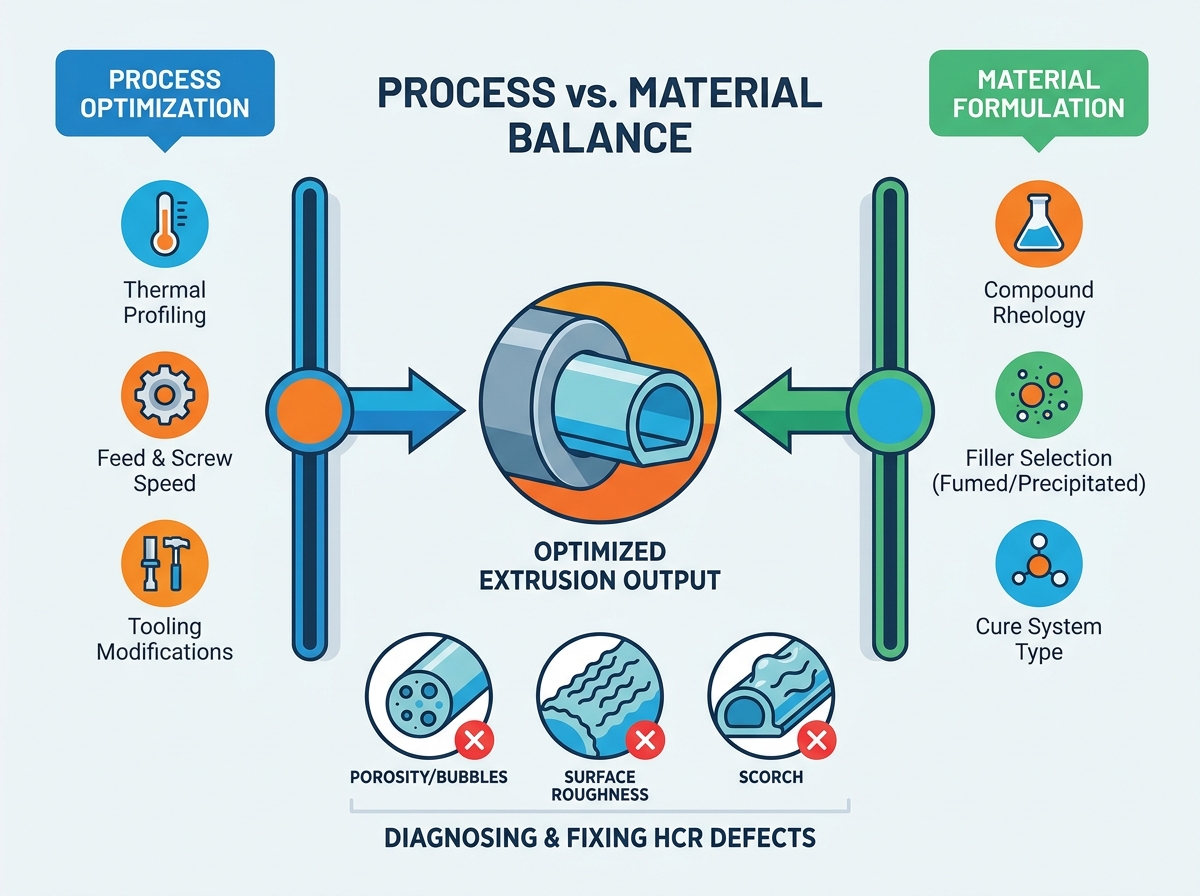
Un diagnostic précis commence à la sortie de la filière. Les opérateurs doivent identifier immédiatement les symptômes visuels pour éviter de produire des milliers de pieds de mauvais produit. Comprendre la nature exacte du défaut indique directement sa cause profonde.
La porosité est l’un des problèmes les plus tenaces dans la fabrication du caoutchouc. Les symptômes comprennent des vides distincts dans le mur profilé ou des cloques visibles sur la surface extérieure. Ces poches de gaz fragilisent considérablement le matériau.
Les causes profondes proviennent généralement de l’air ou de l’humidité. L'air emprisonné pendant le processus de broyage initial traverse souvent l'extrudeuse. Une humidité excessive dans le composé provoque également des cloques lorsqu'il se transforme en vapeur pendant le durcissement. Dans les systèmes durcis au peroxyde, la libération prématurée de sous-produits volatils avant la réticulation complète est l’un des principaux responsables. Le gaz se dilate à l’intérieur du caoutchouc avant que le matériau ne développe une intégrité structurelle suffisante pour y résister. Une erreur courante ici consiste à augmenter la température du four pour durcir le caoutchouc plus rapidement. Cela aggrave en fait le problème en faisant clignoter les volatiles de manière trop agressive.
Une extrusion de haute qualité doit présenter un extérieur lisse et brillant. En cas de rugosité de la surface, le produit prend une finition mate, squameuse ou striée. Les ingénieurs appellent souvent cela « peau de requin » ou fracture par fusion.
Les causes profondes sont généralement liées aux contraintes de cisaillement. Une vitesse d'extrusion excessive dépassant le taux de cisaillement critique du composé déchire la surface à la sortie de la filière. Une température de matrice incorrecte joue également un rôle majeur. Si la matrice est trop froide, le caoutchouc traîne le métal. De plus, une mauvaise dispersion des charges au sein de la matrice silicone crée des grumeaux microscopiques. Ces grumeaux déchirent la couche superficielle lors de l'extrusion. Les meilleures pratiques imposent de vérifier la qualité de la dispersion des charges avant d’ajuster les températures de filière.
Des tolérances serrées définissent des extrusions de grande valeur. L'instabilité dimensionnelle se présente sous la forme d'un profil s'étendant de manière imprévisible à la sortie de la matrice. Il ne respecte pas les tolérances dimensionnelles, s'affaisse ou se déforme avant d'entrer dans le four de durcissement.
Les causes profondes sont liées à la résistance des matériaux et à la gestion de la chaleur. Une « résistance à vert » insuffisante du caoutchouc non durci provoque un effondrement ou un gonflement immédiat. Une chaleur localisée excessive dans le corps de l’extrudeuse réduit prématurément la viscosité du composé. Une mauvaise conception de l'outillage, en particulier la longueur de la matrice, ne parvient pas à contrôler l'effet mémoire du caoutchouc. Le matériau essaie de reprendre sa forme de pré-extrusion.
La brûlure détruit les propriétés cosmétiques et fonctionnelles du caoutchouc. Les symptômes comprennent des grumeaux durs, des particules granuleuses ou des lignes d'écoulement visibles apparaissant dans l'extrudat. Ces particules durcies perturbent le flux non durci environnant.
Les causes profondes sont presque toujours thermiques ou chimiques. Des températures de corps d’extrudeuse trop élevées déclenchent une réticulation précoce. Un frottement excessif à l’intérieur du canon génère un échauffement caché par cisaillement. Alternativement, un ensemble catalytique trop agressif dans le composé pourrait s’activer à des températures plus basses que prévu. Le fonctionnement avec des zones mortes dans la tête de l'extrudeuse permet également au matériau de stagner et de brûler.
Décider entre modifier les paramètres de la machine et changer le composé est un carrefour technique critique. Passer des journées à optimiser les processus pour un matériau fondamentalement défectueux brûle de l'argent.
Avant de jeter un lot de matériel, vous devez éliminer les variables mécaniques. Les ajustements de processus se concentrent sur la gestion de l’énergie thermique et cinétique.
Tout d’abord, effectuez un profilage thermique approfondi. Calibrez avec précision les températures du canon, de la tête et de la matrice. Vous devez éviter une réticulation prématurée tout en maintenant un débit adéquat. Créez un gradient de température. Gardez la zone d'alimentation fraîche et augmentez progressivement la chaleur vers la filière.
Ensuite, optimisez votre avance et votre vitesse de vis. L'équilibrage RPM gère la chaleur de cisaillement interne et dicte le volume de sortie. Un fonctionnement trop rapide de la vis génère une friction massive. Cette friction agit comme un chauffage invisible à l’intérieur du canon. Le ralentissement améliore souvent la qualité, même s'il sacrifie le débit.
Enfin, envisagez des modifications d’outillage. L'ajustement des terrains de dés compense le gonflement prévisible du dé. L'allongement de la surface d'atterrissage donne au caoutchouc plus de temps pour relâcher ses contraintes internes avant de sortir à l'air libre. Ce simple changement d’outillage stabilise souvent les dimensions.
Les correctifs de processus ont des limites strictes. Si l’ajustement des températures et des vitesses réduit considérablement le rendement, vous avez un problème matériel. Si vous ralentissez la chaîne pour réparer la peau de requin mais que vous manquez vos objectifs de production, la solution au processus n'est pas durable. Le problème réside probablement dans la rhéologie du composé.
Passer d'un matériel générique à un matériel spécialisé Le composé d'extrusion de caoutchouc de silicone fournit une solution permanente. Vous devrez peut-être vous éloigner de la composition en interne. Le partenariat avec un gestionnaire de péages spécialisé offre une meilleure cohérence. Alternativement, modifier la formulation de base donne de meilleurs résultats. Changer de type de catalyseur ou ajuster la charge de charge modifie le comportement du caoutchouc sous contrainte. Un meilleur composé nécessite moins d’intervention de l’opérateur et pardonne les fluctuations mineures de la machine.
L'évaluation des types de charges est une dimension d'évaluation principale pour résoudre les défauts mécaniques. La charge de silice confère au silicone HCR sa résistance physique. Le mode de fabrication de cette silice change tout.
Les composés utilisant de la silice précipitée sont très rentables. Ils servent bien dans les applications à usage général. Cependant, ils comportent des limites distinctes. La silice précipitée agit comme une éponge microscopique. Il absorbe facilement l’humidité ambiante pendant le stockage. Cette humidité emprisonnée se transforme en vapeur pendant le durcissement, conduisant directement à la porosité.
De plus, les bases précipitées présentent souvent une résistance à l'état vert inférieure. Le caoutchouc non durci est plus doux et plus sujet à la déformation. Il devient incroyablement difficile de respecter des tolérances serrées sur des profils complexes à parois minces. Le matériau s'affaisse sous son propre poids avant que la réticulation ne soit terminée.
La mise à niveau vers une charge de qualité supérieure modifie considérablement la dynamique de l'extrusion. Les avantages ont un impact sur chaque étape de la chaîne de production.
Résistance verte supérieure : Convient parfaitement aux géométries complexes ou aux tubes à paroi mince. Il réduit considérablement le gonflement de la matrice et empêche l'affaissement avant le durcissement. Le profil conserve parfaitement sa forme dans les airs.
Finition de surface : donne une finition plus lisse et plus claire. La structure raffinée des particules réduit considérablement les effets de « peau de requin », même à des vitesses d'extrusion plus élevées.
Résistance à l’humidité : La silice fumée a une teneur en humidité inhérente plus faible. Il résiste à l’absorption de l’humidité de l’usine. Cela minimise l'ébullition et la porosité lors de la vulcanisation à haute température (HAV).
Si vous rencontrez des problèmes de qualité persistants, passez à le caoutchouc de silicone fumé pour l'extrusion est fortement recommandé. Il agit comme une amélioration mécanique cachée dans un changement chimique.
Caractéristique / Caractéristique |
Base de silice précipitée |
Base de silice fumée |
|---|---|---|
Absorption d'humidité |
Élevé (sujet à l’humidité ambiante) |
Faible (très résistant) |
Force verte |
Modéré à faible |
Excellent (idéal pour les formes complexes) |
Qualité de finition de surface |
Standard (mat à semi-brillant) |
Premium (fluide, haute clarté) |
Risque de porosité |
Plus élevé (en raison de l'humidité) |
Minimal |
Coût matériel initial |
Inférieur |
Plus haut |
Le rapport coût/résultat favorise fortement les bases fumées dans les applications à enjeux élevés. Le coût initial plus élevé des bases fumées est souvent compensé. Vous récupérez les dépenses grâce à des taux de rebut réduits, des vitesses de ligne plus rapides et moins de lots rejetés.
Changer une formulation de silicone introduit de nouvelles variables. Vous devez gérer ces risques de transition avec soin pour éviter d’aggraver vos problèmes.
La transition nécessite de requalifier le matériau par rapport à vos normes réglementaires. Vous devrez probablement ajuster l’outillage de matrice. Les matières fumées gonflent différemment des matières précipitées. Vous devez également recalibrer les températures du four pour les systèmes de durcissement HAV ou IR. Le nouveau matériau absorbera la chaleur à un rythme différent.
L’atténuation des risques nécessite une approche structurée. Ne changez jamais une ligne de production entière du jour au lendemain. Effectuez d’abord des essais pilotes contrôlés. Demandez des données rhéologiques complètes au fournisseur avant le début des essais en ligne. Plus précisément, demandez les courbes du rhéomètre à matrice mobile (MDR). Ces courbes montrent exactement comment et quand le caoutchouc durcit. De plus, exigez des mesures de plasticité, telles que les données de Williams Plasticity. Cela confirme que la viscosité du matériau correspond aux capacités de votre extrudeuse.
Tous les fournisseurs de silicone n’offrent pas la même qualité. Vérifiez rigoureusement vos partenaires en utilisant ces critères spécifiques :
Cohérence des lots : nécessite des données de contrôle statistique des processus (SPC). Le fournisseur doit prouver l’homogénéité d’un lot à l’autre dans le temps. Les variations dans les matières premières entrantes ruinent les processus d’extrusion optimisés.
Capacités de personnalisation : recherchez la possibilité de modifier le duromètre, les systèmes de durcissement (platine ou peroxyde) et les colorants. Ils doivent le faire sans dégrader les propriétés physiques de base.
Alignement réglementaire : exigez des certifications vérifiées. Selon votre secteur d'activité, cela signifie ISO 10993, conformité FDA ou USP Classe VI. Vérifiez leurs capacités de composition en salle blanche si votre produit nécessite un contrôle strict de la contamination.
La résolution des défauts d’extrusion HCR nécessite d’aller au-delà des ajustements temporaires des lignes. Vous devez remédier aux limitations matérielles sous-jacentes qui freinent votre processus. Ajustez d'abord les paramètres de la machine, mais reconnaissez quand un composé est fondamentalement incapable de respecter vos tolérances.
Pour éliminer définitivement ces défauts, suivez les étapes suivantes :
Documentez vos taux de défauts actuels et classez-les par symptôme visuel.
Établissez une base de référence solide pour vos paramètres de processus existants, y compris les profils thermiques et les vitesses de ligne.
Éliminez les variables mécaniques en optimisant les terrains de filière et les taux d’avance.
Consultez un préparateur de silicone spécialisé pour tester une formulation fumée optimisée pour vos exigences spécifiques en matière d'outillage et d'utilisation finale.
R : La porosité se produit généralement lorsque les produits de décomposition volatils du peroxyde ne s'échappent pas avant que la surface du caoutchouc ne se recouvre d'une peau. Cela se produit également en raison de l'air emprisonné ou d'une humidité excessive dans la matière première qui se transforme en vapeur pendant le processus de durcissement.
R : Les systèmes durcis par addition de platine ne produisent aucun sous-produit volatil. Cela élimine pratiquement la porosité et les odeurs induites par les produits chimiques. Cependant, ils nécessitent des environnements de manipulation plus stricts pour éviter l’empoisonnement du catalyseur par des métaux lourds ou des composés soufrés.
R : La modification de la longueur de la filière peut optimiser l'écoulement et réduire les contraintes de cisaillement à la sortie. Cela peut atténuer les rugosités mineures de la surface. Cependant, une rupture grave à l'état fondu nécessite généralement un ajustement du composé ou des vitesses d'extrusion plus faibles pour maintenir les taux de cisaillement gérables.
R : La durée de conservation dépend fortement du système de traitement. Les composés peroxydes durent généralement plus longtemps, souvent de 3 à 6 mois. Les systèmes de platine catalysés peuvent subir un « durcissement en crêpe » ou une réticulation prématurée en quelques jours ou semaines s'ils ne sont pas stockés au froid. Vérifiez toujours la fiche technique du fabricant.


